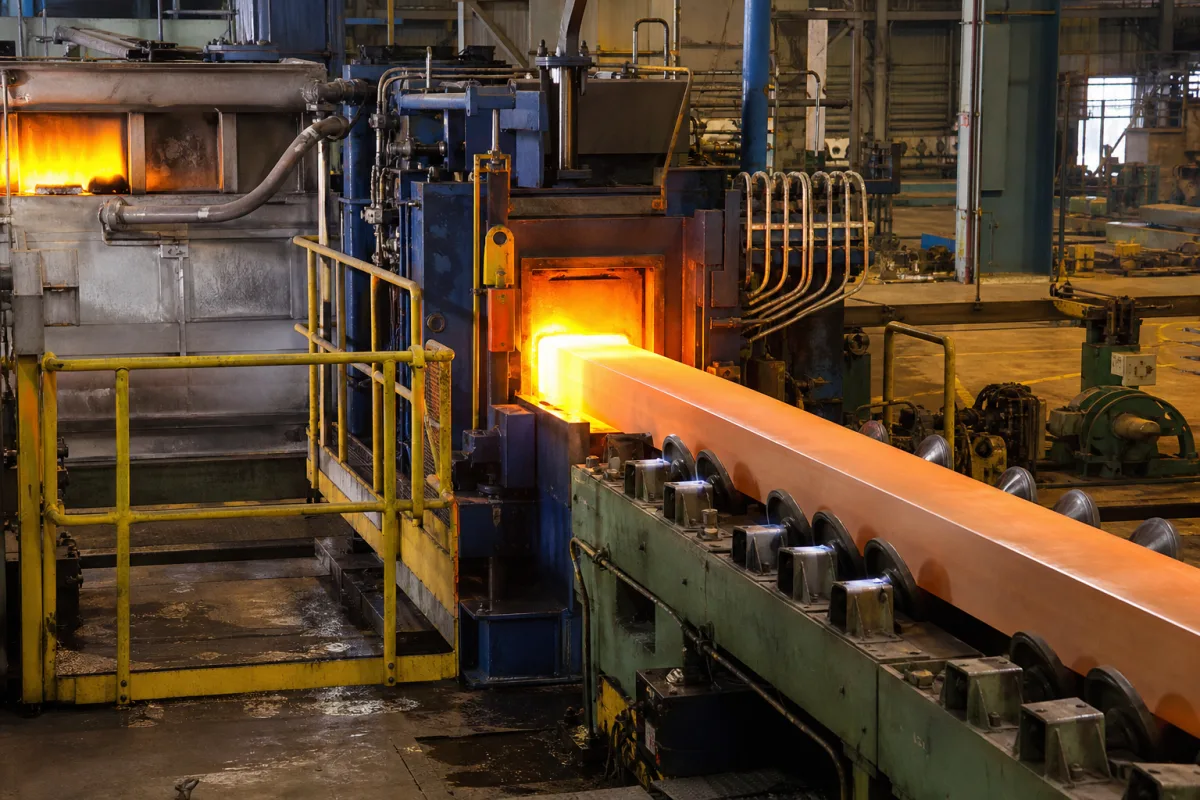
熔融金属被浇入水冷结晶器,在表面凝固形成固体壳层。铸坯通过二次冷却区连续拉出,水雾完成凝固。凝固后的铸坯由切割炬或剪切机切割成定尺长度。结晶器振动以防止粘连并改善表面质量。该过程是连续的,允许高生产率并保持一致的横截面。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大拉坯速度 | 0.5–2.0 米/分钟 | 产品拉出时可达到的最高线速度 |
| 截面尺寸 | 100×100–300×300 毫米 | 铸件产品的宽度与厚度/直径 |
| 冷却水流量 | 80–150 立方米/小时 | 流经结晶器和二次冷却系统的冷却水循环体积 |
| 模具长度 | 500–800 毫米 | 主水冷模具段长度 |
| 功率消耗 | 45–90 千瓦 | 驱动装置、泵及控制系统所需的电力 |
| 设备占地面积 | 20–35 平方米 | 设备安装所需的地面空间,包括维护通道 |
| 铸造温度 | 650–950 °C | Depends on metal: Al, Cu, Zn alloys |
| 结晶器振动频率 | 60–200 min⁻¹ | Adjustable for surface quality |
| 截面尺寸公差 | ±0.5–±1.0 mm | For aluminum billetsGB/T 1196 |
| 工作压力 | 1.0–1.6 MPa | |
| 电源 | 380–480 V AC | Three-phase, 50/60 HzIEC 60038 |
| 冷却水温度 | 20–35 °C | Inlet temperature for secondary cooling |
| 设备重量 | 15–25 t | Approximate, depends on configuration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 常压至0.5巴(结晶器冷却系统) |
| flow rate: | 0.5-10吨/小时(连续铸造速度) |
| temperature: | 400-1200°C(取决于金属合金) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该机器设计用于有色金属,如铝、铜、锌和铅合金。铸造温度范围650–950°C取决于所加工的具体金属或合金。
横截面尺寸范围可为100×100毫米至300×300毫米,具体取决于产品要求。铝方坯的公差为±0.5–±1.0毫米,依据GB/T 1196。
冷却水流量通常为80–150立方米/小时,通过结晶器和二次冷却区循环。入口温度应为20–35°C。
机器需要三相电源,电压380–480伏交流电,50/60赫兹,功耗45–90千瓦。液压系统的工作压力为1.0–1.6兆帕。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。