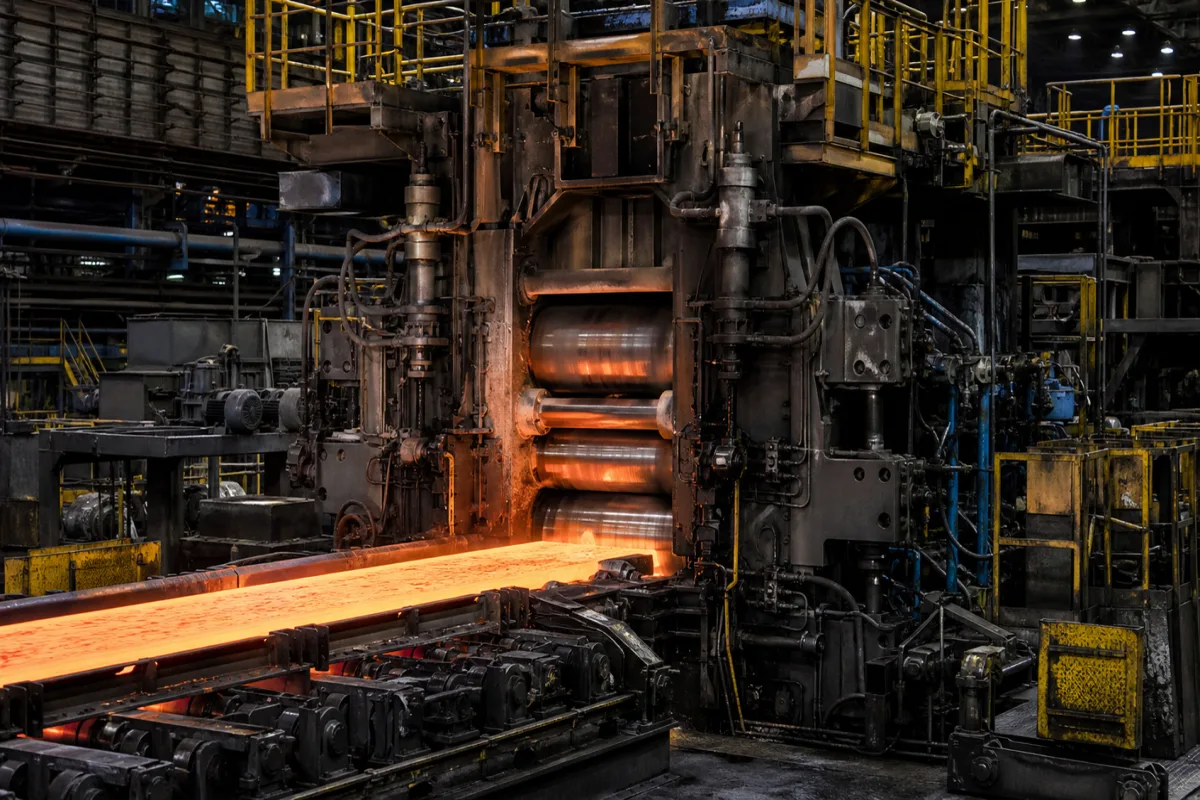
金属工件在两个或多个反向旋转的轧辊之间通过,轧辊施加压缩力,通过塑性变形减小厚度并增加长度。轧辊通常由高强度合金钢、碳化钨或铬钼钢制成。轧辊之间的间隙经过精确调整以控制最终厚度。当金属被拉过轧辊时,发生塑性变形,改变其形状并改善其机械性能。该过程可在热、温或冷状态下进行,具体取决于材料和所需结果。轧制力和速度受到控制,以实现所需的减薄量和表面光洁度。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大轧制宽度 | 1000–2500 毫米 | 可加工金属板材的最大宽度 |
| 轧制速度 | 60–300 米/分钟 | 金属通过轧机机架的线速度 |
| 电机功率 | 200–1500 千瓦 | 驱动电机总装机功率 |
| 厚度减薄率 | 20–50 % | 单道次最大厚度减薄百分比 |
| 辊缝调整 | ±0.05 毫米 | 工作辊之间的精密调整范围 |
| 最大进料厚度 | 10–50 毫米 | 金属工件最大初始厚度 |
| 轧辊直径 | 300–800 mm | Larger diameter reduces roll deflection and improves flatness. |
| 轧制力 | 500–5000 kN | Maximum separating force; determines capacity for hard materials. |
| 轧制温度 | 900–1200 °C | For hot rolling; affects material properties and roll life. |
| 电源 | 380–690 V AC | Voltage range; frequency 50/60 Hz.IEC 60038 |
| 工作温度 | -10–50 °C | Ambient temperature for control system and hydraulics. |
| 防护等级 | IP54–IP65 | Protection against dust and water for electrical enclosures.IEC 60529 |
| 机器重量 | 20–150 t | Total weight; affects foundation and installation requirements. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 轧辊分离力最高可达5000千牛(典型范围) |
| other spec: | 轧制速度: 0.1-10米/秒,材料厚度减薄率: 每道次10-90%,最大带材宽度: 2000毫米 |
| temperature: | 环境温度至400°C(取决于金属类型和冷却系统) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据参考数据,最大轧制宽度通常在1000至2500毫米之间。然而,该值必须针对具体型号和应用与制造商确认。
轧辊通常由高强度合金钢、碳化钨或铬钼钢制成。选择取决于被轧制的材料和所需的性能。
轧制温度影响材料性能和轧辊寿命。对于热轧,温度通常在900至1200°C之间。适当的温度取决于金属和所需的最终性能。
根据IEC 60038,电源通常为380–690 V AC,频率为50/60 Hz。然而,具体要求必须与制造商核实,以确定具体安装。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。