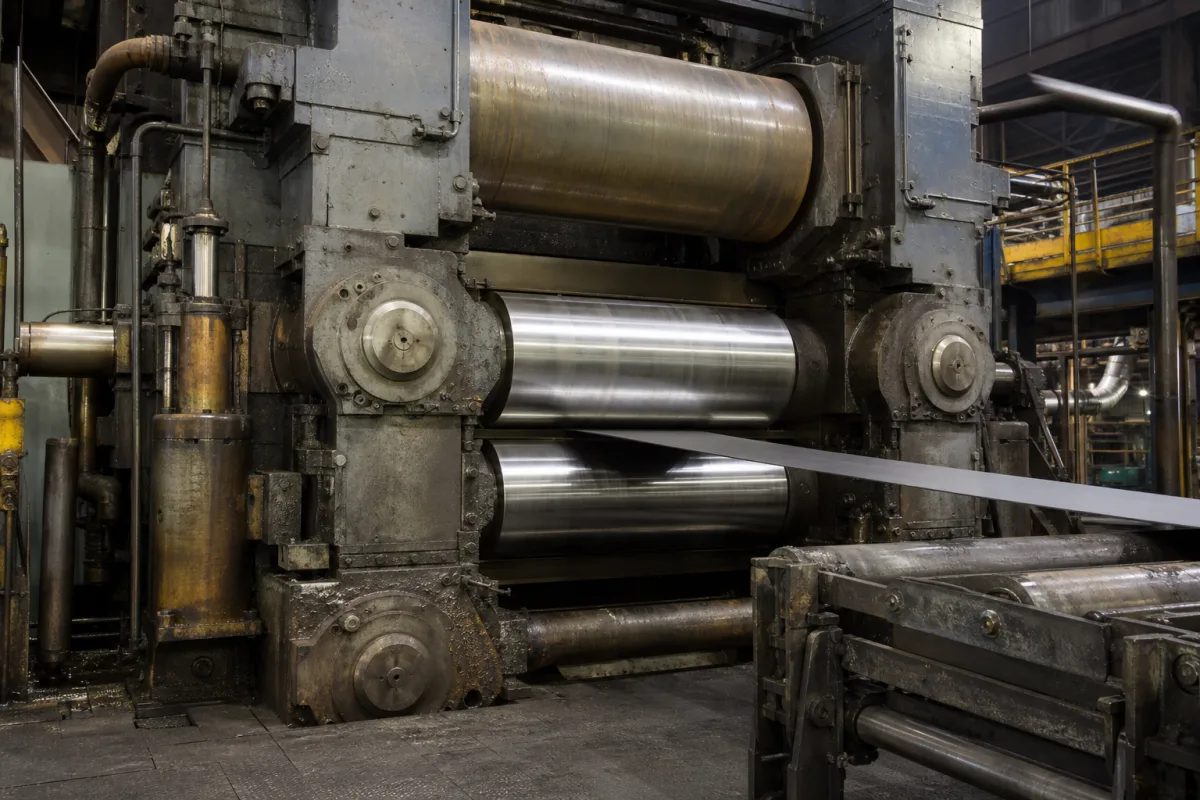
轧机机架作为固定框架,容纳并定位轧制组件。操作时,金属坯料通过安装在机架内的轧辊,机架的刚性防止在高轧制力下发生挠曲。集成在机架中的调整机构允许精确控制辊缝和对中。机架吸收并将轧制力传递到基础上,确保稳定运行。其设计必须考虑热膨胀、动态载荷和维护通道。轴承的正确对中和预紧对于防止过早磨损和保持产品质量至关重要。机架的结构完整性通过材料测试和尺寸检查来验证。随着时间的推移,可能会出现疲劳和磨损,因此需要定期检查和维护。如果发现裂纹或过度变形,机架可能需要修理或更换。机架的性能受材料等级、热处理和加工精度的影响。选择机架取决于所需的轧制力、轧辊尺寸和轧机布局。请务必针对您的具体应用验证机架的容量和符合性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 轧制力 | 500–5000 kN | Maximum force the stand can withstand |
| 辊面宽度 | 500–2000 mm | Width of rolls supported |
| 辊径 | 200–800 mm | Diameter of rolls accommodated |
| 窗口宽度 | 300–1200 mm | Width of the housing window |
| 窗口高度 | 400–1500 mm | Height of the housing window |
| 材料牌号 | ZG270-500 | Cast steel for high strengthGB/T 11352 |
| 抗拉强度 | 500–600 MPa | Minimum tensile strengthGB/T 11352 |
| 屈服强度 | 270–320 MPa | Minimum yield strengthGB/T 11352 |
| 硬度 | 150–200 HBW | Brinell hardness after heat treatmentGB/T 231.1 |
| 重量 | 5–30 t | Single stand weight |
| 工作温度 | -20–80 °C | Ambient temperature range |
| 表面处理 | Sa2.5 | Blast cleaning before paintingISO 8501-1 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(结构部件,非压力容器) |
| flow rate: | 不适用(结构部件,无流量参数) |
| temperature: | 环境温度至150°C(典型),采用特殊材料可达300°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
轧机机架通常采用铸钢或锻钢制造。常见的铸钢牌号包括符合GB/T 11352的ZG270-500,抗拉强度为500-600兆帕,屈服强度为270-320兆帕。锻钢也可用于更高强度要求。材料选择取决于轧制力和应用。
轧机机架的轧制力容量通常在500至5000千牛之间,具体取决于机架的尺寸、材料和设计。该值必须针对具体型号和应用进行确认,因为它是关键的选型参数。
相关标准包括GB/T 11352(铸钢牌号)、GB/T 231.1(硬度测试)和ISO 8501-1(表面处理)。这些标准用于材料规格和质量验证。合规性应与制造商确认。
选型需要确定所需的轧制力、辊面宽度、轧辊直径和窗口尺寸。还需考虑工作温度、重量和表面处理要求。务必与制造商核实机架规格,以确保满足您的轧机需求。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。