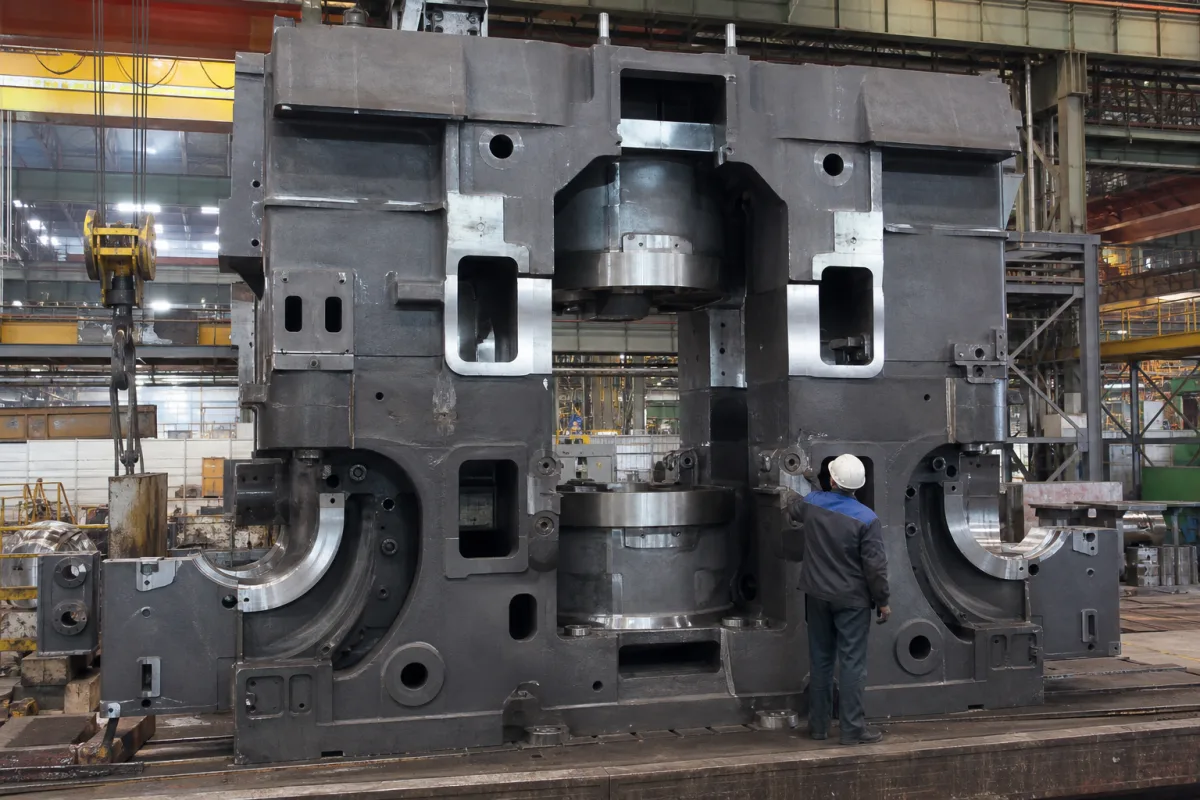
机架作为被动承载结构运行,不移动,但提供固定的超刚性外壳。轧制过程中,金属变形产生的力通过工作辊和支承辊传递到轴承,轴承座落在机架的窗口中。机架的设计(通常是闭式或开式框架)将这些巨大的拉伸、压缩和弯曲应力分布到其坚固的横截面上,防止挠曲并保持工作辊之间的关键间隙(辊缝)。其稳定性对于轧机的几何精度和操作安全至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 额定轧制力 | 500–2000 kN | Determines maximum strip reduction capability. |
| 机架截面模量 | 5000–15000 cm³ | Higher values reduce deflection under load. |
| 弹性变形 | 0.1–0.5 mm | Affects strip thickness accuracy. |
| 材料牌号 | ZG270-500 | Cast steel with high strength and toughness.GB/T 11352 |
| 工作温度 | -20–80 °C | Beyond this range, material properties degrade. |
| 表面硬度 | 160–220 HBW | Ensures wear resistance in guideways. |
| 加工公差 | ±0.05 mm | Critical for bearing seat alignment.ISO 2768-mK |
| 重量 | 5–30 t | Affects foundation and crane requirements. |
| 外形尺寸(长×宽×高) | 2000×1500×2500 mm | Typical maximum envelope for medium mills. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 静态压力最高100兆帕,峰值动态压力150兆帕 |
| other spec: | 最大轧制力: 50兆牛,振动容限: 0.5毫米/秒 RMS,疲劳循环: 在设计载荷下10^7次 |
| temperature: | 环境温度至150°C(运行),-20°C至200°C(材料极限) |
2 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
机架是轧机机座的主要结构框架,支撑所有其他部件,如工作辊、支承辊和轴承,并承受金属轧制过程中产生的巨大力,以保持对中和稳定性。
机架通常由铸钢或锻钢制成。常用材料牌号为ZG270-500(符合GB/T 11352),具有高强度和韧性。
关键参数包括额定轧制力(500–2000 kN)、框架截面模量(5000–15000 cm³)、弹性变形(0.1–0.5 mm)、工作温度(-20至80 °C)、表面硬度(160–220 HBW)、加工公差(±0.05 mm)、重量(5–30 t)和占地尺寸(2000×1500×2500 mm)。请务必与制造商确认适用于您应用的具体数值。
机架的刚性防止载荷下的挠曲,从而保持精确的辊缝。这直接影响带材厚度精度和整体产品质量。典型弹性变形为0.1–0.5 mm,但更低的数值有利于更严格的公差。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。