行业验证制造数据 · 2026

火焰切割或剪切切割

基于 CNFX 目录中多个工厂资料的聚合洞察,火焰切割或剪切切割 在 基础金属制造 行业中通常会围绕 切割厚度 到 切割速度 进行能力评估。

技术定义与核心装配

一个典型的 火焰切割或剪切切割 通常集成 切割头/割炬喷嘴 与 剪切刀片/模具。CNFX 上列出的制造商通常强调 高速工具钢 结构,以支持稳定的生产应用。

一种金属切割部件,利用热能(火焰)或机械剪切力分离材料。

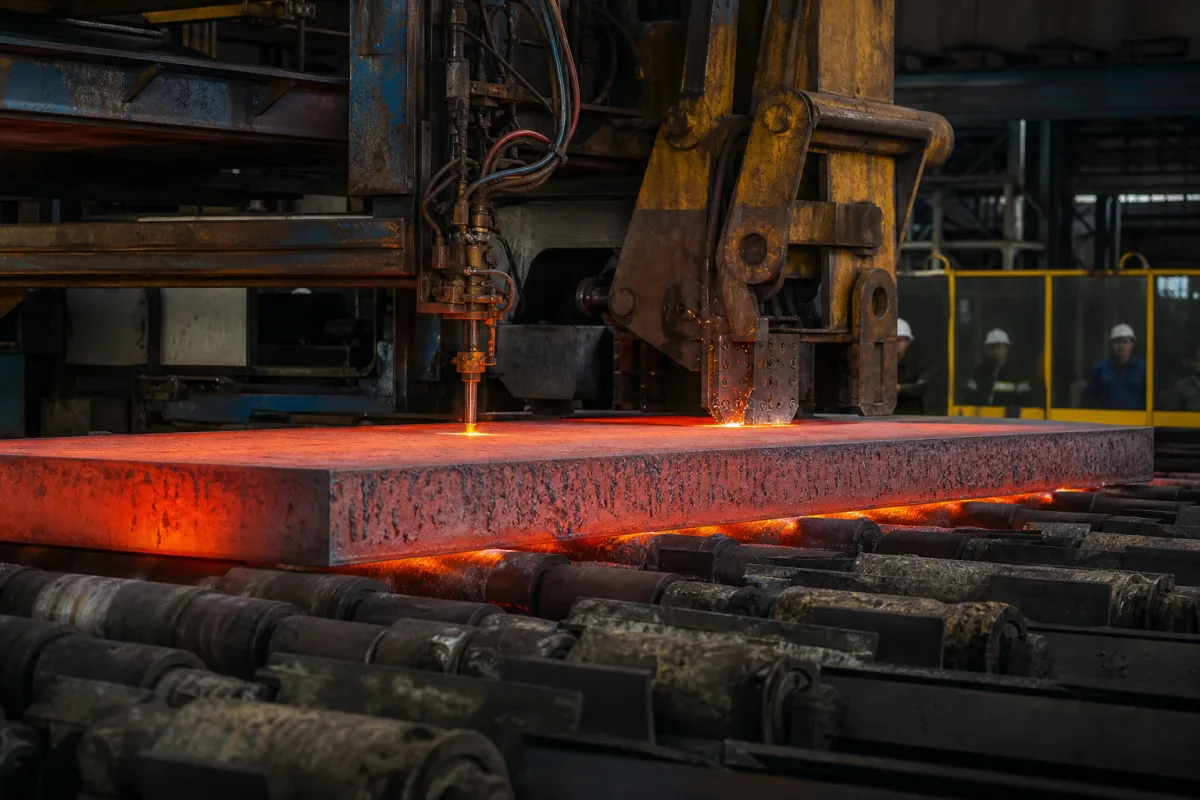
火焰切割或剪切切割 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

在工业系统中,火焰切割或剪切切割是负责精确切割、修整或分离金属工件、板材或结构型材的关键部件。它使系统能够将原材料加工成下游组装或制造所需的特定形状和尺寸。该部件被归类为基本金属制造业中使用的设备级部件。它基于两种原理之一运行:火焰切割使用高温火焰(通常是氧燃料或等离子)沿受控路径熔化并吹走金属;剪切切割则使用机械刀片或模具施加巨大力量,沿定义线断裂和分离材料,类似于剪刀。该部件通常由高速工具钢、硬质合金或铜合金制成,具体取决于切割方法和应用。关键参数包括切割厚度(钢为3–300毫米,取决于电源和气体)、切割速度(100–1000毫米/分钟,随材料和厚度变化)、切缝宽度(1–5毫米,火焰切割比剪切更宽)、切割公差(±1–±3毫米,热切割典型,剪切更紧,参照ISO 9013)、工作温度(-10–50°C)、工作压力(火焰切割气体供应0.5–1.5兆帕)、电源要求(电动剪切或数控火焰切割为220–480伏交流)、材料等级(典型碳钢等级Q235–Q345,参照GB/T 700)、机器重量(50–5000千克)和占地面积(1–20平方米)。这些数值是参考范围,必须针对具体型号和应用进行验证。该部件通过机械安装、电源和控制信号与工业系统接口。选择时,请验证切割方法、材料兼容性和所需公差。维护信号包括刀片磨损、切割质量不一致或过度振动。故障边界包括超过最大厚度或速度,这可能损坏部件。始终与法定制造商或供应商确认型号特定值和标准。

工作原理

该部件基于两种原理之一运行:1) 火焰切割:高温火焰(通常是氧燃料或等离子)沿受控路径熔化并吹走金属。2) 剪切切割:机械刀片或模具施加巨大力量,沿定义线断裂和分离材料,类似于剪刀。

技术参数

技术参数
参数典型区间选型说明与越界后果
切割厚度3–300 mmFor steel; depends on power source and gas.
切割速度100–1000 mm/minVaries with material and thickness.
切口宽度1–5 mmTorch cutting wider than shear.
切割公差±1–±3 mmThermal cutting typical; shear tighter.ISO 9013
工作温度-10–50 °CFor equipment operation.
工作压力0.5–1.5 MPaFor gas supply in torch cutting.
功率要求220–480 V ACFor motorized shear or CNC torch.
材料等级Q235–Q345Typical carbon steel grades cut.GB/T 700
机器重量50–5000 kgDepends on type and capacity.
占地面积1–20 For stationary equipment.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

高速工具钢 碳化钨 铜合金

组件 / BOM

Components / BOM
  • 切割头/割炬喷嘴
    将火焰或等离子弧引导至工件以熔化金属
    材料: 铜合金(用于冷却)、陶瓷
  • 剪切刀片/模具
    提供锋利的刃口,施加力以断裂和分离材料
    材料: 高速工具钢、硬质合金
  • 驱动机构
    提供驱动切割动作的机械力或运动(例如:液压缸、滚珠丝杠)
    材料: 合金钢

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

液压油污染超过ISO 4406 18/16/13清洁度等级 剪切阀芯卡滞导致切割运动失控 安装带压差监测的3 μm绝对过滤器
火焰入口处氧气纯度降至99.5%以下 不完全燃烧导致熔渣附着和喷嘴堵塞 实施精度为0.1%的氧气分析仪进行质量流量验证

工程推理

运行范围
范围
剪切液压压力0.5-2.0 MPa,火焰氧气压力0.3-1.5 MPa
失效边界
剪切刀片在550 MPa应力下超过屈服强度,火焰喷嘴在1200°C循环温度下发生热疲劳
剪切:超过材料屈服强度导致的塑性变形;火焰:反复加热/冷却循环导致微裂纹的热疲劳
制造语境
火焰切割或剪切切割 在 基础金属制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

Thermal Cutting Mechanical Cutting

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

应用匹配与尺寸矩阵

运行限制
pressure:最高150 psi(火焰气体),最高10,000 psi(剪切液压)
flow rate:10-100 SCFH(火焰气体),5-50 GPM(剪切液压)
temperature:环境温度至1500°C(火焰),环境温度至400°C(剪切)
slurry concentration:不适用(火焰),最高30%固体含量(剪切)
兼容性
碳钢板材不锈钢合金铝型材
不适用:爆炸性或易燃性环境
选型所需数据
  • 材料厚度(mm/in)
  • 生产率(切割次数/小时)
  • 切割公差要求(± mm)

可靠性与工程风险分析

失效模式与根因
切割刃口过度磨损
原因:切割超出设计规格的硬质材料或使用不正确的切割速度/压力,导致加速的磨料磨损
热变形或翘曲
原因:长时间高温运行而没有足够的冷却间隔,导致材料疲劳和尺寸不稳定
维护信号
  • 不规则或锯齿状的切割边缘,表明刀片/火焰切割嘴退化
  • 运行过程中出现异常振动、研磨噪音或切割速度不一致
工程建议
  • 根据材料规格定期校准切割参数(速度、压力、温度),并使用数字传感器进行监控
  • 建立组件检查/更换的预防性维护计划,并保持最佳的冷却/润滑系统

合规与制造标准

参考标准
ISO 9013:2017 - 热切割 - 热切割分类 - 几何产品规范和公差ANSI Z49.1:2021 - 焊接、切割及相关工艺安全DIN EN 1090-2:2018 - 钢结构和铝结构的执行 - 第2部分:钢结构技术要求
制造精度
  • 切割边缘垂直度:±0.5°
  • 切割宽度公差:±0.5mm
质量检验
  • 目视检查熔渣附着和边缘质量
  • 使用坐标测量机(CMM)进行尺寸验证

生产 火焰切割或剪切切割 的制造商

2 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Suzhou Trophy Advance-Tech Corp.,Ltd.
Suzhou · CN
还生产: Pneumatic Actuator、Directional Control Valve
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“thermal cutting nipper”
查看来源页 ↗ trophygloble.com · 核验于 2026-09-10
TOPWELL
Hangzhou · CN
还生产: Plasma Cutting Table、Pressure Vessel、Gas Pressure Regulator 等 5 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Mechanical Cutting”
查看来源页 ↗ topwellwelders.com · 核验于 2026-08-31

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

合金喂料系统

一种将合金元素精确计量并输送到合金化站熔炼或混合容器的系统。

查看规格 ->
合金化站

集成冶炼系统中用于通过受控添加合金元素对有色金属进行精确合金化的工位。

查看规格 ->
气氛控制系统

一种在热处理炉内调节并维持特定气体成分的系统,以实现所需的冶金性能。

查看规格 ->
气氛系统

一种在工业热处理炉内创建并维持受控气体环境的系统,以防止氧化、实现特定化学反应或获得所需材料性能。

查看规格 ->

常见问题

火焰切割和剪切切割有什么区别?

火焰切割使用高温火焰(氧燃料或等离子)熔化并去除金属,而剪切切割使用机械刀片或模具施加力量使材料断裂。火焰切割通常用于较厚的材料,可产生较宽的切缝,而剪切切割速度更快,在较薄材料上产生更干净的边缘。

该部件可以切割哪些材料?

该部件设计用于切割金属,特别是碳钢等级如Q235–Q345。钢的切割厚度范围为3–300毫米,取决于电源和气体。其他材料可能可切割,但需验证与具体型号的兼容性。

典型的切割公差是多少?

切割公差通常为±1–±3毫米,热切割(火焰)公差较宽,剪切更紧。标准ISO 9013用于公差分类。实际公差取决于材料、厚度和设备状况。

如何验证我的应用的规格?

始终咨询法定制造商或供应商,以确认型号特定值,如切割厚度、速度、电源要求以及符合ISO 9013等标准。目录中列出的值是参考范围,必须针对您的具体使用情况进行验证。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 基础金属制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 火焰切割或剪切切割

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 火焰切割或剪切切割?

对比具备该产品与工艺能力的制造商资料。

上一个产品
温度维持系统
下一个产品
炉底
获取报价咨询