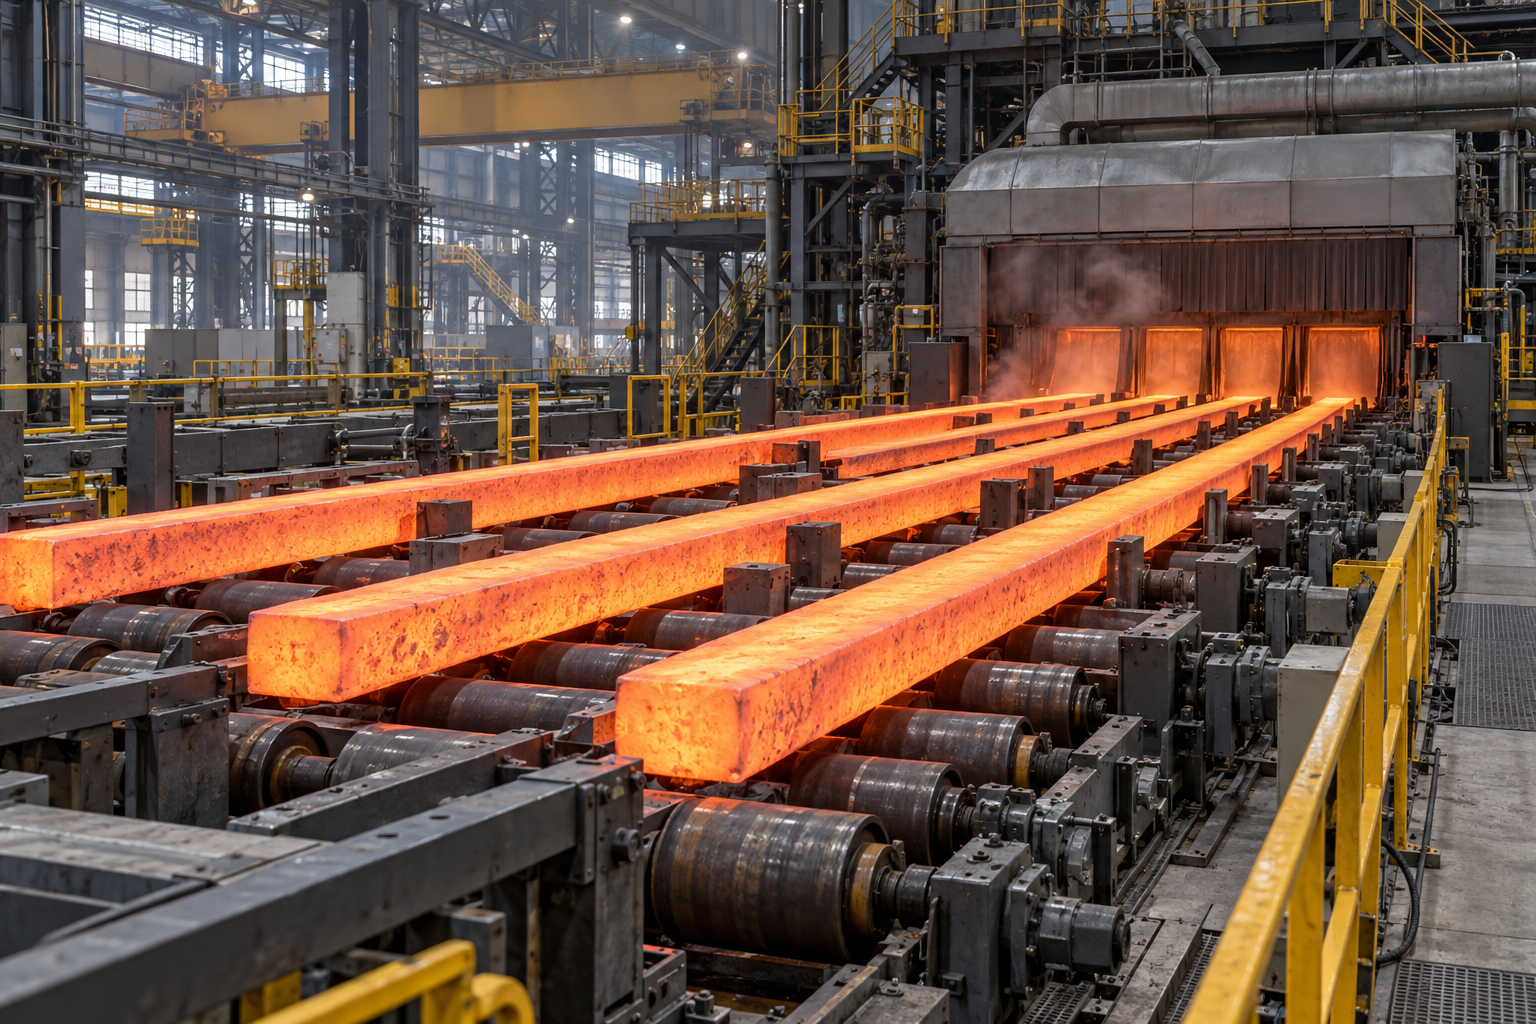
结晶器形成初始坯壳,后续铸流继续凝固
产品作用
钢液由钢包经中间包进入水冷铜结晶器,在铜壁处形成包住液芯的固体外壳,随后连续拉出、支撑、冷却并衔接切割输送。方坯、大方坯和板坯按断面及钢种配置各自机组;有色金属还可采用不同铸造路线。离开结晶器不代表钢铸坯已全部凝固。[1][2][3][10]
工作原理
钢连铸通过中间包供流和结晶器液位组织浇注,水冷铜壁形成初始坯壳,沿铸流的辊系、二次冷却及拉矫机构配合正在变化的凝固状态。钢种、过热度、断面、拉速与换热影响最终凝固位置,原厂热模型和自动化将这些条件关联到冷却与压下等控制。[1][4][5][8]
七项结构按供流、坯壳、凝固与出坯分工
表中是钢连铸功能结构参考,不是某一型号的完整装配BOM。工程清单还包括钢包回转台、引锭及存放、液压、排汽和控制等配置,按实际机组确定;铜双带连铸采用其自身工艺结构。[8][10]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 中间包 | 接收钢包来流并向各结晶器供流,供液、换包、液位和保护浇注按钢种与浇次配合。有效容量与流路、各流要求及操作任务一起选择。[1][8] | 包体结构与耐火衬分别列设计和交付资料,工作衬、永久衬及各接触部位按实际中间包方案选择。具体材料牌号、施工及干燥程序采用对应材料和包体文件;本页按功能结构说明该部件。 |
|---|
| 水冷结晶器 | 在水冷铜工作壁处形成初始坯壳和断面,液位、冷却及保护浇注共同配合。出口坯壳包住液芯,后续支撑与冷却继续参与凝固。[1][5] | 铜或铜合金工作部位、涂层厚度和轮廓按应用配置。Primetals列镍基、镍硼、HVOF碳化钨及铬等不同路线,具体选择关联铸机、钢种与工作条件。[6] |
|---|
| 结晶器振动机构 | 按工艺曲线、行程和频率驱动结晶器振动,与拉速和工况配合。DynaFlex为液压振动实例,可根据自动化配置参数调整振动曲线、行程和频率。[7] | 支承、导向、驱动及液压件分别列结构、材料和接口;实际执行机构与工艺配置相配套,型号图和维护文件说明各件要求。[7] |
|---|
| 拉坯与矫直单元 | 牵引并支撑铸流,按机型完成矫直,配合半径、断面与凝固条件。SMS系列中的动态机械压下模块按所选方案配置,DDMET历史清单另列拉矫传动。[2][3][8] | 辊、轴承、传动和驱动件按实际热、载荷及冷却工况选材,部件图纸与表面处理、润滑和维护接口配套提供。 |
|---|
| 二次冷却区 | 通过分区喷嘴、配水及控制继续抽取铸流热量。Primetals模型考虑喷淋分布、辊接触、辐射和对流等换热,各区喷嘴类型和位置进入热工模型。[4] | 喷嘴、管道、支架及相关辊系分别列材料、接口和更换件;用水条件、管路与安装位置对应实际系统图和维护资料。[4][8] |
|---|
| 火焰切割或剪切设备 | 将铸坯切成约定长度,与铸流运动及出坯组织衔接。DDMET 2012年工程清单将火焰切割/液压剪切列为客户确定项,按实际坯型和后续任务选路线。[8][5] | 火焰系统的供气与割炬、剪切系统的剪刃与驱动分别列物料和维护件。刃材、热防护及接口按所选切割设备图纸说明。 |
|---|
| 出坯辊道与输送 | 接收和输送切割后的铸坯,衔接收集平台、储存或轧制。DDMET历史清单包括辊道、推坯与收集平台,各项按实际工程边界交付。[2][8] | 辊、支承、传动和热防护按铸坯温度、质量与节拍选配,出坯辊道与拉矫单元分别给设计、备件和维护要求。 |
|---|
十四项参数围绕同一钢种、断面和工程方案核配
SMS方坯/大方坯系列说明不同机组范围,Primetals资料说明凝固与冷却控制。各指标保留原厂、系列和工况对象;具体项目把断面、流数、拉速、质量和可用时间配成一套方案。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 金属、坯型与产品断面 | 方/矩形、圆坯、大方坯等分别确认 | SMS方坯具体表列105–200mm方/矩形及Ø130–220mm圆坯;大方坯表列210–750mm方/矩形与Ø220–1320mm圆坯。每个范围属于各自系列和坯型,具体项目选定断面和钢种,铜连铸另用自身资料。[2][3][10] |
|---|
| 年产能与可用时间 | 按产品组合及年度生产条件约定 | SMS相应系列列30万–250万吨/年。年度目标按钢种/断面组合、浇次、可用时间、维护及合格产量约定;单流小时能力与全机年度总量分别计算,同一系列的各项上限不能拼作一个保证点。[2][3] |
|---|
| 钢包容量与供液组织 | 钢包、公用设施和浇次衔接分别配置 | 钢包与上游炉次、吊运及连续供液安排配套。DDMET完整工程另列钢包回转台、中间包和中间包车,各容器与公用设施按浇次任务和接口分别配置。[1][8] |
|---|
| 铸流数 | SMS方坯系列1–10流;大方坯系列1–8流 | 1–10流与1–8流各属SMS对应系列。投产流数、每流产品和可用能力、公用设施及换包组织采用同一项目方案,系列范围作为选型线索。[2][3] |
|---|
| 二次冷却配水与喷嘴分布 | 分区流量、压力与实际喷淋效果 | Primetals说明喷嘴类型、准确位置、压力、管路及实际分布测试进入二冷热模型。分区、各流供水与喷淋状态分别记录,结合实际换热和异常监测评价冷却效果。[4] |
|---|
| 拉速与允许工况 | 按钢种、断面及机组限制确定 | SMS方坯系列最高7m/min,实际项目对应钢种和断面。Primetals 2017年速度控制文章考虑钢种最小/目标/最大速度、过热度、Mn/S、中间包钢量、压下及设备保护等约束,按适用区间选择。[2][4] |
|---|
| 冶金长度与凝固位置 | 沿铸流的凝固及支撑范围 | 凝固与支撑沿铸流路径校核,最终凝固位置随钢种热物性、断面、过热度、拉速及冷却变化。热工模型和几何布置共同确定方案,安装高度另列空间尺寸。[4][5] |
|---|
| 中间包容量与供流 | 钢种、流数与浇注方案下的有效容量 | 中间包位于钢包和结晶器之间,有效容量、流路和供流配置对应钢种、流数、换包和浇次组织。与钢包吨位分项描述,实际钢液质量及洁净度按工艺和检验结果评价。[1][8] |
|---|
| 振动曲线、行程与频率 | 按驱动及工艺配套选择 | DynaFlex液压实例的曲线、行程、频率随可配置自动化参数调整。实际驱动、反馈、拉速和工艺一起验证,频率单位及曲线定义采用所选型号文件。[7] |
|---|
| 结晶器长度与结构 | 长度、断面、工作部位和冷却设计 | 结晶器的长度、断面、铜工作部位、涂层与冷却设计共同关联初始坯壳。备件按型号图、装配及冷却要求核配,结合实际钢种与设计拉速验证。[1][5][6] |
|---|
| 铸机半径与布置 | 弧形、立式等方案分别核对 | SMS方坯系列半径6–10.25m、大方坯10.25–18m,各对应其弧形方案。现场空间、支撑与拉矫另作布置校核,立式和铜双带机组采用各自几何方案。[2][3][10] |
|---|
| 切割长度与验收口径 | 定尺、测量条件和偏差单独约定 | SMS方坯切割长度6–16m、大方坯3–12m,是各系列定尺范围。允许偏差另约定测长、切割路线、实际铸坯温度及测量条件,随切割验收文件提供。[2][3][8] |
|---|
| 工作环境与部位温度 | 现场环境、热源暴露与设备限制分开 | 钢液与热坯属于工艺热源,控制柜、液压、轴承等部位采用各自环境和工作限制。现场热辐射、蒸汽、水及粉尘输入设计条件,按部位配套防护与维护。[4][6][8] |
|---|
| 装机功率与实际能耗 | 整机供货边界、辅助系统和工况分别列 | DDMET历史清单包括驱动、液压、二冷控制及辅助系统。装机额定按供货边界列设备与公用设施,实际能耗按对应产品和运行任务记录,泵、控制及外围的计入范围随表说明。[8] |
|---|
先选金属和坯型,再比较对应系列的工作范围
SMS分别列钢方坯与大方坯系列,断面、流数、半径和定尺随系列变化。先确定钢种与产品组合,再比较该断面下的拉速、质量与供液条件;表格中的范围用于定位方案,订单列具体配置和验收工况。[2][3]
SMS CONTIROD是铜阴极及清洁铜废料的熔化—双带铸造—轧制路线:先成矩形铜条,再轧为直径8mm圆杆,其他直径按需,随后脱氧、冷却和卷取。钢的振动结晶器/拉矫结构不能直接套给这条铜线杆路线;现有相关入口按工艺对象分别查看。[10]
左右滑动查看完整表格 →
| 钢连铸系列例子 | SMS方坯系列 | SMS大方坯系列 |
|---|
| 铸流数 | 1–10流。[2] | 1–8流。[3] |
| 断面 | 方/矩形、CONREX105–200mm;圆Ø130–220mm。[2] | 方/矩形210–750mm;圆Ø220–1320mm。[3] |
| 半径与定尺 | 半径6–10.25m;切割长度6–16m。[2] | 半径10.25–18m;切割长度3–12m。[3] |
| 产量的对象 | 系列最高7m/min、最高60t/h每流;年30万–250万吨分别列项。[2] | 最高60t/h每流、年30万–250万吨分别列项;jumbo为另列方案。[3] |
沿铸流路径校核坯壳支撑与最终凝固位置
连续铸造研究中心说明,水冷铜壁先形成包住液芯的外壳,并在连续拉出时容纳内部液体。后续支撑与冷却跟随坯壳及凝固状态变化,初始成形和全部凝固分别理解。[1]
Primetals 2017年文章将温度相关钢种热物性、辐射、辊接触、自然对流及喷水纳入热模型,当前方坯方案也列最终凝固与动态压下功能。压下位置对应实际凝固状态,具体模型与参数按选定机组配置;这些原厂技术实例不代表下方厂家默认安装相同软件。[4][5]
方案输入包括钢种、断面、过热度、允许拉速与冷却组织,结合支撑、拉矫和几何路径校核。冶金长度与厂房高度、安装层位分别标注,试验与验收覆盖合同约定的产品组合及工况。[4][5]
喷嘴分布、配水与拉速共同决定冷却组织
Primetals二冷技术说明采用喷嘴测试分布与各区准确位置,喷嘴类型、水压、管长及管径是其模型输入。堵塞、软管损坏或误装会改变局部状态;各流各区应有对应的配水、喷嘴安装及维护后检查记录。[4]
Nozzle Expert是该厂检测冷却异常的技术实例,包含维护或辊段更换后的喷嘴状态检查。其实际检测范围与项目配置一起约定;相同喷水总量不能证明每区的喷淋分布或换热相同。[4]
Speed Expert按不同约束给出的速度区间求交集,再随策略选择速度。实际钢种、过热度、中间包量、压下和机器保护条件与产品组合共同进入项目评价,年度合格产量另结合可用时间和浇次安排。[2][4]
历史工程清单用于划清主机、辅助系统与出坯责任
DDMET项目页标明中国、2012年9月、Fullset/OEM,机械和控制清单包含钢包回转台、中间包及车、结晶器与振动、二冷、拉矫、引锭及存放、切割与出坯,辅助范围另有液压和二冷排汽。它是历史工程组成记录,当前订单由实际合同主体逐项明确设计、制造/采购集成、分包及安装调试责任。[8][9]
中间包包体与各衬层、结晶器工作面和涂层各有材料及维护接口。Primetals结晶器服务按应用定制涂层厚度、硬度与轮廓,分开安排拆检、更换重装及油脂、水和液压系统试验;备件图纸、施工干燥与检修程序对应实际设备和材料。[6]
火焰切割或液压剪切按实际钢种、断面、节拍及下游组织选择。定尺范围、测长系统和允许偏差分别列在验收文件里,出坯、储存或直接轧制的系统接口同时约定。[2][3][8]
把冷却、工作面、辊系及异常处置列入机组检查
结晶器液位、振动、冷却和坯壳形成共同影响铸流状态。Primetals列有结晶器监控、漏钢预防、凝固与二冷模型,实际监测、报警、联锁及保护按具体方案配置;这些功能不构成任何机组绝无漏钢的保证。[1][5][7]
维护检查覆盖铜板/涂层的裂纹和剥落、冷却通路、水质与喷嘴堵塞、辊系轴承及传动状态。热循环、氧化皮、水进入及润滑状态纳入对应部件维护记录,异常振动、摩擦异响或热状态变化由负责人员按设备文件评估;原厂结晶器服务分步组织拆检、重装及系统试验。[4][6][8]
HSE说明水污染熔融金属可能引发爆炸,并要求评估其他工序的进水风险。正常设计水冷与异常漏水进入熔体分别管理,漏钢、泄漏或防护失效等按实际机组批准规程处置并由具备能力的人员组织;本页尚缺具体整机的完整安全操作手册,现场停浇、供水及泄压顺序采用该机组文件。[11]
检修按机组程序落实防误启动及能量隔离,结合热源、液压、辊道运动和悬吊钢包/热坯安排人员、警戒、支承及恢复条件。HSE要求吊运预先规划、胜任人员实施并适当监督,设备方的操作维护、安全培训及异常交接随工程验收提供。[11]
向工程方要覆盖产品组合、工况与交付责任的方案
将金属、钢种及产品组合交给工程方,按下列项目收取对应方案和验收依据。公开系列数据用于比较范围,订单使用同一方案中的断面、流数、拉速与质量条件。
左右滑动查看完整表格 →
| 项目条件 | 向工程方要的资料 |
|---|
| 金属、钢种/合金与质量目标[ ] | 坯型、断面组合、目标表面/内部质量及检验方法;明确钢连铸或相应有色工艺路线。 |
| 上游炉次与供液任务[ ] | 钢包回转台、中间包及车、换包与浇次组织,各流能力及公用设施接口。 |
| 目标产量与可用时间[ ] | 各钢种断面拉速、投产流数、浇次、维护时间及合格率假设,连续任务与年度验收口径。 |
| 凝固与冷却设计[ ] | 热工输入、冶金长度/支撑校核、结晶器及振动、二冷分区和喷嘴图,实际监测/报警与保护范围。 |
| 厂房、出坯和下游[ ] | 铸机半径与布置、引锭及存放、拉矫、火焰/剪切、测长偏差和辊道/储存/轧制接口。 |
| 交付与运行管理[ ] | 设计、制造/采购集成、分包、安装调试与验收责任;备件、材料/施工、环境、公用设施和操作维护安全文件及培训。 |
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件