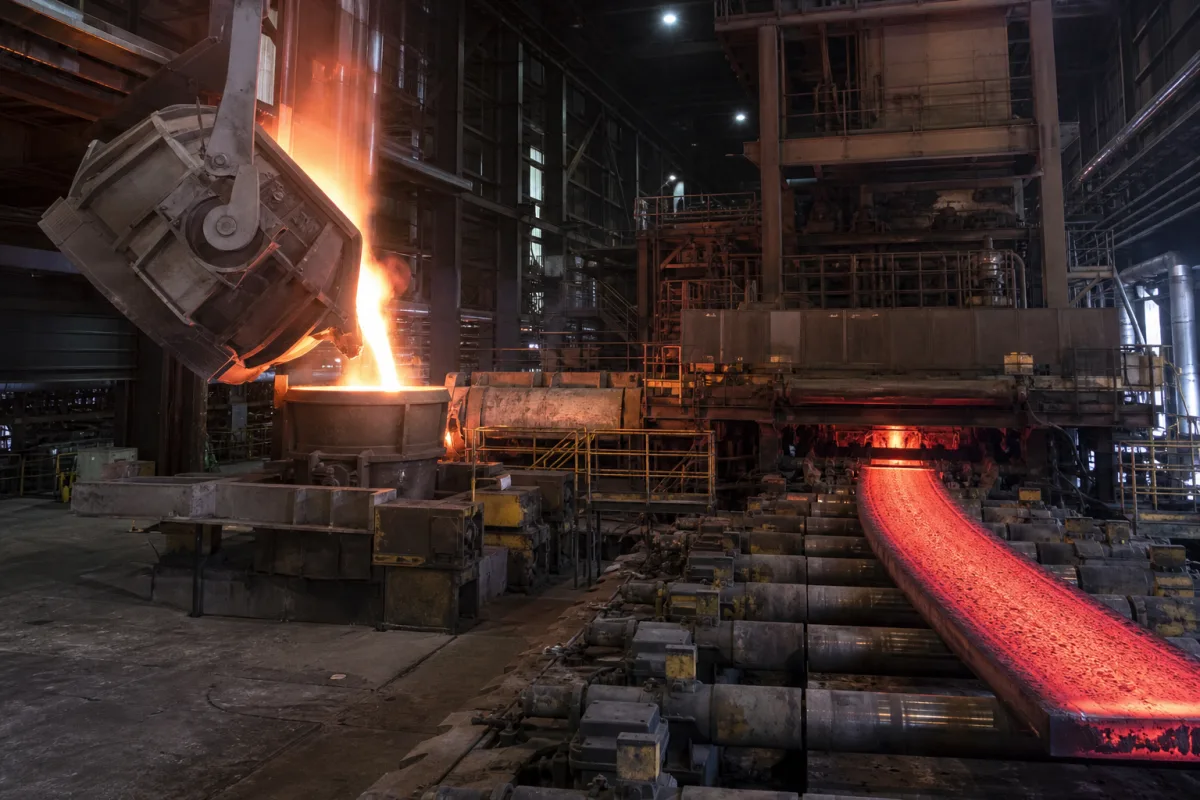
来自炼钢炉的钢水由钢包接收,并转移到中间包,中间包将钢水均匀分配到单个或多个水冷铜结晶器中。结晶器振动以防止粘连,钢水在弯月面开始凝固。铸坯从结晶器连续拉出,通过二次冷却区,喷水进一步凝固。完全凝固后,铸坯被矫直并切割成定尺。该过程是连续的,可实现高生产率和高效能源利用。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 拉坯速度 | 0.8–1.8 米/分钟 | 凝固铸坯最大拉出速度 |
| 冶金长度 | 20–40 米 | 从弯月面到完全凝固点的距离 |
| 截面尺寸 | 150×150–300×400 毫米 | 铸件产品的横截面尺寸 |
| 年产能 | 0.5–2.0 吨/年 | 连续运行条件下的最大生产输出 |
| 冷却水流量 | 100–300 立方米/小时 | 二次冷却水总循环流量 |
| 吨铸件能耗 | 30–60 千瓦时/吨 | 每吨铸件产品的单位能耗 |
| 工作温度 | 1550–1600 °C | Steel temperature at tundish |
| 中间包容量 | 20–60 t | Ensures continuous casting during ladle change |
| 结晶器振动频率 | 50–200 min⁻¹ | Affects surface quality and breakout risk |
| 铸机半径 | 6–12 m | Larger radius reduces bending strain |
| 流数 | 1–8 | More strands increase productivity but complexity |
| 控制系统精度 | ±0.5 % | For mold level and casting speed control |
| 液压系统压力 | 10–20 MPa | For mold oscillation and segment adjustmentISO 4413 |
| 设备重量 | 500–2000 t | Includes all mechanical and structural components |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至1.5巴(钢包/中间包压力控制) |
| flow rate: | 1-8吨/分钟(连铸吞吐量) |
| temperature: | 1500-1650°C(钢水处理范围) |
| casting speed: | 0.5-2.5米/分钟(铸坯拉速) |
| ladle capacity: | 80-400吨(典型钢批次大小) |
| slurry concentration: | 不适用(处理熔融金属,非浆料) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
拉速通常在每分钟0.8至1.8米之间,但具体数值取决于机器配置和产品要求。请务必与制造商核实。
冶金长度是从弯月面到完全凝固点的距离,通常为20至40米。它决定了机器长度和冷却需求。请根据您的应用核实设计。
系统可浇铸的断面尺寸范围从150×150毫米到300×400毫米,具体取决于结晶器和机器设计。请与供应商确认确切范围。
年产能通常在50万至200万吨之间,具体取决于流数、拉速和运行时间。请与制造商核实您的具体配置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。