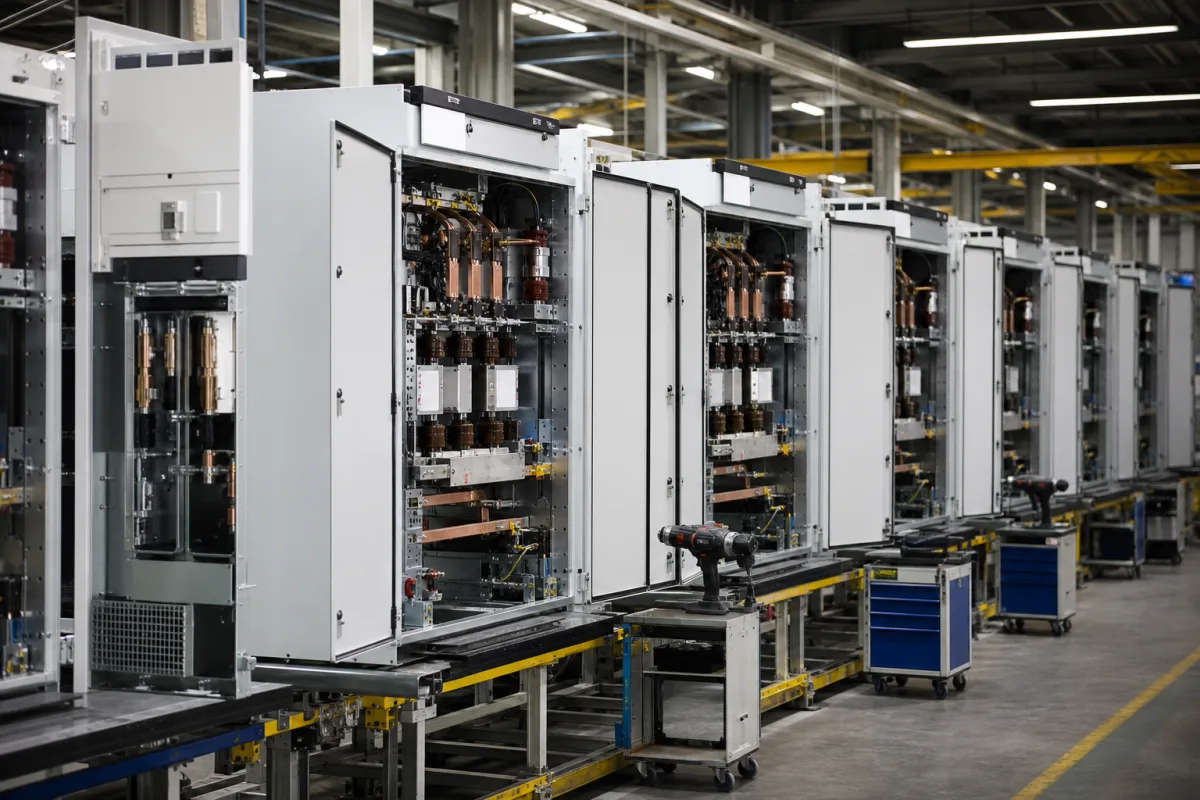
该生产线利用可编程逻辑控制器(PLC)和工业机器人,沿同步输送系统自动化物料流、元件放置和装配过程。承载开关柜框架的托盘在各工位间移动,机器人执行焊接、母线安装和元件插入。传感器和视觉系统确保精确定位。PLC协调各工位顺序,SCADA监控整体性能。扭矩工具经过校准以保持精度。该系统专为大批量生产设计,减少人工干预。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 线路长度 | 30–80 米 | 系统总占地面积长度 |
| 工位数量 | 10–30 个 | 自动化工作站总数 |
| 输送速度 | 0.5–3 米/分钟 | 最大托盘传输速度 |
| 控制系统 | PLC + SCADA 无 | 主PLC/控制器品牌 |
| 额定电压 | 3.6–40.5 kV | Medium voltage switchgear rangeIEC 62271-200 |
| 额定电流 | 630–4000 A | Typical for MV switchgearIEC 62271-200 |
| 装配精度 | ±0.5 mm | Positioning accuracy for busbar and component mounting |
| 扭矩精度 | ±3 % | For critical bolted connectionsISO 5393 |
| 工作温度 | 5–40 °C | Ambient temperature for the lineIEC 60721-3-3 |
| 相对湿度 | 20–80 %RH | Non-condensingIEC 60721-3-3 |
| 防护等级 | IP54–IP65 | For control cabinets and electrical enclosuresIEC 60529 |
| 电源 | 380 ±10% V AC | Three-phase, 50/60 HzIEC 60038 |
| 供气压力 | 0.5–0.8 MPa | Clean and dry compressed airISO 8573-1 |
| 线体重量 | 20–50 t | Total weight of the line, excluding products |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压(装配环境) |
| other spec: | 湿度: 30-60% RH, 洁净度: ISO 14644-1 Class 8 或更高, 电源: 400-480V AC, 50/60Hz, 三相 |
| temperature: | 15-35°C(运行环境) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
生产线长度范围为30至80米,包含10至30个自动化工作站,具体取决于配置。
该生产线适用于额定电压3.6 kV至40.5 kV、额定电流630 A至4000 A的中压开关柜,符合IEC 62271-200。
生产线在环境温度5–40 °C、相对湿度20–80%(无冷凝)下运行,符合IEC 60721-3-3。
主要标准包括IEC 62271-200(开关柜)、ISO 5393(扭矩精度)、IEC 60721-3-3(环境条件)和IEC 60529(防护等级)。请务必与制造商确认合规性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。