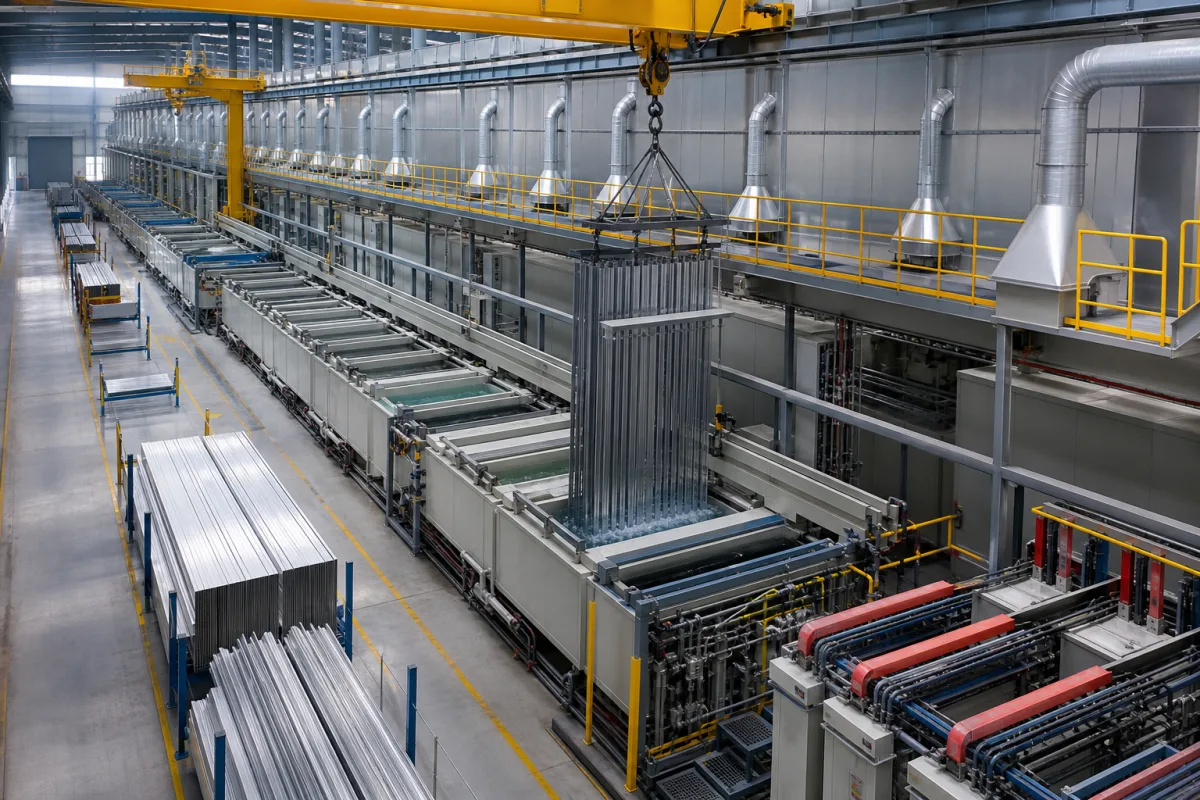
工作原理基于电化学过程,铝型材在电解液(通常为硫酸)中作为阳极,通过施加受控的直流电流,氧离子与铝表面反应形成保护性氧化铝层。该层的厚度和性能通过电流密度、电压、温度和处理时间来控制。该线集成了预处理(清洗、蚀刻)、阳极氧化、着色(如需)和封孔,以产生均匀、耐腐蚀的表面。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 型材长度容量 | 6000–12000 毫米 | 最大型材长度 |
| 阳极氧化电压 | 15–25 伏特 | 直流工作电压 |
| 储罐容量 | 20–60 升 | 化学处理容积 |
| 生产速度 | 0.5–2.0 米/分钟 | 产线处理速度 |
| 工作温度 | 15–25 °C | Anodizing bath temperature range |
| 电流密度 | 1.0–2.0 A/dm² | Typical for sulfuric acid anodizing |
| 膜厚 | 5–25 μm | Anodic oxide coating thicknessISO 7599 |
| 封孔质量 | ≤30 mg/dm² | Mass loss after phosphoric acid testISO 3210 |
| 电功率 | 100–500 kW | Total installed power |
| 供气压力 | 0.5–0.8 MPa | For pneumatic controls and agitation |
| 水耗 | 5–15 m³/h | Rinse water flow rate |
| 噪音水平 | ≤75 dB(A) | At operator positionISO 11201 |
| 占地面积 | 500–1500 m² | Depends on line configuration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压至1.5巴(适用于喷淋系统),冲洗典型压力0.5-1.0巴 |
| flow rate: | 50-200 立方米/小时(循环泵),每个喷淋喷嘴10-40升/分钟 |
| temperature: | 15-25°C(槽液温度),阳极氧化电解液最佳温度18-22°C |
| slurry concentration: | 150-200 克/升硫酸电解液,蚀刻浓度5-15%,封孔浓度2-5% |
1 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该线集成了清洗、蚀刻、阳极氧化、着色和封孔等顺序自动化工序。包括物料输送、化学处理槽、电源和干燥站。
关键参数包括型材长度能力(6000-12000毫米)、阳极氧化电压(15-25伏直流)、电流密度(1.0-2.0安培/平方分米)、操作温度(15-25摄氏度)、涂层厚度(5-25微米)和生产速度(0.5-2.0米/分钟)。这些是参考范围;请与供应商确认。
涂层厚度可按ISO 7599验证,封孔质量按ISO 3210(质量损失≤30毫克/平方分米),噪声水平按ISO 11201(≤75分贝A)。务必与法定制造商确认合规性。
该线需要电力100-500千瓦,供气压力0.5-0.8兆帕,清洗水流量5-15立方米/小时。占地面积500至1500平方米。具体要求取决于线配置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。