行业验证制造数据 · 2026

精密模具(冲模与冲头)

基于 CNFX 目录中多个工厂资料的聚合洞察,精密模具(冲模与冲头) 在 金属制品制造 行业中通常会围绕 模具高度 到 冲头直径 进行能力评估。

技术定义与核心装配

一个典型的 精密模具(冲模与冲头) 通常集成 冲头 与 模具。CNFX 上列出的制造商通常强调 工具钢 结构,以支持稳定的生产应用。

用于精密冲压操作中切割、成型或整形材料的专用模具部件

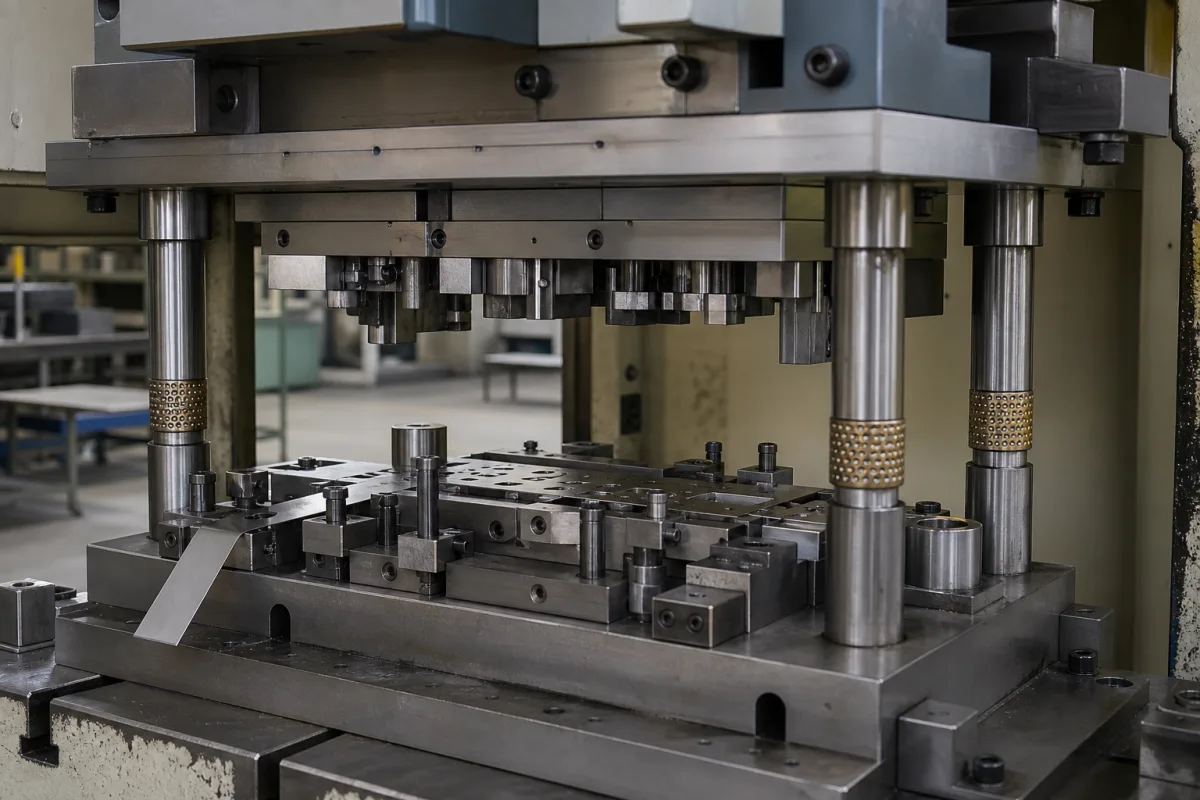
精密模具(冲模与冲头) 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 精密模具(冲模与冲头)

产品定义

精密模具由匹配的冲模和冲头组成,在精密冲压工位内协同工作,对各种材料进行精确的切割、冲孔或成型操作。冲模提供固定的切割或成型表面,而冲头是移动部件,将力施加到工件上并压向冲模。本产品是金属制品制造中的部件,具体用于冲压和成型工艺。模具采用工具钢、硬质合金和高速钢等材料制造,这些材料因其硬度、耐磨性和韧性而被选用。关键参数包括:冲模高度(50–300毫米)、冲头直径(1–50毫米)、工作压力(1.0–1.6兆帕)、公差等级(IT5–IT7,符合ISO 286)、表面粗糙度(0.2–0.8微米Ra,符合ISO 1302)、硬度(58–62 HRC,符合ISO 18265)、工作温度(-20至120°C)、最大冲次(60–120次/分钟)、冲模材料(Cr12MoV,符合GB/T 1299)、冲头材料(W6Mo5Cr4V2,符合GB/T 9943)以及重量(5–50千克)。这些数值为参考范围,必须根据具体型号和应用进行确认。模具设计需适应特定的压力机闭合高度,选择时应考虑所需操作、材料类型和生产批量。正确的对中和维护对于一致性能和寿命至关重要。用户应咨询法定制造商或供应商,以确认确切的规格和适用标准的合规性。

工作原理

冲头在受控力和精确对中的作用下向下移动,将材料压向冲模,冲模包含所需的形状或切割刃。此动作要么剪切材料(落料/冲孔),要么通过塑性变形或剪切将其成型为特定形状(成型/弯曲)。冲模是固定的,提供反向表面,而冲头是移动部件。该过程需要精确的对中和力控制,以实现准确的尺寸和表面光洁度。模具必须正确安装和维护,以确保一致的操作并防止过早磨损或失效。

主要材料

工具钢, 硬质合金, 高速钢
技术参数
参数典型区间选型说明与越界后果
模具高度50–300 mmDetermines press shut height compatibility
冲头直径1–50 mmStandard range; custom sizes available
工作压力1.0–1.6 MPa
公差等级IT5–IT7Higher precision for critical dimensionsISO 286
表面粗糙度0.2–0.8 µm RaSmoother finish reduces wearISO 1302
硬度58–62 HRCHigher hardness increases wear resistanceISO 18265
工作温度-20–120 °CAbove 120°C may soften tool steel
最大冲次60–120 min⁻¹Depends on press and die design
模具材料Cr12MoVHigh carbon chromium steelGB/T 1299
冲头材料W6Mo5Cr4V2High speed steel for wear resistanceGB/T 9943
重量5–50 kgVaries with size and complexity

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 冲头
    用于施加压力以切割或成型材料的移动组件
    材料: 工具钢或硬质合金
  • 模具
    固定部件,提供切削刃或成型表面
    材料: 工具钢或硬质合金
  • 导向柱/衬套
    确保冲头和模具之间的精确对准
    材料: 淬火钢
  • 脱料板
    在冲裁工序后从冲头上移除材料
    材料: 钢材

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最高1500兆帕
other spec:表面粗糙度: Ra 0.2-0.8 微米, 硬度: 58-62 HRC
temperature:-50°C 至 300°C
兼容性
金属板材(钢、铝)塑料薄膜(PET、PVC)复合材料(碳纤维、玻璃纤维)
不适用:磨蚀性浆料或高腐蚀性化学环境
选型所需数据
  • 材料厚度和硬度
  • 所需的切割/成型力
  • 生产量和模具寿命预期
补充技术说明

工程推理

运行范围
范围
200-800兆帕压缩应力,0.01-0.05毫米尺寸公差,20-80°C操作温度
失效边界
材料屈服强度在850兆帕压缩应力下被超过,尺寸磨损超过0.1毫米间隙,热膨胀失配在100°C时超过0.02毫米
应力集中处的疲劳裂纹扩展(帕里斯定律: da/dN = C(ΔK)^m),磨蚀磨损超过材料硬度(HV 600-800),热循环导致差异膨胀(工具钢α = 11.5×10^-6 K^-1,工件α = 23×10^-6 K^-1)
制造语境
精密模具(冲模与冲头) 在 金属制品制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
刃口崩裂或开裂
原因:由冲压操作中对准不良、材料选择不当或过载引起的局部应力过大
磨损和尺寸退化
原因:工件材料的磨蚀作用、缺乏适当润滑或循环载荷导致的渐进材料疲劳
维护信号
  • 冲压零件上出现可见毛刺或粗糙边缘,表明模具磨损
  • 操作过程中出现异常敲击或刮擦声,表明对准不良或间隙过大
工程建议
  • 实施定期的精密对准检查和使用制造商推荐的润滑剂进行适当润滑计划
  • 建立预防性维护计划,包括定期检查、刃口状况监测和受控存储以防止腐蚀和物理损坏

合规与制造标准

参考标准
ISO 2768-1: 线性与角度尺寸的一般公差ANSI B94.2: 切削工具 - 冲头和冲模DIN 8580: 制造工艺 - 术语和定义,分类
制造精度
  • 孔径: +/-0.005毫米
  • 平面度: 每100毫米0.01毫米
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 硬度测试(洛氏C标尺)
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

在600兆帕应力幅值下超过10^6次循环的循环载荷 → 始于尖锐圆角半径(<0.5毫米)的渐进疲劳断裂 → 设计最小1.0毫米圆角半径,喷丸处理以产生-400兆帕的压缩残余应力
磨蚀颗粒污染(碳化硅、氧化铝),硬度>1000 HV → 加速粘着磨损导致尺寸偏差超过0.05毫米 → 实施多级过滤至5微米颗粒尺寸,应用硬度为2300 HV的PVD TiN涂层

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 精密模具(冲模与冲头) 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 精密模具(冲模与冲头)

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

冲模和冲头使用什么材料?

冲模通常采用高碳铬钢(Cr12MoV),符合GB/T 1299;冲头采用高速钢(W6Mo5Cr4V2),符合GB/T 9943。其他材料如硬质合金也可用于特定应用,但列出的这些是参考牌号。

可达到的典型公差等级是多少?

公差等级为IT5至IT7,符合ISO 286。这表明适用于关键尺寸的高精度水平,但实际可达到的公差取决于具体的模具设计和压力机条件。

如何确定适合我的压力机的冲模高度?

冲模高度范围为50至300毫米。它必须与压力机的闭合高度匹配,以确保正常运行。务必根据压力机规格和模具制造商确认所需的冲模高度。

这些模具部件需要哪些维护?

定期检查磨损、适当润滑和对中检查至关重要。应监控表面粗糙度和硬度。如果工作温度超过120°C,工具钢可能软化,因此可能需要冷却。遵循制造商的维护指南。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 金属制品制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 精密模具(冲模与冲头)?

对比具备该产品与工艺能力的制造商资料。

上一个产品
粉末涂装系统
下一个产品
精密液压缸活塞杆
获取报价咨询