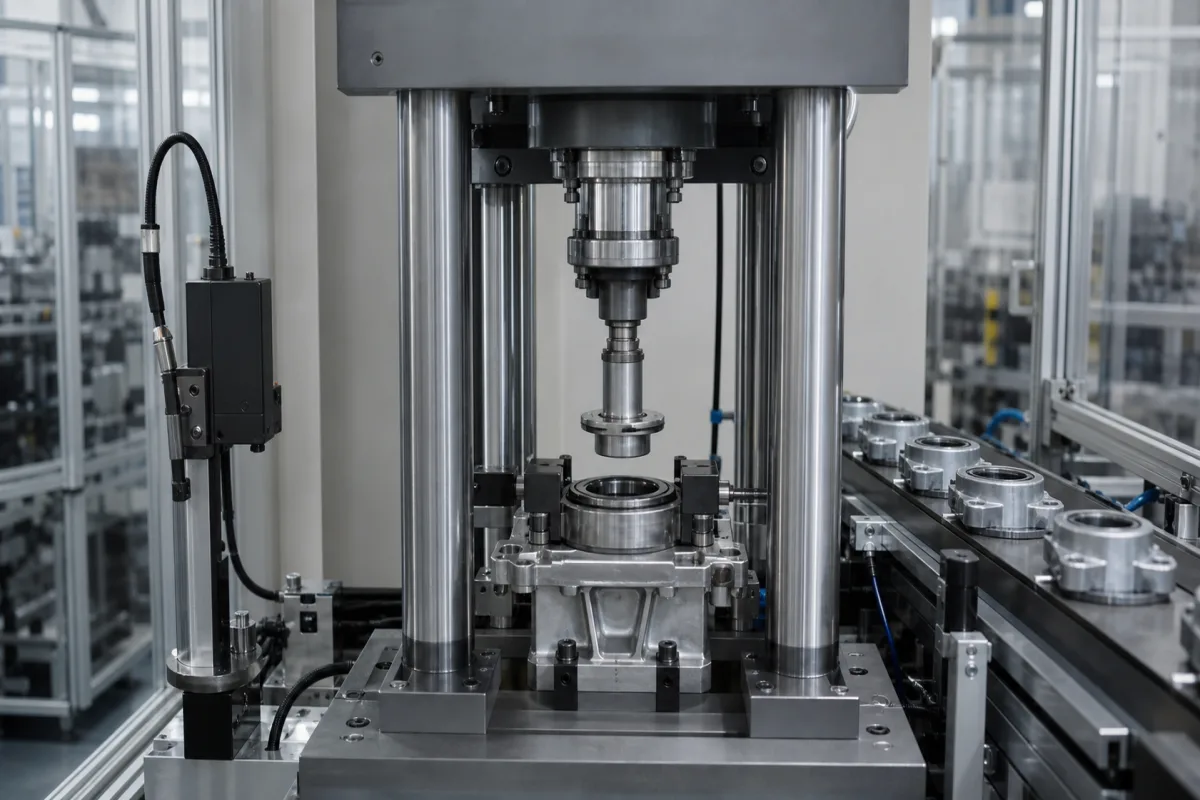
液压或机械压力机构通过模具(冲头/凹模)对由自动化定位的金属工件施加精确控制的力。该力使材料变形为模具定义的所需形状。控制系统管理力、行程深度、速度和保压时间,以确保可重复的精度。该工位与其他工位按顺序运行,自动化处理工件传输。根据所需的力和速度选择压力机构,模具设计用于实现指定的公差。控制系统使用传感器和PLC实时监控和调整参数,确保一致输出。机架提供刚性和阻尼以保持精度。工位的性能通过定位精度和重复性测试(符合ISO 230-2)进行验证。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 冲压力 | 200–500 kN | Determines maximum workpiece thickness and material strength |
| 行程长度 | 50–150 mm | Affects maximum part height and die design |
| 冲次 | 20–60 min⁻¹ | Higher speeds reduce cycle time but may affect accuracy |
| 定位精度 | ±0.05 mm | Critical for consistent part dimensionsISO 230-2 |
| 重复定位精度 | ±0.02 mm | Ensures uniformity across batchesISO 230-2 |
| 电源 | 380 ±10% V AC | Three-phase, 50/60 HzIEC 60038 |
| 控制电压 | 24 ±10% V DC | For PLC and sensorsIEC 61131-2 |
| 工作温度 | -40–85 °C | Outside range may affect seals and electronicsIEC 60068-2-1 |
| 防护等级 | IP54–IP65 | Higher rating for dusty or wet environmentsIEC 60529 |
| 机身材料 | HT250 | Cast iron for rigidity and vibration dampingGB/T 9439 |
| 机器重量 | 3000–8000 kg | Affects foundation requirements and transport |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大5000 kN(1124千磅力)冲压力,300 bar(4350 psi)液压系统压力 |
| other spec: | 循环时间:2-30秒,定位精度:±0.01 mm(±0.0004英寸),流量:50-200 L/min(13-53加仑/分钟)液压油 |
| temperature: | 标准密封件适用环境温度至200°C(392°F),高温选项可达400°C(752°F) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
冲压力(200–500 kN)决定了可加工的最大工件厚度和材料强度。较高的力允许成型更强或更厚的材料,但可能需要更坚固的机架和地基。请根据您的具体零件验证所需的力。
定位精度(±0.05 mm)和重复性(±0.02 mm)符合ISO 230-2,对于一致的零件尺寸至关重要。精度确保工具到达正确位置,而重复性确保批次间的一致性。这些值是参考;实际性能可能因安装和维护而异。
该工位需要三相380 V AC ±10%电源(50/60 Hz)和24 V DC ±10%控制电压。它可在-40°C至85°C的温度下运行,防护等级为IP54至IP65。请确保您的设施满足这些要求,并选择适合您环境的防护等级。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。