行业验证制造数据 · 2026

刀片张紧系统

基于 CNFX 目录中多个工厂资料的聚合洞察,刀片张紧系统 在 机械和设备制造 行业中通常会围绕 张紧力范围 到 张紧精度 进行能力评估。

技术定义与核心装配

一个典型的 刀片张紧系统 通常集成 张紧螺丝/执行器 与 张力指示器(可选)。CNFX 上列出的制造商通常强调 合金钢 结构,以支持稳定的生产应用。

一种机械系统,用于对摆动刀片施加并保持精确张力,以确保最佳切割性能和刀片稳定性。

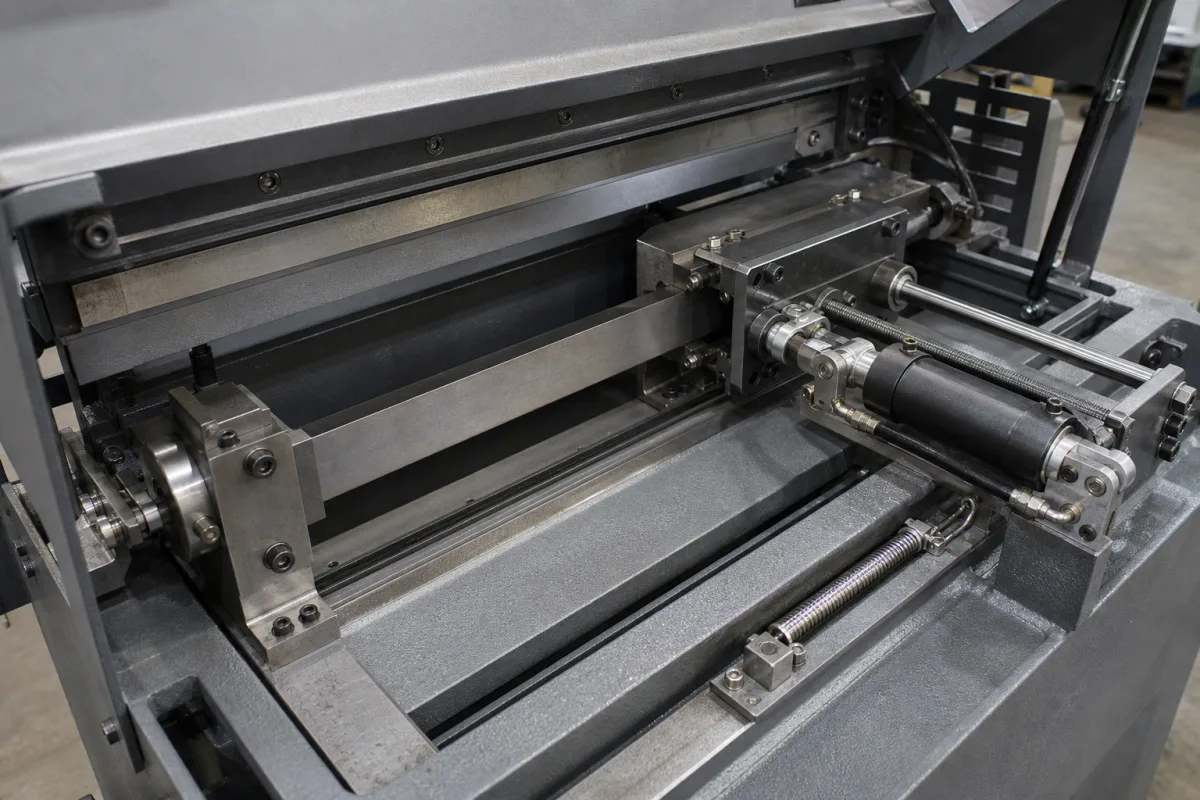
刀片张紧系统 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 刀片张紧系统

产品定义

刀片张紧系统是摆动刀片组件中的关键部件,负责调节和维持切割刀片上的适当张力。它确保刀片在操作过程中保持绷紧,防止偏斜、振动和过早磨损,直接影响切割精度、表面光洁度和操作安全,适用于各种工业切割应用。该系统通常采用张紧机构(如螺钉、弹簧或液压/气动执行器)对刀片施加受控的拉力。该力经过校准,以抵消操作应力、热膨胀和材料疲劳,使刀片在其整个使用寿命内保持在最佳张力范围内。可进行调整以补偿刀片磨损或不同的材料切割要求。该系统设计用于特定宽度和厚度的摆动刀片,并在规定的压力、温度和电压范围内运行。它由耐腐蚀材料制成,如合金钢、不锈钢和高强度弹簧钢,并提供可调张力设置以适应不同的刀片规格。该系统具有张力精度、响应时间和防护等级等特点,确保在苛刻的工业环境中可靠运行。在采购或安装前,务必与法定制造商或供应商核实具体型号的数值和标准。

工作原理

该系统通过张紧机构(如螺钉、弹簧或液压/气动执行器)对刀片施加受控的拉力。该力经过校准,以抵消操作应力、热膨胀和材料疲劳,使刀片保持在最佳张力范围内。调整可补偿刀片磨损或不同的材料切割要求。

主要材料

合金钢, 不锈钢, 高强度弹簧钢
技术参数
参数典型区间选型说明与越界后果
张紧力范围500–5000 NAdjustable to blade width and material
张紧精度±2 %Maintains consistent cutting performance
工作压力0.4–0.8 MPaBelow 0.4 MPa insufficient tension
适配刀片宽度10–100 mmFor standard oscillating blades
适配刀片厚度0.5–3 mmThicker blades may require custom jaws
响应时间0.1–0.5 sFast adjustment for dynamic cutting
工作温度-10–60 °COutside range may affect seals
防护等级IP54–IP65IP65 for dusty environmentsIEC 60529
供电电压24 ±10% V DCFor solenoid control
功耗10–50 WDepends on actuator size
重量5–15 kgVaries with configuration
材料304 SSCorrosion-resistantASTM A240

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 张紧螺丝/执行器
    通过机械或电动方式对刀片施加主要张紧力
    材料: 合金钢
  • 张力指示器(可选)
    提供当前刀片张力的视觉或电子读数显示
    材料: 钢材/塑料带表盘
  • 安装支架/框架
    将张紧系统固定到摆动刀片组件结构上
    材料: 铸铁或钢材

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:0 至 10 巴
temperature:-20°C 至 120°C
tension force range:50 至 5000 牛
blade oscillation frequency:0 至 100 赫兹
兼容性
金属切削液水基冷却液工业润滑剂
不适用:高浓度磨料浆液
选型所需数据
  • 刀片长度和材料
  • 所需切割力
  • 振动频率和振幅
补充技术说明

工程推理

运行范围
范围
150-450 牛张力,0.1-0.3 毫米刀片偏转
失效边界
张力超过 550 牛或低于 100 牛,刀片偏转超过 0.5 毫米
胡克定律弹性极限被超过导致永久变形(屈服强度 > 550 兆帕),赫兹接触应力 > 1.2 吉帕导致表面疲劳
制造语境
刀片张紧系统 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
张力损失
原因:张紧部件(如弹簧、螺栓)因循环载荷和热膨胀发生蠕变,导致刀片接触压力降低和潜在打滑。
部件疲劳断裂
原因:刀片系统中的振动和共振引起的高周疲劳,因张力不当或未对准而加剧,导致张紧硬件(如紧固件、支架)出现裂纹。
维护信号
  • 运行期间可听到高频振动或嘎嘎声,表明部件松动或存在共振问题。
  • 视觉可见未对准或刀片磨损模式不均匀,表明张力不平衡或系统性能下降。
工程建议
  • 实施预测性维护,使用振动分析和热成像技术,在故障发生前检测张力损失或疲劳的早期迹象。
  • 使用扭矩控制张紧工具,遵循制造商关于预紧力的规范,并在初始磨合后定期重新张紧以补偿蠕变。

合规与制造标准

参考标准
ANSI B11.19 - 防护装置的性能要求CE标志 - 机械指令2006/42/EC
制造精度
  • 孔径:+/-0.01mm
  • 表面平面度:每100mm 0.05mm
质量检验
  • 扭矩校准验证
  • 无损检测(NDT)- 磁粉检测
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

热膨胀系数不匹配 (α_刀片=11×10⁻⁶/K vs α_框架=23×10⁻⁶/K) → 在 ΔT=50°C 时张力损失 40-60%,由于差异膨胀 → 使用因瓦合金张紧杆 (α=1.2×10⁻⁶/K) 配合贝氏弹簧垫圈补偿叠层
85-120 赫兹共振引起的振动诱导微动磨损 → 螺纹松动,每 10⁶ 次循环累积 0.02-0.05 毫米间隙 → 使用诺德洛克楔形锁紧垫圈,楔角 30°,预紧力 > 屈服强度的 80%

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 刀片张紧系统 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 刀片张紧系统

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

刀片张紧系统的张力范围是多少?

张力范围可调,为500至5000牛顿,具体取决于刀片宽度和材料。请务必与制造商确认您具体型号的准确范围。

系统使用哪些材料制造?

系统由合金钢、不锈钢和高强度弹簧钢制成,具有耐腐蚀性和耐用性。请与供应商核实材料等级。

工作压力要求是什么?

工作压力为0.4至0.8兆帕。低于0.4兆帕时,张力可能不足。请确认您的应用所需的压力规格。

防护等级是多少?

系统提供IP54至IP65的防护等级,适用于多尘环境。请检查您具体型号的防护等级,并确保其满足您的环境要求。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 刀片张紧系统?

对比具备该产品与工艺能力的制造商资料。

上一个产品
刀片夹紧机构
下一个产品
刀片支架/托架
获取报价咨询