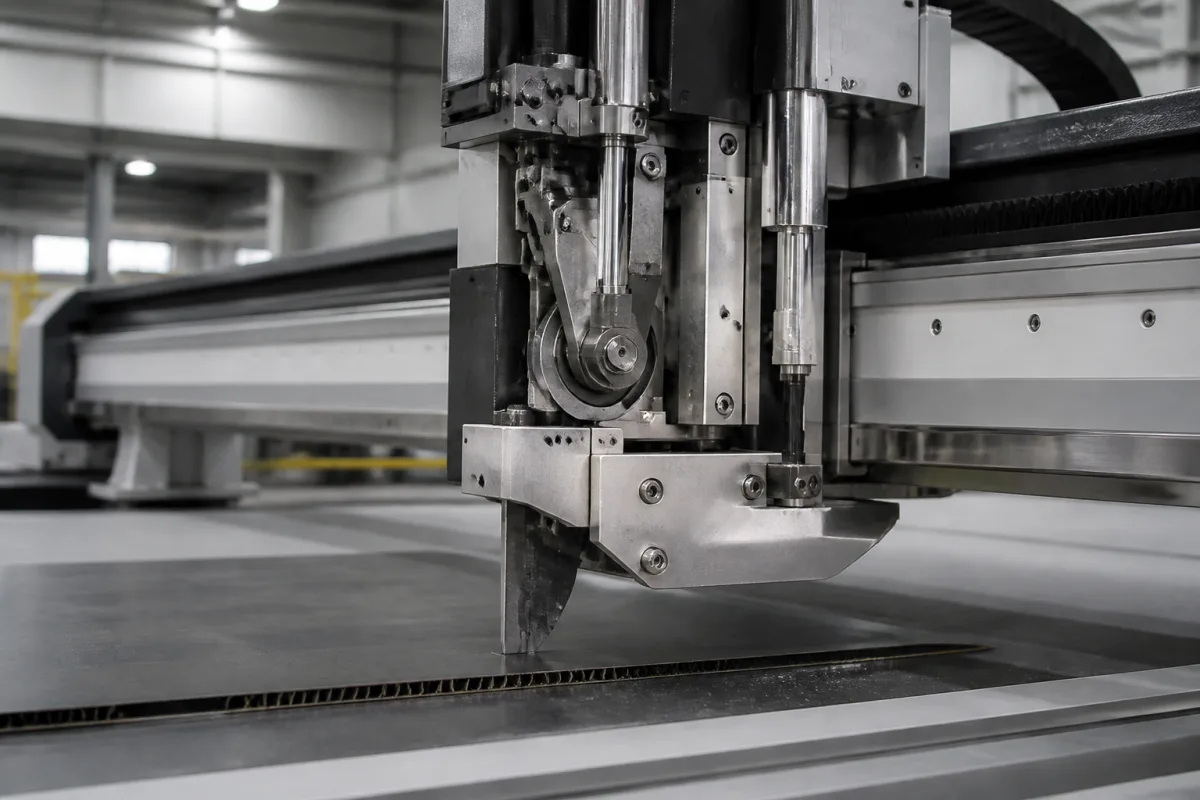
该组件通过驱动轴或皮带系统接收来自机器电机的旋转输入。这种旋转通过凸轮机构或偏心轴承布置转换为摆动运动。安装在组件内的刀片以高频(通常每分钟2000-5000次振荡)来回移动,同时保持精确的对齐和张力,以实现最佳切割性能。振荡频率和振幅根据泡沫密度和厚度进行控制,确保切割干净,不会撕裂或压缩损坏。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 刀片长度 | 150–300 mm | Determines maximum foam thickness that can be cut. |
| 刀片宽度 | 10–25 mm | Affects cutting stability and edge quality. |
| 刀片厚度 | 0.5–1.5 mm | Thicker blades for heavy-duty cutting, thinner for precision. |
| 摆动频率 | 1000–3000 Hz | Higher frequency improves cut quality but increases wear. |
| 摆动幅度 | 2–8 mm | Affects cutting speed and foam compression. |
| 切割速度 | 5–30 m/min | Maximum linear speed for clean cuts. |
| 定位精度 | ±0.1 mm | Ensures consistent cut dimensions.ISO 230-2 |
| 重复定位精度 | ±0.05 mm | Critical for batch production consistency.ISO 230-2 |
| 工作电压 | 24 ±10% V DC | Common for industrial control systems. |
| 功率消耗 | 50–200 W | Depends on blade size and oscillation frequency. |
| 工作温度 | 0–40 °C | Outside this range, performance may degrade. |
| 相对湿度 | 30–80 % | Non-condensing; higher humidity may cause corrosion. |
| 防护等级 | IP54–IP65 | IP65 for dusty environments.IEC 60529 |
| 刀片材料 | 65Mn | Spring steel for durability and sharpness.GB/T 1222 |
| 重量 | 5–15 kg | Affects mounting and portability. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 大气压(非加压) |
| other spec: | 最大刀片摆动频率: 120 Hz, 泡沫密度范围: 15-50 kg/m³ |
| temperature: | 10°C 至 40°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据参考参数,振荡频率通常在1000至3000赫兹范围内。然而,确切频率取决于具体型号和应用。请务必与制造商核实。
刀片材料通常为65Mn弹簧钢,符合GB/T 1222标准。这种材料提供耐用性和锋利度。请与供应商确认您特定切割要求的确切材料等级。
该组件的防护等级为IP54至IP65,符合IEC 60529标准,具体取决于型号。对于多尘环境,建议使用IP65。请核实您设备的确切等级。
来自电机的旋转输入通过凸轮机构或偏心轴承布置转换为摆动运动。这使得刀片能够以高频来回移动,同时保持对齐和张力。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。