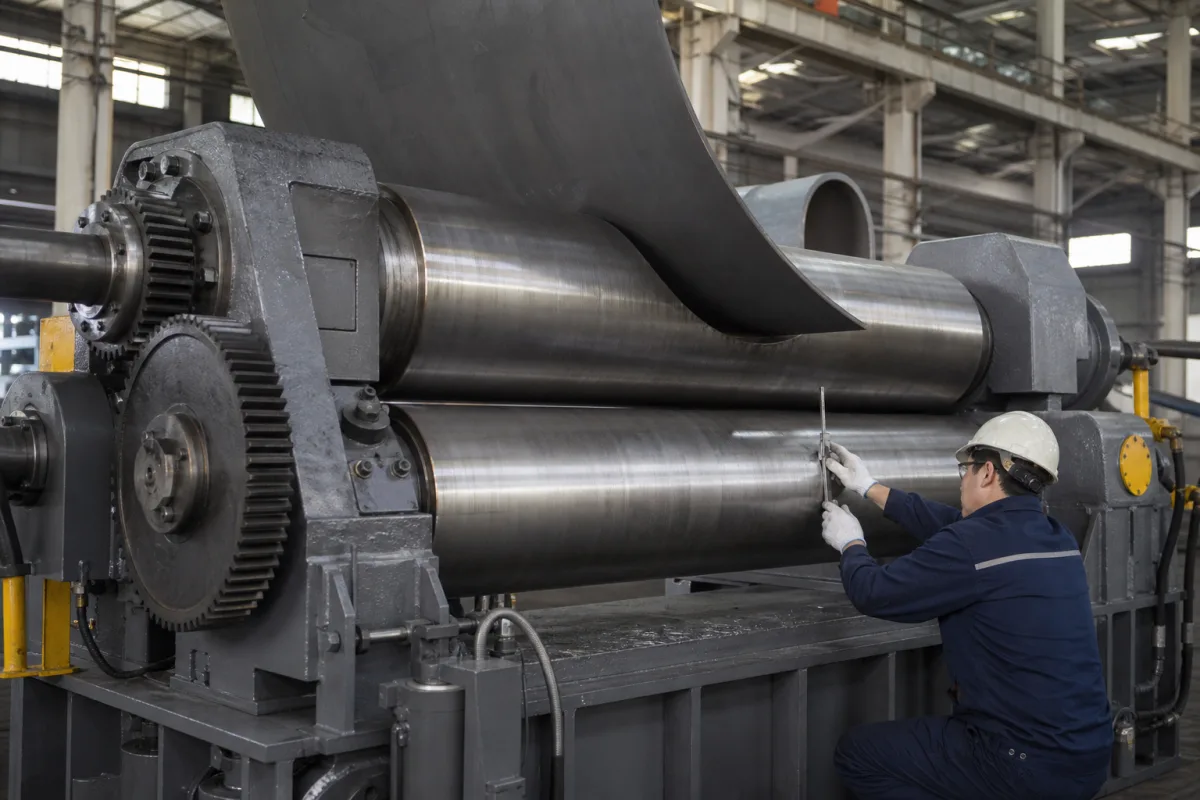
下辊在卷板过程中为金属板材提供基础支撑面。它们旋转以将板材送入机器,同时保持与上辊的持续接触和压力,通过金属的塑性变形产生所需的曲率。下辊的旋转(无论是驱动还是自由)确保力在板材宽度上均匀分布。上辊施加的压力通过板材传递到下辊,下辊必须具有足够的刚性以抵抗挠曲。下辊的材料(通常为合金钢或淬硬钢)因其强度和耐磨性而被选用。下辊的直径和长度决定了最大板材宽度和弯曲能力。正确的对齐和润滑对于防止过早磨损和确保精确成形至关重要。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大接触压力可达 500 MPa (72,500 psi) |
| other spec: | 最大工件厚度: 300 毫米 (11.8 英寸), 最小弯曲半径: 1.5倍辊直径 |
| temperature: | 环境温度至 150°C (302°F) 连续运行 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
下辊是金属板材卷板机中下部的圆柱形辊,用于支撑金属板材,并与上辊协同工作,将其弯曲成圆柱形或圆锥形。
根据目录信息,下辊通常由合金钢或淬硬钢制成。具体材料牌号应与制造商确认,以匹配实际型号。
选择下辊需根据所需的板材宽度和弯曲能力,这些由辊的直径和长度决定,尺寸以毫米为单位,必须与机器设计匹配。务必与机器制造商核实。
建议定期检查磨损、划伤或变形。如果发现过度磨损,应及时更换下辊以保持成形精度。遵循制造商的维护指南。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。