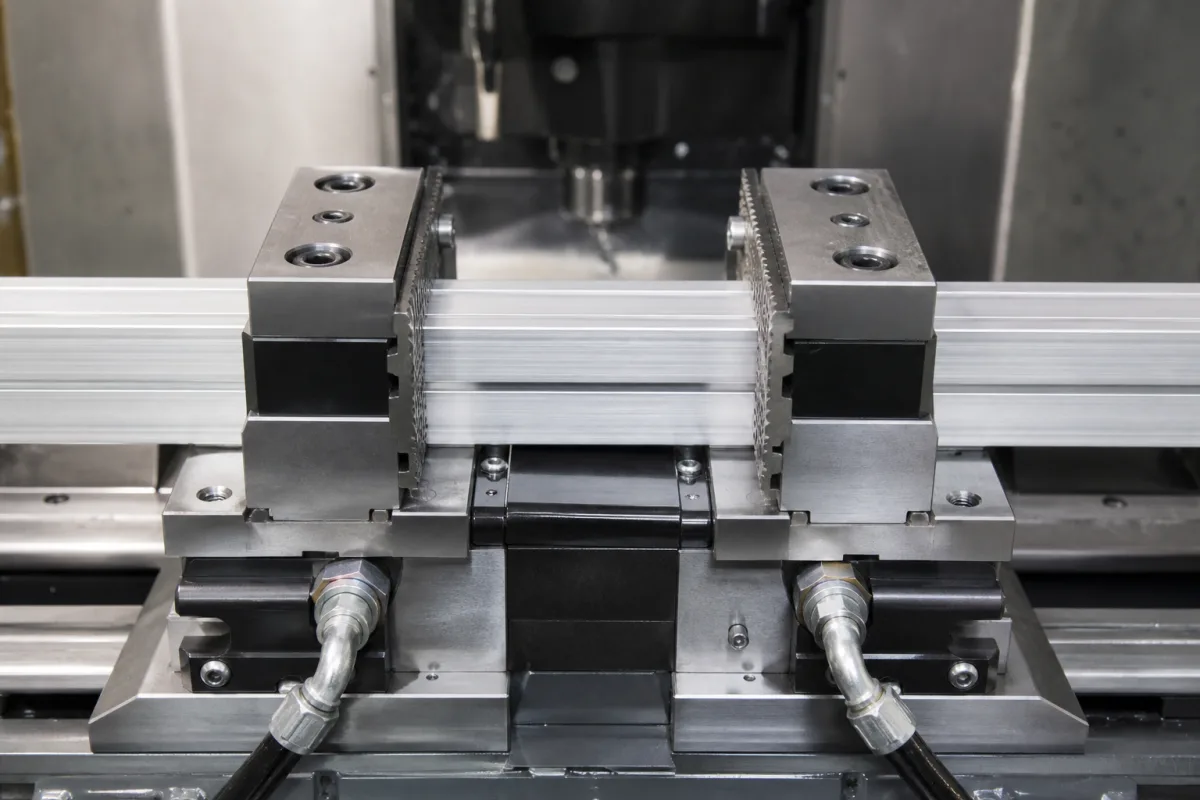
夹爪通过螺旋机构、液压压力或气动系统施加机械力,使相对的钳口表面相互靠近。该动作产生摩擦和压力,从而牢固地夹持工件。力均匀分布在钳口表面,以防止工件变形或损坏。夹紧力可根据材料和加工要求进行调整,确保牢固夹持而不过度夹紧。钳口的设计(包括宽度和表面纹理)有助于夹紧过程的稳定性和重复性。正确的对齐和平行表面对于避免操作期间工件移动至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 夹持范围 | 0–150 mm | Maximum workpiece width or diameter that can be clamped |
| 夹紧力 | 5–30 kN | Force applied to the workpiece; higher force for heavy machining |
| 钳口宽度 | 80–200 mm | Width of the clamping jaws; affects stability |
| 钳口开度 | 0–200 mm | Maximum distance between jaws when fully open |
| 重复定位精度 | ±0.02 mm | Consistency of clamping position across cycles |
| 平行度 | 0.02/100 mm | Tolerance for jaw surface parallelismISO 1101 |
| 工作温度 | -10–60 °C | Range for reliable operation; outside may affect performance |
| 材料 | 40Cr | Alloy steel for jaws; hardened for wear resistanceGB/T 3077 |
| 硬度 | HRC 45–55 | Surface hardness of jaws for durabilityISO 6508 |
| 重量 | 5–25 kg | Depends on size and material; affects handling |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大夹紧力:5-50 千牛,取决于尺寸和设计 |
| other spec: | 表面硬度:45-65 HRC,夹爪开口范围:典型 50-300 毫米 |
| temperature: | -10°C 至 +60°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录,夹爪可由淬硬钢、工具钢或铝合金制成。列出的具体材料牌号为40Cr合金钢(符合GB/T 3077),硬度为HRC 45–55(符合ISO 6508)。请务必与供应商确认您的应用所需的材料和硬度。
夹紧范围(即最大可夹紧的工件宽度或直径)列为0–150毫米。这是参考范围;实际范围取决于具体型号和配置。请与制造商核实。
夹紧力是施加到工件上的力,列为5–30千牛。较高的力适用于重型加工。所需的力取决于工件材料和操作。请与供应商确认适合您应用场景的力。
目录列出了ISO 1101(平行度公差)和ISO 6508(硬度测试)。此外,材料牌号40Cr参考GB/T 3077。这些标准仅用于验证目的,不保证认证。请与制造商核实合规性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。