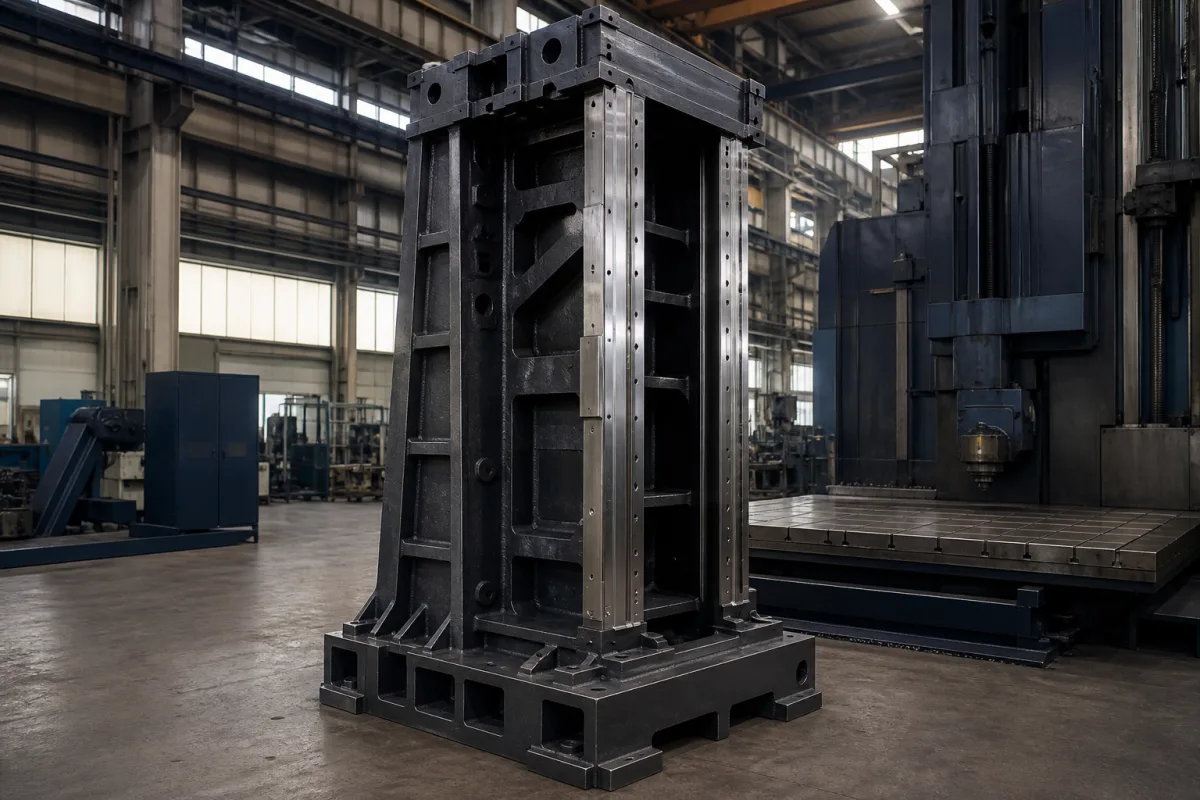
立柱作为刚性垂直支撑结构,将机床运动部件(如主轴、刀头或工作台)的载荷传递到地基。它通过结构设计和材料特性保持尺寸稳定性,确保加工过程中的精确对准和最小变形。立柱的横截面形状和壁厚经过优化,以抵抗弯曲和扭转力,而其材料成分提供阻尼以吸收振动。安装在立柱表面的导轨引导主轴或刀头的垂直运动,立柱的平面度和垂直度公差确保精确的行程。立柱的底座用螺栓固定在机床床身上,其顶部可能支撑其他部件。在操作力作用下,立柱必须保持其几何形状以防止加工误差。材料的选择——铸铁、钢焊接件或花岗岩复合材料——影响刚度、阻尼和热行为,从而影响机床的整体性能。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 立柱高度 | 1500–4000 mm | Determines machine work envelope |
| 立柱宽度 | 300–800 mm | Affects stiffness and footprint |
| 立柱深度 | 300–600 mm | Affects stiffness and footprint |
| 壁厚 | 20–50 mm | Thicker for higher rigidity |
| 重量 | 500–5000 kg | Influences shipping and installation |
| 材料牌号 | HT250–HT350 | Cast iron for damping; steel for weldmentsGB/T 9439 |
| 抗拉强度 | 250–350 MPa | Minimum for structural integrityGB/T 9439 |
| 硬度 | 170–240 HB | Ensures wear resistance on guidewaysGB/T 9439 |
| 平面度公差 | 0.02–0.05 mm | Critical for guideway mountingISO 1101 |
| 垂直度公差 | 0.02–0.05 mm | Ensures column alignmentISO 1101 |
| 表面粗糙度 | Ra 1.6–3.2 μm | On mounting facesISO 1302 |
| 工作温度 | -10–60 °C | Beyond range may affect material properties |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(结构件,非压力容器) |
| other spec: | 最大静载荷:50-500 kN(取决于设计),最大动载荷:30-300 kN,挠度限制:满载下<0.1 毫米/米 |
| temperature: | -20°C 至 150°C(工作范围,取决于材料等级) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用材料包括铸铁(如HT250–HT350,符合GB/T 9439)、钢焊接件和花岗岩复合材料。每种材料具有不同特性:铸铁提供良好的阻尼和耐磨性,钢焊接件提供高强度和设计灵活性,花岗岩复合材料提供优异的热稳定性和振动阻尼。选择取决于应用对刚度、阻尼和成本的要求。
典型参考范围为:高度1500–4000毫米,宽度300–800毫米,深度300–600毫米,壁厚20–50毫米,重量500–5000千克。这些数值是目录参考,必须与法定制造商或供应商确认具体型号和应用。
关键公差包括平面度和垂直度公差为0.02–0.05毫米(符合ISO 1101),以及安装面的表面粗糙度为Ra 1.6–3.2微米(符合ISO 1302)。这些确保机床运动部件的精确对准和顺畅移动。务必与制造商确认具体立柱的这些数值。
推荐的工作温度范围为-10°C至60°C。超出此范围可能影响材料性能,如强度和尺寸稳定性,可能导致精度下降或结构完整性受损。对于极端环境,请咨询制造商以确定材料和设计的适用性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。