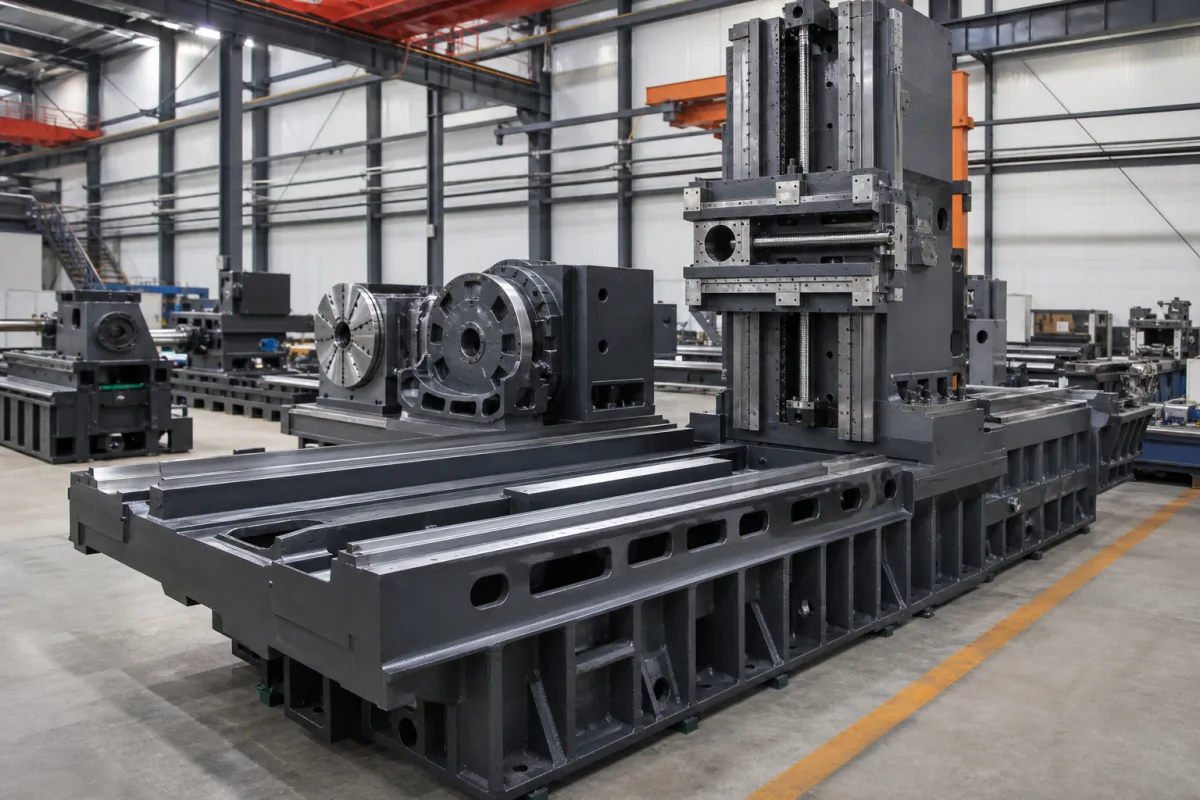
床身设计为大型带肋铸件或焊接结构,以最大化静态和动态刚度,最小化负载下的变形。立柱设计用于抵抗弯曲和扭转力。两个部件协同工作,提供稳定、不变形的参考框架。线性导轨或淬硬导轨安装在其表面,以实现机床滑板和滑座的精确、低摩擦运动。其固有刚度确保切削力被吸收而不会引起颤振或位置误差,从而保持编程刀具路径的精度。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 工作台宽度 | 500–1200 mm | 决定最大工件宽度 |
| 工作台长度 | 1000–3000 mm | 决定最大工件长度 |
| 最大承重 | 1000–5000 kg | 超限可能导致变形 |
| 定位精度 | ±0.005–±0.02 mm | 对加工公差至关重要ISO 230-2 |
| 重复定位精度 | ±0.003–±0.01 mm | 保证批量生产一致性ISO 230-2 |
| 平面度 | 0.01–0.03 mm/m | 影响工件表面质量ISO 1101 |
| 导轨直线度 | 0.005–0.02 mm/m | 保证刀具轨迹准确ISO 230-1 |
| 材料牌号 | HT250–HT300 | 牌号越高减振性能越好GB/T 9439 |
| 热处理 | 600–700 °C | 去应力处理以防变形 |
| 工作温度 | 5–45 °C | 超出范围会影响精度 |
| 相对湿度 | 35–85 % | 湿度过高可能引起腐蚀 |
| 机床重量 | 3000–15000 kg | 影响基础要求 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(结构组件,非压力容器) |
| other spec: | 振动容差:≤ 2.5 μm RMS,热稳定性:≤ 10 μm/m/°C 变形 |
| temperature: | 10°C 至 40°C(运行),-20°C 至 60°C(存储) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用材料包括铸铁(如密烘铸铁、灰铸铁)、矿物铸件(聚合物混凝土)和焊接钢。每种材料具有不同的阻尼和刚度特性,选择取决于应用需求。
工作台宽度通常为500至1200毫米,长度为1000至3000毫米。这些尺寸决定了可容纳的最大工件尺寸。
床身和立柱提供刚性稳定的参考框架。其刚度最小化切削力下的变形,安装在其上的导轨确保精确运动。定位精度和重复定位精度是关键参数,通常分别在±0.005–±0.02毫米和±0.003–±0.01毫米范围内,依据ISO 230-2。
磨损或损坏的迹象可能包括振动增加、加工精度下降、可见裂纹或变形,以及运行期间异常噪音。建议定期检查平面度和导轨直线度,任何偏离规定公差的情况都应处理。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。