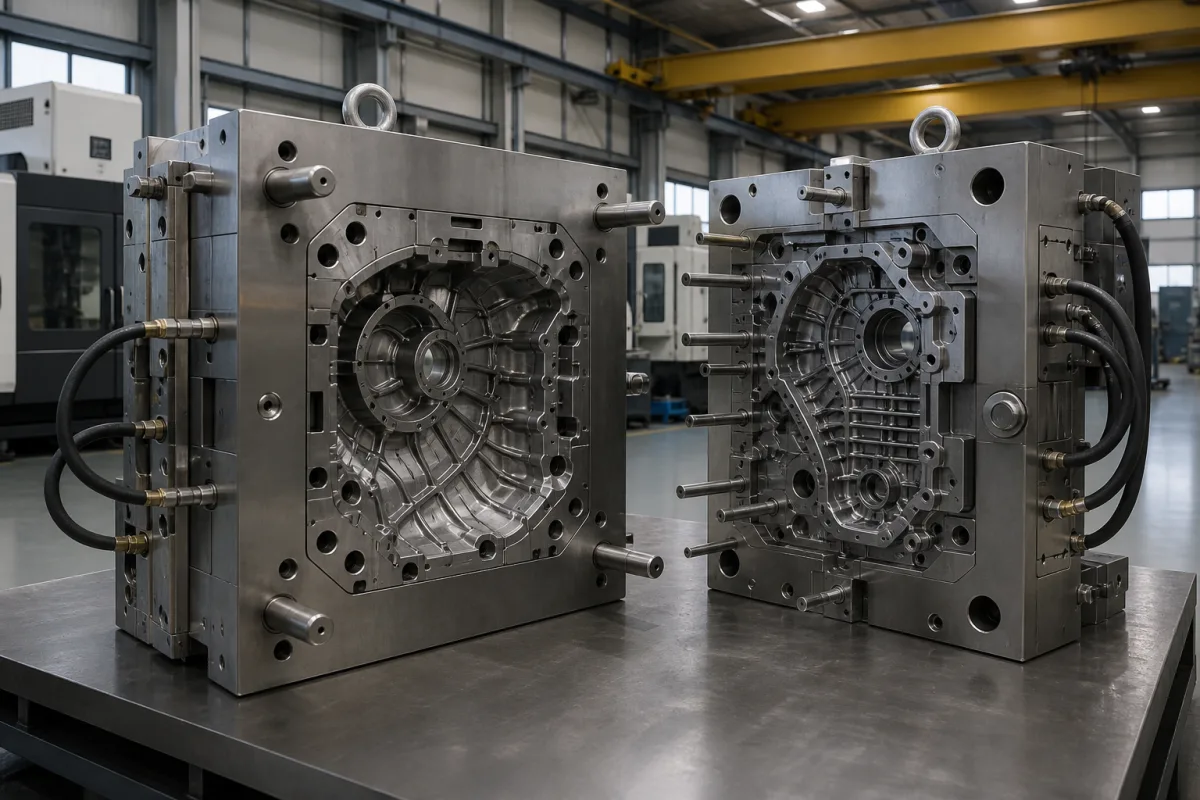
压铸模具由哪几块组成
定模、动模和模内几个关键件
压铸模具是单件订做的工装,下表按部件说明作用和常用材料;钢种和硬度以 Uddeholm、ASSAB 两家钢厂公开的推荐值为例,订做时按自己的合金和铸件定。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 定模(静模、盖模) | 固定在压铸机不动一侧的安装板上,与压室和浇口套对正;带浇道、浇口系统和冷却通道,引导金属液平稳进入型腔[5]。 | 套板、紧固板多用约310 HB的预硬钢;与金属液接触的镶块用热作模具钢,铝/镁合金模常用H13类钢淬到42–48 HRC或用 Dievar 淬到44–50 HRC[1]。 |
| 动模(顶出模) | 装在压铸机可移动的安装板上,随之开合;内含顶出板和顶针,开模后把凝固铸件推出[5]。 | 与定模相同:模框用预硬钢,型腔镶块和型芯用热作模具钢;铝/镁合金模的固定镶块和型芯,Uddeholm 推荐 Dievar 46–50 HRC 或 H13 类钢 44–48 HRC[1]。 |
| 型腔(型腔镶块) | 形成铸件外形的精加工空腔,一般做成镶块装进套板,磨损或龟裂后可单独更换。高强度模具钢对缺口敏感,型腔截面变化要平缓、圆角尽量大,型芯和镶块要离浇口尽量远,以减轻冲蚀和龟裂[1]。 | 热作模具钢。Uddeholm 对型腔镶块的推荐:锡/铅/锌合金用 Orvar Supreme 46–52 HRC,铝/镁合金用 Dievar 44–50 HRC 或 Orvar Supreme 42–48 HRC,铜/黄铜用 QRO 90 Supreme 40–46 HRC[1]。 |
| 顶针 | 开模后把铸件从动模型腔中顶出;顶针和压室、冲头这类承受摩擦的零件可以做渗氮或氮碳共渗来延长寿命[1]。 | Uddeholm 对锌、铝/镁、铜三类合金的顶针都推荐 QRO 90 Supreme 或 Orvar Supreme,淬到46–50 HRC后渗氮[1]。 |
| 冷却通道(模温通道) | 通水或通油带走热量,使整个型腔表面温度尽量均匀;冷却系统要与浇道、浇口、溢流槽和型腔这些热区形成热平衡[1]。 | 在模框和镶块上钻出或加工出的孔道,孔壁越光滑,冷却效果、强度和耐腐蚀性越好[1]。铝合金模的冷却孔离型腔面宜大于25 mm,在拐角处宜大于50 mm[1]。 |
十二项参数,各由钢厂资料、铸件图还是压铸机说了算
下面十二项里,硬度、钢种、预热温度和寿命有钢厂资料可依;锁模力、周期和模重给出宁波合力一款结构件模具的实例;其余几项随铸件图和压铸机定,表中写明由什么决定。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 适配压铸机锁模力 | 由铸件加浇道、溢流槽的总投影面积乘以压射比压算出,再选机台。实例:宁波合力一款车身结构件高真空压铸模,配套压铸机锁模力为3200T–4000T,按零件尺寸和模具排布确定[4]。 | 锁模力是压铸机的能力,模具这边要给出投影面积和设计比压,供选机时计算;锁模力不够会胀模、出飞边。 |
| 压射比压 | 按铸件壁厚、致密度和气密性要求由压铸工艺定,作为模具设计的输入条件写在模具图上。 | 比压越高,对锁模力、分型面贴合和型腔强度的要求越高;同一比压也决定了浇口和排气的设计。 |
| 型腔镶块硬度 | 随合金而变。Uddeholm 推荐:锡/铅/锌合金模用 Orvar Supreme 时为46–52 HRC;铝/镁合金模用 Dievar 44–50 HRC,用 Orvar Supreme、Vidar Superior 42–48 HRC;铜/黄铜模用 QRO 90 Supreme 时为40–46 HRC[1]。ASSAB 8407 Supreme 用于铝/镁合金模时为42–48 HRC[2]。 | 硬度高一些能延缓龟裂,Dievar 资料说在开裂风险不大时可再提高最多2 HRC[3];硬度过高则整体开裂的风险上升,要按模具最常见的失效方式取值。 |
| 模具钢牌号 | 铝合金压铸模最常用 H13 类热作钢:AISI H13、W.-Nr. 1.2344、JIS SKD61 是同一类钢,ASSAB 8407 Supreme(Uddeholm Orvar Supreme)属于优质 H13,符合北美压铸协会 NADCA #207-2011 对优质 H13 的要求[2]。对热疲劳要求更高的镶块可选 Dievar 一类改良钢[3]。 | 同为 H13,冶炼纯净度和各向同性差别很大,订货时写明钢厂牌号或 NADCA #207 等级,而不只写“H13”。 |
| 预热温度与型腔表面温度 | Uddeholm 推荐的上机预热温度:锡/铅合金100–150 ℃,锌合金150–200 ℃,镁、铝合金180–300 ℃,铜合金300–350 ℃;铝合金模预热至少180 ℃[1]。型腔表层温度在600 ℃以内时热应力较温和,超过后龟裂风险明显上升[1]。 | 预热过高会使模具在生产中过热、回火变软;薄筋处升温最快,要用带温控的加热系统缓慢均匀加热[1]。 |
| 型腔表面粗糙度 | 按铸件外观和脱模要求在模具图上标注;表面粗糙处会成为热疲劳裂纹的起点[1]。 | 新模或刚修过的模具,表面宜先做氧化处理(约500 ℃保温1小时后空冷),让脱模剂附着得住;光亮的金属面附着性差[1]。 |
| 型腔尺寸公差 | 由铸件图的尺寸公差反推,型腔按收缩率放尺后加工;ISO 2768 一类一般公差只用于未单独注公差的机加工尺寸。 | 淬火会带来变形,Dievar 资料建议粗加工后、淬火前先去应力,并留至少0.3%的加工余量,淬火回火后再精加工到尺寸[3]。 |
| 模具重量 | 随铸件尺寸和压铸机吨位变化很大。实例:宁波合力称其模具含9000T锁模力级的超大型模具,单套重量超过150吨[5]。 | 模重决定吊装能力、运输方式和压铸机安装板的承重,询价时一并写明车间行车起重量。 |
| 冷却水温度与流量 | 流量按每路冷却回路的热负荷和模温机能力分配。Uddeholm 建议冷却水可预热到约50 ℃,低于20 ℃的冷却水不宜使用;停机超过几分钟要调小水量,避免模具冷透[1]。 | 冷却过猛会加剧龟裂,冷却不足会过热、粘模;每路冷却回路在模具上要有编号,便于对应模温机通道。 |
| 顶出行程 | 按铸件脱模深度加余量确定,并落在所用压铸机顶出油缸的行程以内。 | 顶针布置要让铸件均匀受力脱模,深腔和薄壁件顶针数量要多一些。 |
| 压铸周期 | 由铸件壁厚、模温平衡和取件喷涂动作决定。实例:宁波合力上述3200T–4000T结构件模具,连续生产周期小于90秒,合格率97%以上[4]。 | 周期要和冷却系统一起设计;为缩短周期加大冷却会提高热疲劳负荷。 |
| 模具寿命(模次) | 按合金估算(Uddeholm 经验值):锌合金模和型芯50万–200万模次;镁合金模10万–40万、型芯5万–20万;铝合金模6万–20万、型芯4万–15万;铜/黄铜模5000–5万、型芯1000–5000模次[1]。 | 同一合金的寿命还取决于铸件设计、表面要求、生产节拍、工艺控制、模具设计、钢材与热处理,以及对尺寸和表面变化的接受程度[1]。 |
一套铝合金压铸模,七个部位七种硬度
模具里各部位的受热和受力差别很大,用同一种钢、同一个硬度并不经济。Uddeholm 按铸造合金给出了各部位的钢种和硬度,下表摘出铝/镁合金一列,锌合金和铜合金的取值见参数表[1]。
热处理决定钢的潜力能发挥多少。Dievar 资料要求压铸模至少回火三次,每次保温至少2小时,中间冷到室温[3]。渗氮能提高耐磨、抗粘模和抗冲蚀能力,但渗氮层脆,热作模具的渗氮层深度不宜超过0.3 mm,渗氮温度要比最高回火温度低25–50 ℃,并尽量避免生成白亮层[2][3]。ASSAB 8407 Supreme 在510 ℃气体渗氮10小时,渗层约0.12 mm,表面硬度约1100 HV0.2[2]。
左右滑动查看完整表格 →
| 部位 | 铝/镁合金模推荐钢种 | 硬度 |
|---|---|---|
| 紧固板、套板 | Holdax、Impax Supreme(预硬) | 约310 HB[1] |
| 型腔镶块 | Dievar;Orvar Supreme、Orvar Superior、Vidar Superior | 44–50 HRC;42–48 HRC[1] |
| 固定镶块、型芯 | Dievar;Orvar Supreme 等 | 46–50 HRC;44–48 HRC[1] |
| 型芯销(细小型芯) | QRO 90 Supreme,宜做表面处理 | 44–48 HRC[1] |
| 浇口套等浇道件 | Orvar Supreme、Orvar Superior | 46–48 HRC[1] |
| 顶针 | QRO 90 Supreme、Orvar Supreme | 46–50 HRC,渗氮[1] |
| 压室、冲头 | Orvar Supreme、Orvar Superior | 42–48 HRC,渗氮[1] |
型腔离外缘、冷却孔和浇口各留多少钢
模具外形主要由铸件决定,但壁厚、冷却孔位置和浇口位置直接影响寿命。Uddeholm 给出了铝合金压铸模满足强度要求的几条经验尺寸,可在评审模具图时逐条对照[1]。多腔模具里,各腔的浇道长度和截面要一致,浇口和溢流槽也要相同;金属液应顺畅地流入型腔,喷射式充型会出废品,过度紊流会冲蚀模具[1]。
左右滑动查看完整表格 →
上机头几模和每隔几千模要做的事
冷模第一次接触金属液是一次剧烈的热冲击,龟裂可能从第一模就开始。上机前按参数表的温度缓慢、均匀预热,同时逐步通入冷却液,避免急冷;带镶块的模具要加热得更慢,让镶块和套板一起膨胀[1]。
生产中模具表层会积累残余拉应力,促使龟裂萌生。Uddeholm 建议在磨合期结束后、1000–2000模次和5000–10000模次时各做一次去应力回火,之后每1万–2万模次重复一次,温度比模具热处理时的最高回火温度低约25 ℃,保温约2小时;已经明显龟裂的模具再做去应力回火意义不大[1]。脱模剂积垢可用喷丸清除,喷丸还能闭合部分细小裂纹并在表层形成压应力[1]。
交模时随模提交的资料,建议在技术协议里一次列清:各镶块、型芯的钢厂牌号与材质证明,淬火回火曲线和实测硬度,渗氮或涂层工艺,冷却回路图(含回路编号和进出水位置),顶针和易损件清单,试模记录(压铸机型号、模温、周期、首件尺寸报告),以及已做过的去应力回火次数和对应模次。
结构件常用的真空压铸模:型腔抽到多少毫巴
压射开始时型腔里充满空气,排不出去的气体会留在铸件里形成气孔。要求气孔少的铸件常用真空压铸:模具上装排气阀(真空阀),经管路接到真空系统,在充型前把型腔和压室里的空气抽走[6]。宁波合力的车身结构件模具就采用了高真空技术、模温控制系统和可选的局部挤压结构[4]。
Fundación Azterlan 的欧洲专利申请 EP 4 219 043 A1 把抽真空分两级:金属液进入压室后,第一级把型腔压力降到975–200 mbar(优选900–450 mbar);第二级在充型开始前把型腔降到200–0.1 mbar,优选60–20 mbar[6]。该申请还提到,只靠文丘里装置的排气方式达不到200 mbar以下的真空,并在开模后用清洗系统吹扫阀门、管路和过滤器[6]。
真空度对气孔的影响有实测数据。重庆大学 Cao 等人用比勒压铸机生产 AlSi9Cu3 发动机缸体(模温250 ℃,浇注温度650 ℃),比较了三个型腔绝对压力下的气孔率和拉伸性能[7];Szalva 和 Orbulov 对 AlSi9Cu3(Fe) 的试验则比较了常压排气与70 mbar[8]。两项研究的起点气孔率不同,适合看各自内部的变化幅度。
左右滑动查看完整表格 →
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-17。钢种、硬度、尺寸经验值、预热和寿命数据来自 Uddeholm 与 ASSAB 两家钢厂的技术资料,属于钢厂推荐值;锁模力、周期和模重实例来自宁波合力官网产品页;真空度与气孔率数据来自一份专利申请和两篇期刊论文。
- Uddeholm tool steels for Die Casting(Edition 9, 09.2018,PDF)第5页模具设计与尺寸经验值;第10–11页预热温度、冷却水温、表面氧化和去应力回火周期;第12–13页各合金浇注温度、失效方式与模次寿命、预热和表面温度;第20–21页各部位钢种与硬度推荐及部位名称。用于部件表、参数表和前三个小节。
- ASSAB 8407 Supreme 技术资料(Edition 202100524,PDF)第2页牌号对照(AISI H13 / 1.2344 / SKD61);第4页成分、NADCA #207-2011 及压铸模各部位硬度;第8页渗氮工艺、渗层深度与表面硬度。用于钢种、硬度和渗氮内容。
- Uddeholm Dievar 技术资料(Edition 16, 09.2026,PDF)第3–4页抗龟裂与硬度关系、压铸模推荐硬度44–50 HRC;第6–7页压铸模至少回火三次、淬火前去应力与0.3%加工余量、渗氮温度要求。用于硬度、热处理和尺寸公差说明。
- 宁波合力:High-Vacuum Die Casting Die for Automotive Body Structural Aluminum Components车身结构件高真空压铸模的配套锁模力3200T–4000T、生产周期小于90秒、合格率97%以上。用于锁模力、周期参数实例和真空压铸小节。
- 宁波合力:Die Casting Die 产品分类页压铸模具定模、动模、抽芯、溢流排气的组成说明,以及该厂超大型模具(9000T锁模力级、单套超过150吨)的产能描述。用于定义和模具重量实例。
- EP 4 219 043 A1:Vacuum pressure process and apparatus for high pressure die casting(Fundación Azterlan,EPO 公开文本)第[0009]、[0017]、[0019]、[0031]、[0036]段:模具上的排气阀、两级真空的压力范围、文丘里装置的真空极限和清洗系统。用于真空压铸模小节。
- Cao H. 等:The stress concentration mechanism of pores affecting the tensile properties in vacuum die casting metals,Materials 13(13):3019,2020AlSi9Cu3 缸体在1013、200、100 mbar下的气孔率、抗拉强度和伸长率,以及模温、浇注温度等工艺条件。用于真空压铸表格。
- Szalva P., Orbulov N.:The effect of vacuum on the mechanical properties of die cast aluminum AlSi9Cu3(Fe) alloy,International Journal of Metalcasting,2019(REAL 库摘要)常压排气与70 mbar下的气孔率、抗拉强度和伸长率。用于真空压铸表格。