行业验证制造数据 · 2026

动模(顶出模)

基于 CNFX 目录中多个工厂资料的聚合洞察,动模(顶出模) 在 机械和设备制造 行业中通常会围绕 合模高度 到 顶出行程 进行能力评估。

技术定义与核心装配

一个典型的 动模(顶出模) 通常集成 顶出板 与 顶针。CNFX 上列出的制造商通常强调 工具钢(H13, P20) 结构,以支持稳定的生产应用。

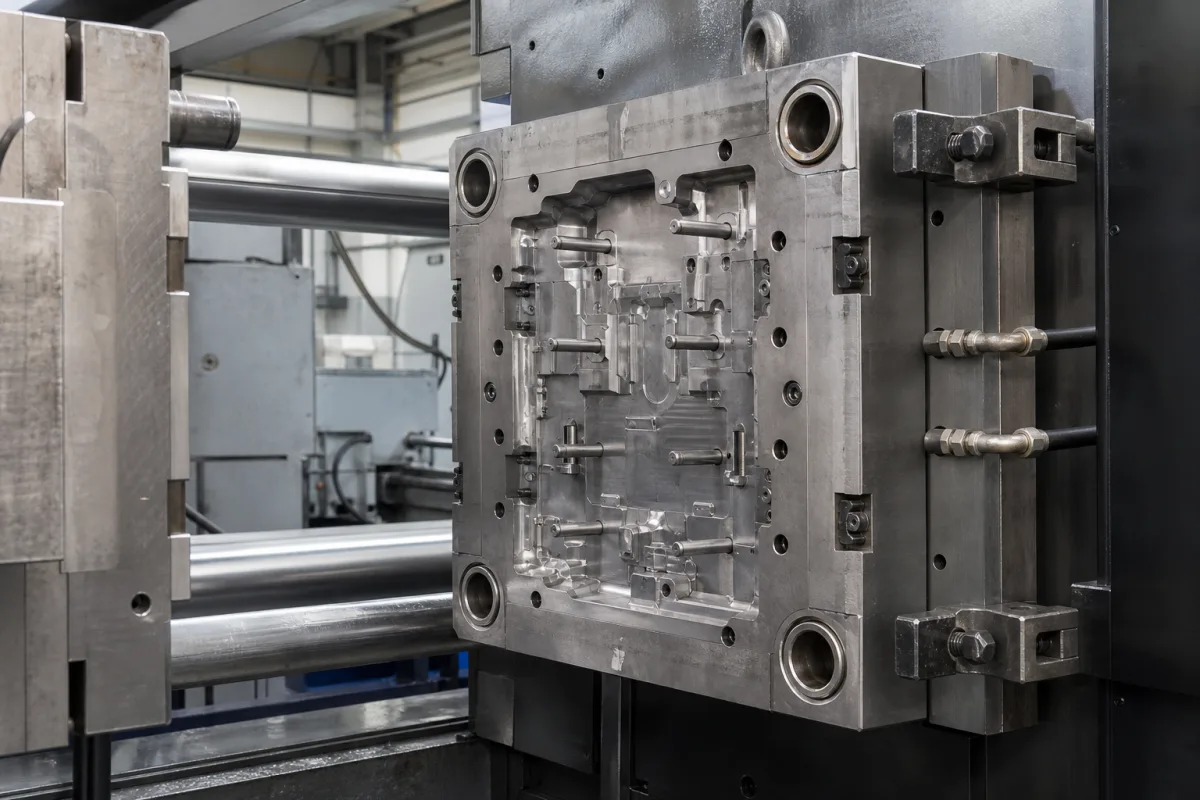
压铸模具中可移动的一半,包含顶出机构以取出铸件

动模(顶出模) 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 动模(顶出模)

产品定义

在压铸模具中,动模(顶出模)是压铸循环中移动以开合模具的部件。它容纳顶出系统(顶杆、顶管、顶出板),在金属凝固后将铸件从型腔中推出。该半模通常安装在压铸机的动模板上,与定模配合形成完整的型腔。动模是压铸工具的关键部分,直接影响循环时间、铸件质量和模具寿命。它通常采用优质工具钢如H13或P20制造,对于需要高导热性或耐磨性的特定应用,可使用马氏体时效钢和铍铜镶件。关键参数包括:合模高度(闭合)200–800 mm,顶出行程30–150 mm,顶出力50–500 kN,锁模力1000–40000 kN。模架材料通常为45#至P20,符合GB/T 699标准;型芯材料为H13至SKD61,符合ASTM A681标准,热处理至44–48 HRC。表面硬度为45–52 HRC,表面粗糙度为Ra 0.4–0.8 µm,符合ISO 1302标准。导柱直径为20–60 mm,工作温度为150–350 °C,重量为500–5000 kg。这些数值为参考范围,必须针对具体型号和应用进行确认。动模的设计必须匹配压机的合模高度,并确保顶出行程能清除铸件深度。顶出力必须足以破坏铸件粘附力,锁模力必须超过注射压力。正确的维护和检查对于确保对准精度和防止过早磨损至关重要。请务必咨询法定制造商或供应商以确认型号特定值和标准。

工作原理

在压铸操作中,动模在机器压力下与定模闭合,形成密封型腔。金属液注入并凝固后,动模后退,打开模具。内置顶出机构随即启动,将铸件从型腔中推出,然后开始下一循环。顶出系统通常包括顶杆、顶管和顶出板,由机器的顶出杆或液压系统驱动。动模必须与定模精确对准,以确保尺寸精度并防止飞边。顶出行程和力必须足以克服铸件对型腔表面的粘附。然后模具准备下一循环,动模再次闭合重复过程。

主要材料

工具钢(H13, P20), 马氏体时效钢, 铍铜(用于镶件)
技术参数
参数典型区间选型说明与越界后果
合模高度200–800 mmMust match press shut height
顶出行程30–150 mmMust clear casting depth
顶出力50–500 kNSufficient to break casting adhesion
锁模力1000–40000 kNMust exceed injection pressure force
模架材料45#–P20Higher grade for longer lifeGB/T 699
型芯材料H13–SKD61Heat-treated to 44–48 HRCASTM A681
表面硬度45–52 HRCResists wear and thermal fatigue
表面粗糙度Ra 0.4–0.8 µmAffects casting finishISO 1302
导柱直径20–60 mmEnsures alignment accuracy
工作温度150–350 °CDie casting temperature range
重量500–5000 kgAffects handling and press capacity

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 顶出板
    在顶出周期中固定并驱动顶针
    材料: 钢材
  • 顶针
    直接接触铸件,将其从型腔中推出
    材料: 工具钢
  • 复位销
    确保顶出板返回起始位置
    材料: 钢材
  • 导柱/导套
    在合模过程中对齐动模与定模
    材料: 工具钢
  • 模具块
    形成铸件一侧并承受夹紧力的移动半模。
  • 顶管
    在凸台或芯销周围推压,而平销会在铸件上留下痕迹。

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:注射压力最高可达150 MPa
other spec:顶出力容量:10-500 kN,取决于模具尺寸
temperature:200-400°C(典型压铸合金)
兼容性
铝合金(例如:A380, A360)锌合金(例如:ZA-8, ZA-27)镁合金(例如:AZ91D)
不适用:高铅含量合金(导致焊合和模具侵蚀)
选型所需数据
  • 铸件投影面积(cm²)
  • 所需顶出行程长度(mm)
  • 所需顶针的数量和直径
补充技术说明

工程推理

运行范围
范围
液压压力0.5-2.5 MPa,工作温度20-120°C,运动速度0.01-0.05 mm/s。
失效边界
液压压力超过3.0 MPa导致密封件挤出,温度超过150°C引发热膨胀不匹配超过0.15 mm,运动速度超过0.08 mm/s导致液压锤压力峰值达到4.2 MPa。
压铸循环期间周期性加热(20-120°C)和冷却导致的热疲劳,遵循Coffin-Manson疲劳定律(模具钢指数n=0.33),在应力集中处(例如顶针孔)引发微裂纹。
制造语境
动模(顶出模) 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
错位磨损
原因:安装不当、热膨胀不匹配或导柱/导套退化导致接触不均和表面加速磨损
疲劳开裂
原因:重复注射/顶出循环产生的周期性热应力和机械应力,尤其是在高压成型或快速循环时
维护信号
  • 模制零件上出现可见的飞边或毛刺,表明注射期间模具半模分离
  • 模具运动期间出现可听见的敲击或刮擦声,表明存在错位或部件磨损
工程建议
  • 在安装过程中使用千分表和激光对中工具实施精密对中验证,确保平行运动
  • 建立受控的热管理,采用一致的预热/冷却循环,以最小化热冲击和膨胀应力

合规与制造标准

参考标准
ANSI B94.5.1M-1985 (R2020) 切削工具 - 铣刀DIN 16742:2013 塑料成型模具 - 注塑模具和压缩模具
制造精度
  • 平面度:每100mm 0.05mm
  • 孔径:H7公差(+0.025mm至+0.000mm)
质量检验
  • 使用三坐标测量机(CMM)进行尺寸验证
  • 表面硬度测试(洛氏C标尺)
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

液压油污染超过ISO 4406 18/16/13清洁度等级 → 滑阀粘滞导致顶板错位0.5-2.0 mm → 安装3 μm绝对过滤器,并设置0.15 MPa触发点的压差监测
凝固期间模具表面热梯度不均匀超过50°C/mm → 差异热膨胀导致顶板安装面翘曲0.1-0.3 mm → 使用40°C传热流体,实施保形冷却通道以保持±5°C的温度均匀性

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 动模(顶出模) 的制造商

2 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

Kingship (Dongguan) Precision Manufacturing Co., Ltd.
Dongguan
2018 年成立
还生产: Aluminum Die Casting、Magnesium Die Casting
由该企业本人管理
依据其官网产品页
官网上的名称:“Die Casting Tooling Manufacturer | Precision Mold Design”
查看来源页 ↗ alumcasting.com · 核验于 2026-10-12
Minghe Die Casting Company
Dongguan · CN
2003 年成立200 experienced engineers & support staff 人30,000m2
ISO 9001:2015IATF16949
还生产: Aluminum Die Casting、Zinc Die Casting、Magnesium Die Casting 等 9 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“Die Casting Tooling - Die Casting Mold Manufacturing”
查看来源页 ↗ diecastingcompany.com · 核验于 2026-10-12

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 动模(顶出模)

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

动模在压铸中的作用是什么?

动模是压铸模具中移动的部分,用于开合模具。它容纳顶出系统,在金属凝固后将铸件从型腔中推出。它与定模配合形成型腔。

动模常用哪些材料?

常用材料包括工具钢如H13和P20,马氏体时效钢,以及用于镶件的铍铜。模架材料通常为45#至P20,符合GB/T 699;型芯材料为H13至SKD61,符合ASTM A681,热处理至44–48 HRC。

选择动模时需要考虑哪些关键参数?

关键参数包括合模高度(闭合)200–800 mm,顶出行程30–150 mm,顶出力50–500 kN,锁模力1000–40000 kN,表面硬度45–52 HRC,表面粗糙度Ra 0.4–0.8 µm,导柱直径20–60 mm,工作温度150–350 °C,重量500–5000 kg。这些为参考范围,必须针对具体应用进行确认。

如何维护动模?

需要定期检查导柱、顶杆和表面,以确保对准并防止磨损。应按制造商建议清洁和润滑模具。任何磨损、裂纹或变形迹象应及时处理,以避免铸件缺陷。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 动模(顶出模)?

对比具备该产品与工艺能力的制造商资料。

上一个产品
动子/线圈组件
下一个产品
动臂
获取报价咨询