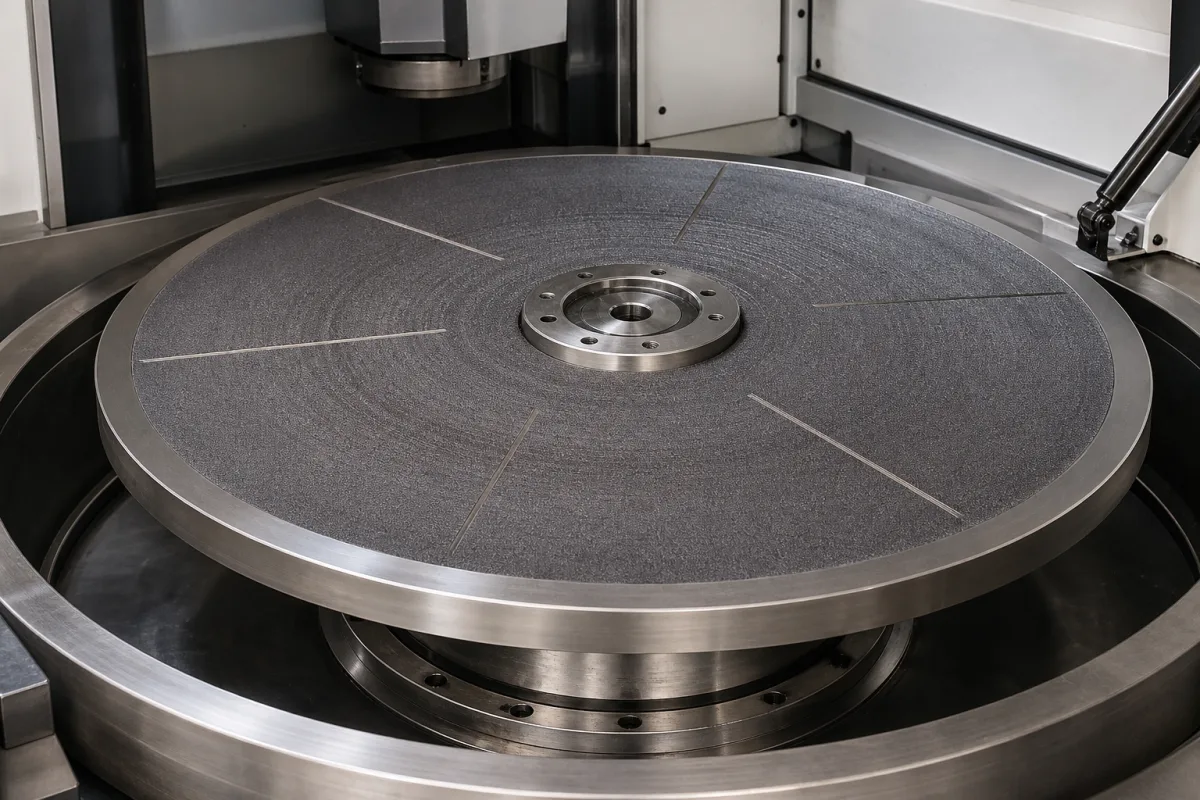
研磨盘通过以受控速度旋转并与工件保持接触来工作。嵌入或涂覆在其表面的磨料颗粒产生摩擦和切削作用,通过机械磨蚀去除材料。盘的旋转,结合施加的压力和进给速率,决定了研磨效率、表面光洁度和材料去除率。平坦的设计确保与工件均匀接触,促进一致的材料去除。工作速度必须保持在指定范围内,以避免振动或失效。盘的硬度和材料牌号影响耐磨性和耐久性。正确的对准和表面平面度对于实现均匀结果至关重要。应根据工件材料和所需光洁度调整工艺参数,如压力和进给速率。定期检查磨损和损坏对于保持性能和安全是必要的。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 直径 | 200–1200 mm | Determines workpiece size capacity |
| 厚度 | 10–50 mm | Affects rigidity and heat dissipation |
| 平面度 | 0.005–0.02 mm | Critical for uniform material removalISO 1101 |
| 表面粗糙度 | 0.4–1.6 μm Ra | Affects finish qualityISO 4287 |
| 硬度 | 45–65 HRC | Higher hardness increases wear resistanceASTM E18 |
| 最高工作转速 | 150–600 rpm | Exceeding may cause vibration or failure |
| 最高工作温度 | 80–200 °C | Thermal deformation affects accuracy |
| 材料牌号 | HT250–QT600 | Ductile iron offers higher strengthGB/T 9439 |
| 重量 | 15–350 kg | Affects handling and machine inertia |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大 10 bar |
| flow rate: | 最高 50 L/min |
| temperature: | -20°C 至 150°C |
| slurry concentration: | 最大 40% 固体重量比 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录参考,直径范围为200至1200毫米,厚度为10至50毫米。这些是参考范围;具体数值取决于型号和应用。请务必与制造商或供应商确认。
表面平面度对于均匀材料去除至关重要。参考范围为0.005至0.02毫米(ISO 1101)。平面度差可能导致接触不均匀和结果不一致。请验证您应用的平面度规格。
最大工作转速为150至600转/分钟,最高工作温度为80至200°C。超过这些限制可能导致振动或失效。始终在指定范围内操作,并与制造商确认。
目录列出了HT250至QT600的材料牌号(GB/T 9439)。这些是参考牌号;实际材料取决于应用。请与供应商验证材料牌号及其适用性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。