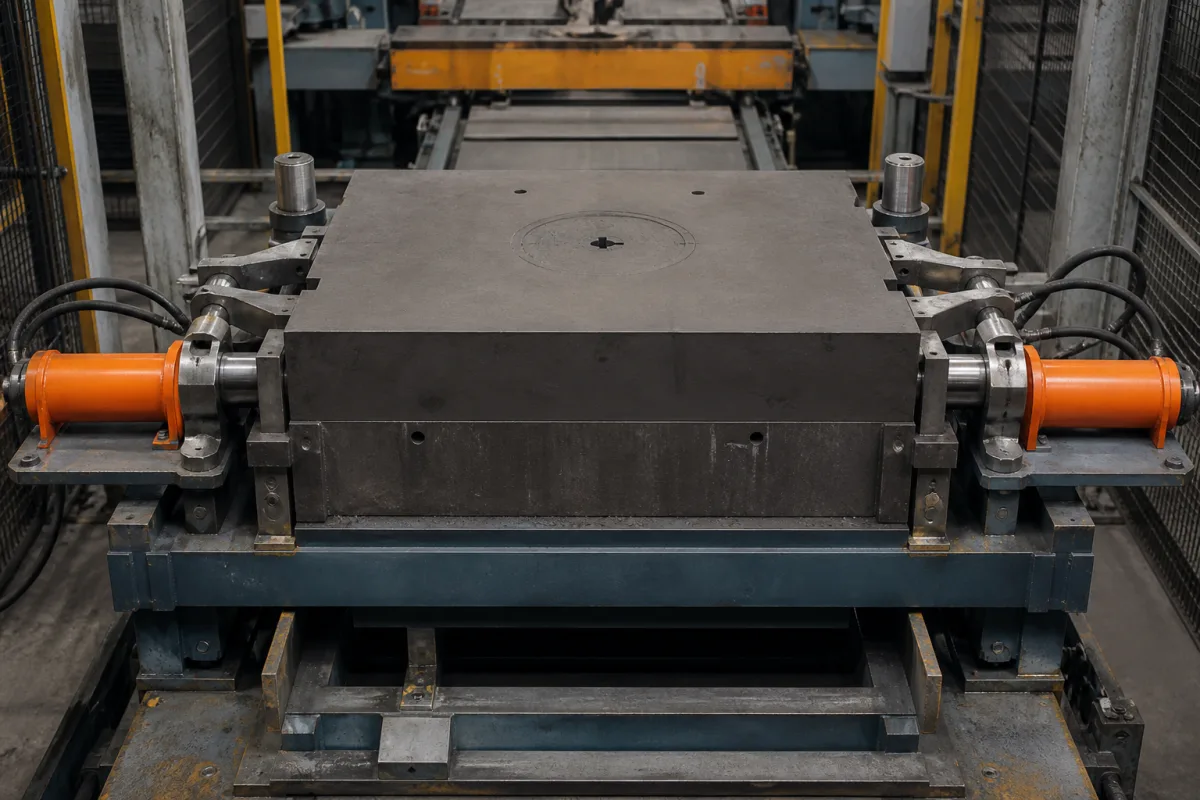
夹紧系统通过液压或气动缸、机械肘杆或螺旋机构产生力。执行器推动夹紧臂或夹紧板与砂箱法兰接触,施加均匀压力。控制系统对夹紧动作进行排序,管理力的施加和释放,并在造型循环后松开夹紧。系统与机器的PLC集成,实现自动化操作,确保整个过程中夹紧力和对齐的一致性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 夹紧力 | 50–200 kN | Must exceed mold weight to prevent shifting |
| 夹紧行程 | 50–150 mm | Must accommodate mold height variations |
| 夹紧速度 | 10–30 mm/s | Faster speed reduces cycle time |
| 定位精度 | ±0.05 mm | Ensures mold alignment |
| 重复定位精度 | ±0.02 mm | Consistent clamping over cycles |
| 工作温度 | -10–60 °C | Outside range may affect seals and hydraulics |
| 防护等级 | IP54–IP65 | Protects against dust and water jetsIEC 60529 |
| 材料 | QT500-7 | Ductile iron for strength and wear resistanceGB/T 1348 |
| 重量 | 150–350 kg | Affects handling and installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 夹紧力最高可达10 bar (145 psi) |
| flow rate: | 不适用 |
| temperature: | 环境温度至150°C (302°F) - 典型铸造车间环境 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
夹紧力通常为50至200 kN,但具体数值必须根据砂箱的重量和尺寸选择,以防止在造型过程中发生位移。
工作压力通常为1.0至1.6 MPa。
系统提供±0.05 mm的定位精度和±0.02 mm的重复精度,确保在造型循环中上砂箱和下砂箱的对齐一致性。
建议定期检查密封件、液压或气动组件,并校准夹紧力和行程,以保持性能并防止故障。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。