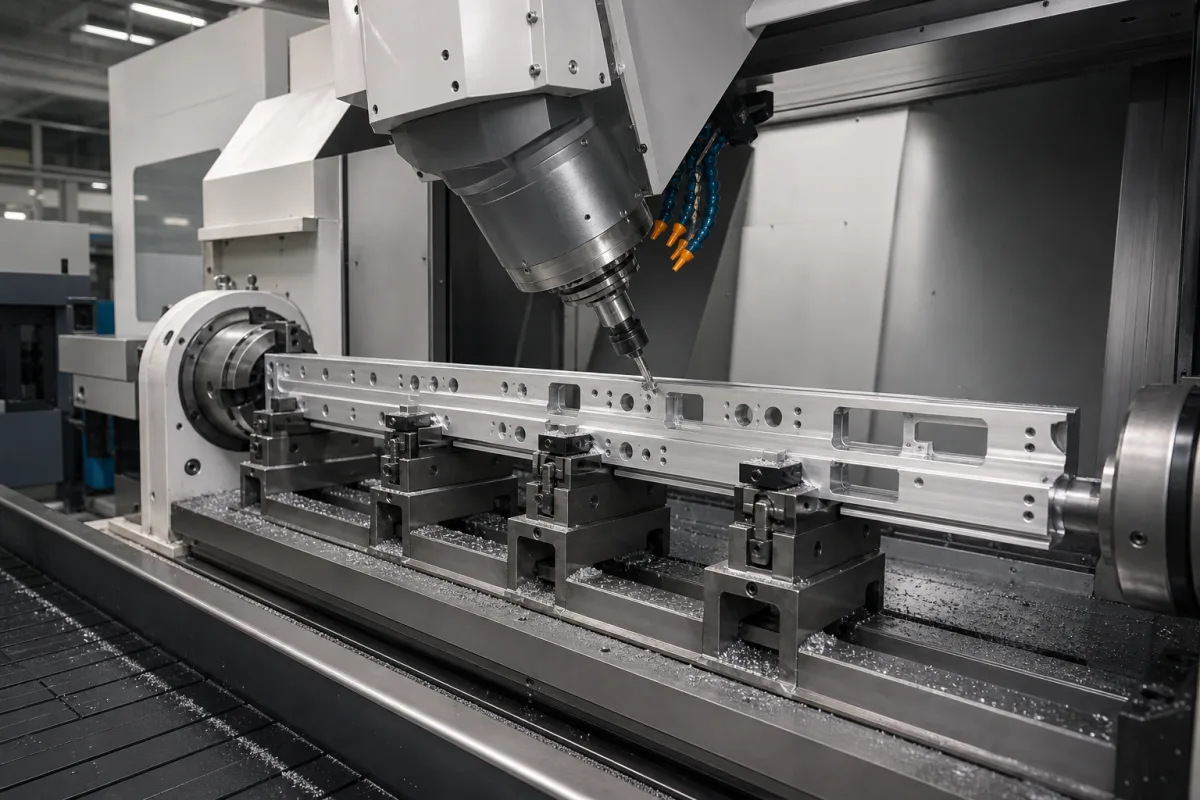
该加工中心通过将铝型材固定在夹具中,然后使用旋转切削刀具(立铣刀、钻头、丝锥)沿编程路径在多个轴(通常为3-5轴)上移动,根据CAD/CAM规格去除材料。计算机数控(CNC)协调主轴旋转、换刀和轴运动,以实现精确的几何形状。工件被固定或在工作台上移动,而主轴和刀具在X、Y、Z轴上移动,并带有额外的旋转轴用于复杂角度。CNC解释G代码以控制伺服电机,确保精确定位和可重复操作。冷却液在高压下施加,以排出切屑并冷却切削区域。换刀通过刀库自动进行,减少停机时间。该系统专为铝型材的大批量生产而设计,为各种加工任务提供灵活性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 轴数 | 3–5 | 轴数越多可加工的形状越复杂 |
| 主轴转速 | 12000–24000 rpm | 转速越高表面越精细 |
| 主轴功率 | 5.5–15 kW | 决定切削能力 |
| 定位精度 | ±0.01 mm | 对精密零件至关重要ISO 230-2 |
| 重复定位精度 | ±0.005 mm | 保证一致性ISO 230-2 |
| 快速移动速度 | 30–60 m/min | 影响节拍时间 |
| 切削进给速度 | 1–15 m/min | 在效率与刀具寿命之间取平衡 |
| 工作台承重 | 500–2000 kg | 需与工件重量匹配 |
| 行程 X/Y/Z | 600/400/400–3000/800/800 mm | 决定最大工件尺寸 |
| 刀库容量 | 16–40 工具 | 减少换刀次数 |
| 换刀时间 | 2.5–6 s | 时间越短产能越高 |
| 冷却液压力 | 10–70 bar | 高压有助于排屑 |
| 机床重量 | 5000–15000 kg | 影响安装与稳定性 |
| 电源 | 380 ±10% V AC | 需三相供电IEC 60038 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(机械系统) |
| other spec: | 最大主轴转速:12,000 转/分,定位精度:±0.005毫米,最大工件重量:500公斤 |
| temperature: | 15-35°C(运行环境) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该加工中心设计用于铝型材,但根据产品规格,它也可以处理其他材料,如铸铁和钢合金。然而,具体能力取决于特定型号和刀具。
定位精度为±0.01毫米,重复定位精度为±0.005毫米,均参照ISO 230-2标准。这些值是精密加工中心的典型值,但您应核实具体型号的实际性能。
该机器需要三相电源,电压为380伏交流电±10%,符合IEC 60038标准。安装前请确保您的设施满足此要求。
该加工中心通常有3至5个轴。更多的轴可以实现复杂的几何形状,但具体数量取决于型号。请查阅产品文档以了解具体配置。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。