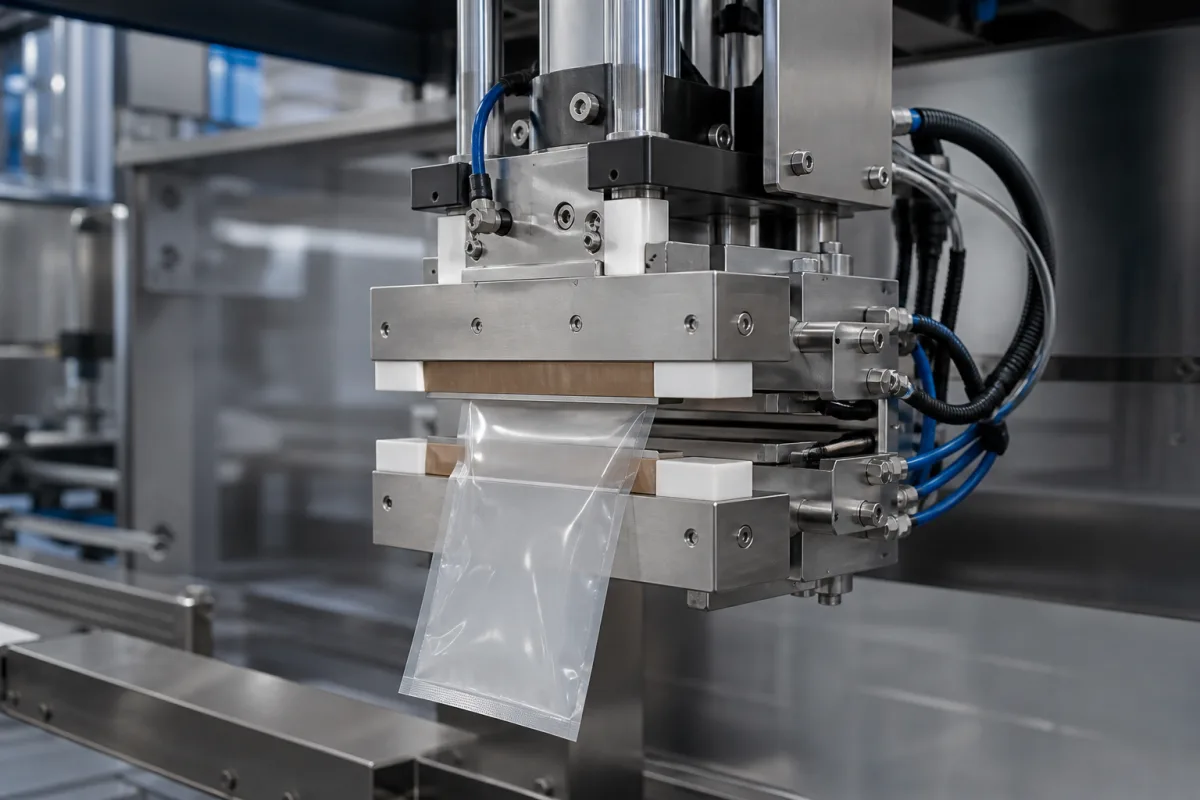
密封头通过施加受控的热能和机械压力到包装界面来工作。头部内的加热元件提高温度以熔化或软化包装材料的密封层,而压力机构确保材料冷却时适当的接触和粘合,从而形成均匀、可靠的密封。该过程被精确控制以实现一致的结果,温度和压力精度保持在严格的公差范围内。头部的设计允许调整密封时间和宽度,以适应不同的材料厚度和密封强度要求。正确操作需要根据所密封的材料设置正确的参数,因为压力或温度不足可能导致密封不牢固,而过热可能损坏材料。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 封口温度 | 120–200 °C | Adjust based on material; too low causes weak seal |
| 封口时间 | 0.5–2.0 s | Longer for thicker materials |
| 封口宽度 | 5–20 mm | Wider for stronger seals |
| 加热功率 | 500–2000 W | Depends on sealing speed and material |
| 温度精度 | ±2 °C | Critical for consistent seal quality |
| 压力精度 | ±0.05 MPa | Ensures uniform seal |
| 电源电压 | 220–240 V AC | Single phase, 50/60 HzIEC 60038 |
| 功耗 | 1.5–3.0 kW | Total including heater and controls |
| 工作温度 | 5–40 °C | Ambient; outside range may affect performance |
| 防护等级 | IP54–IP65 | Protection against dust and water jetsIEC 60529 |
| 材料 | SUS304 | Stainless steel for corrosion resistanceASTM A240 |
| 重量 | 15–60 kg | Depends on size and configuration |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 10-50 千牛 (典型值),最大可达 100 千牛 |
| flow rate: | 0.5-5 秒 (可调) |
| temperature: | 150-300°C (典型值),特殊配置下可达 400°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
密封头是施加热量和压力以在包装材料上形成永久性气密密封的部件。它是最终密封站的一部分,通过防止污染、湿气侵入和篡改来确保产品完整性。
典型参考范围包括操作压力1.0–1.6 MPa,密封温度120–200 °C,密封时间0.5–2.0秒,密封宽度5–20毫米。加热功率为500–2000 W,温度精度为±2 °C,压力精度为±0.05 MPa。这些值必须针对具体型号和应用进行确认。
选择取决于材料类型、厚度和所需的密封强度。您需要考虑头部能够提供的密封温度、时间和压力范围,以及密封宽度和加热功率。始终与制造商核实头部规格是否符合您的应用要求。
定期维护包括清洁密封表面以去除残留物,检查加热元件和压力部件的磨损,并验证温度和压力精度。如果密封变得不牢固或不一致,可能表明需要重新校准或更换磨损部件。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。