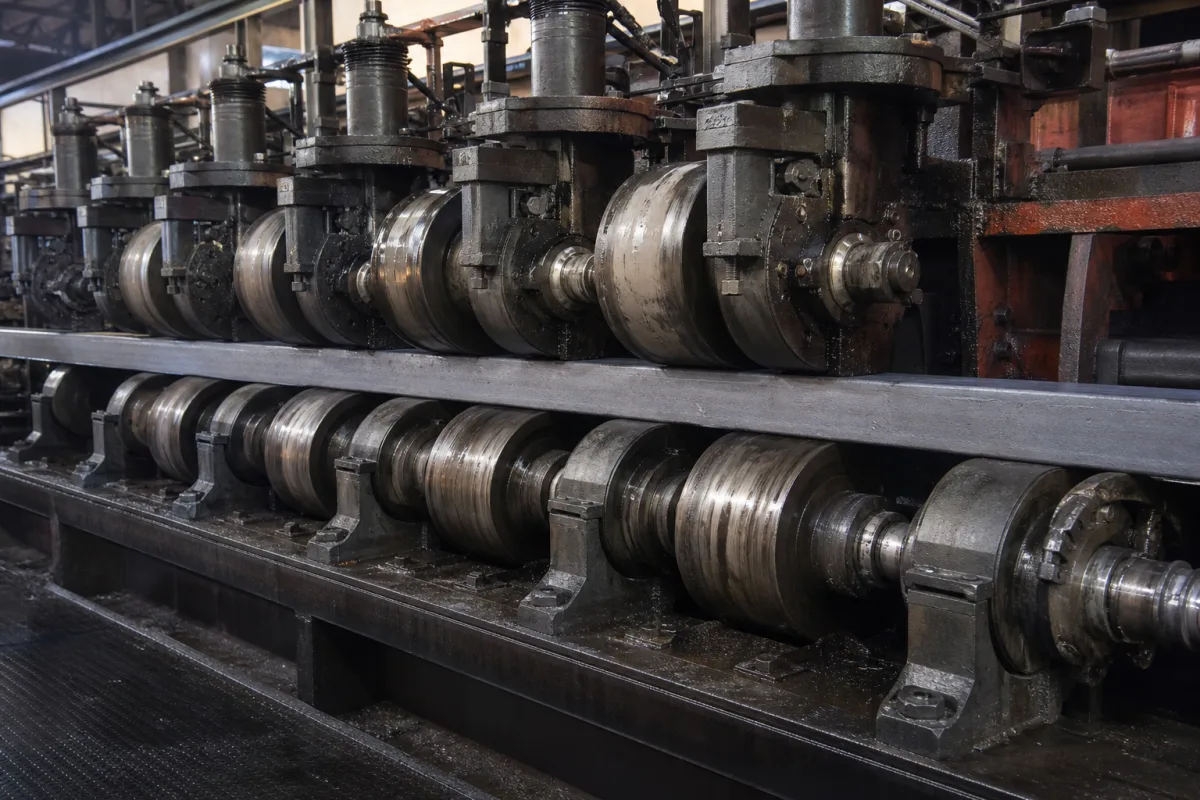
该辊组基于反向弯曲原理工作。材料依次在成对的辊子之间送入。每对辊子相对于相邻对在垂直或水平方向上略有偏移。这种偏移沿材料长度方向形成一系列交替弯曲点。当材料在这些弯曲点发生塑性屈服时,引起弯曲的内应力被中和。矫直程度通过调整辊子的压入深度(辊缝)和材料通过拉拔单元时的张力来控制。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 辊数 | 5–11 pcs | Determines straightening capacity and material thickness range |
| 辊径 | 60–200 mm | Larger diameters for thicker materials |
| 辊面宽度 | 200–2500 mm | Must match material width |
| 辊距 | 80–300 mm | Affects straightening precision and material thickness |
| 矫直速度 | 5–60 m/min | Higher speeds reduce precision |
| 矫直精度 | ≤0.5 mm/m | Typical flatness tolerance |
| 材料屈服强度 | ≤960 MPa | Maximum yield strength of processed material |
| 辊面硬度 | HRC 50–60 HRC | Higher hardness improves wear resistance |
| 辊体材质 | GCr15 / 42CrMo | Alloy steel for durabilityGB/T 18254 |
| 设备重量 | 5–30 t | Depends on size and configuration |
| 装机功率 | 15–150 kW | Depends on roller size and speed |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 辊子轴承最大液压压力 10 bar (145 psi) |
| other spec: | 材料厚度范围: 0.5-50 毫米, 辊子表面速度: 0.1-5 米/秒, 对齐公差: ±0.1 毫米/米 |
| temperature: | 标准密封件适用环境温度至 150°C (302°F),使用特殊材料可承受更高温度 |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该辊组设计用于金属、塑料或复合材料。根据参考数据,加工材料的最大屈服强度可达960兆帕。实际材料兼容性取决于具体型号和辊子配置。
矫直精度通常以每米长度的平直度公差表示。参考值表明可达≤0.5毫米/米。这是一个通用范围,实际可达精度取决于材料特性、辊子设置和线速度。
关键参数包括辊子数量(5–11个)、辊径(60–200毫米)、辊面宽度(200–2500毫米)、辊距(80–300毫米)、矫直速度(5–60米/分钟)和装机功率(15–150千瓦)。请务必与制造商确认这些参数以适合您的应用。
迹象包括矫直精度下降、振动增加、异常噪音或辊面明显磨损。辊子硬度(HRC 50–60)和材料(GCr15/42CrMo)影响耐磨性。建议定期检查和调整辊缝及对中。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。