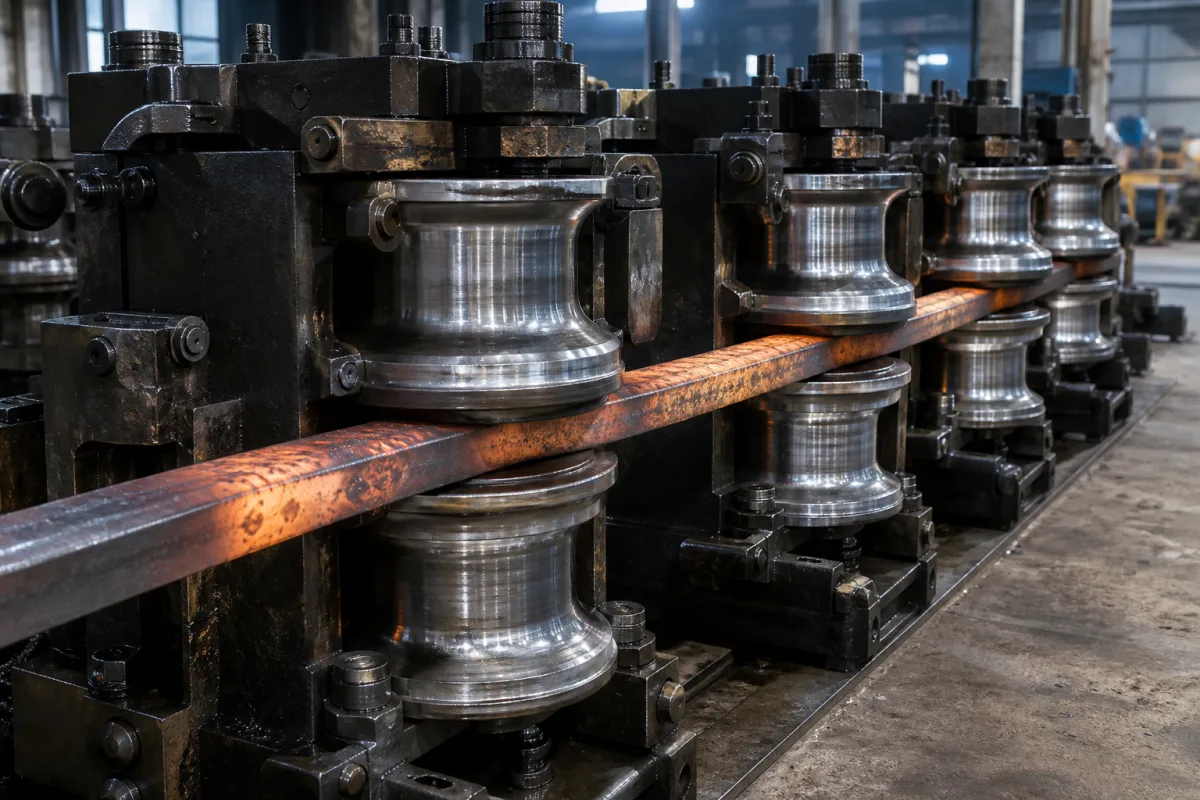
矫直辊在材料通过时旋转,对材料表面施加精确的机械压力,通常与辊组中的其他辊协调工作。根据材料厚度、类型和所需矫直度调整压力分布和辊的位置,有效地拉伸材料的凸侧并压缩凹侧,以实现均匀的平整度。辊的表面硬度和光洁度影响材料的最终表面质量。矫直速度和辊径影响生产效率和变形校正程度。正确的对中和压力设置对于避免材料过应力或表面缺陷至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 辊径 | 80–300 mm | Determines contact area and pressure distribution |
| 辊身长度 | 500–3000 mm | Must match material width |
| 矫直速度 | 5–60 m/min | Affects throughput and surface quality |
| 辊面硬度 | HRC 45–62 HRC | Higher hardness improves wear resistance |
| 表面粗糙度 | Ra 0.2–0.8 µm | Critical for material surface finish |
| 矫直精度 | ±0.05–0.2 mm/m | Tighter tolerance for precision applications |
| 辊体材料牌号 | GCr15, 42CrMo, 9Cr2Mo | Select based on load and wear requirementsGB/T 18254, GB/T 3077 |
| 工作温度 | -20–200 °C | Exceeding may affect material properties |
| 辊重 | 50–2000 kg | Affects handling and installation |
| 直径公差 | ±0.02–0.05 mm | Ensures uniform pressure across rollISO 286 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高 500 MPa |
| other spec: | 材料厚度范围:0.5-50 mm,辊速:0.1-10 m/s |
| temperature: | -20°C 至 200°C |
2 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
矫直辊通常由合金钢、淬硬钢或碳化物涂层钢制成。具体材料牌号可能包括GCr15、42CrMo或9Cr2Mo,参考标准GB/T 18254和GB/T 3077。选择取决于应用的载荷和磨损要求。
目录参考范围显示辊径为80–300 mm,辊身长度为500–3000 mm。这些值必须根据具体型号和应用进行确认,因为它们决定接触面积和压力分布。
较高的表面硬度(HRC 45–62)可提高耐磨性,延长辊的使用寿命。然而,硬度必须与加工材料相平衡,以避免表面损伤。指定范围仅供参考,应与制造商核实。
迹象包括可见磨损、表面损伤(如点蚀或划伤)以及矫直精度下降。建议定期检查表面粗糙度和尺寸公差。如果辊不再满足所需的矫直度,可能需要进行修复或更换。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。