行业验证制造数据 · 2026

上辊组

基于 CNFX 目录中多个工厂资料的聚合洞察,上辊组 在 机械和设备制造 行业中通常会围绕 辊数 到 辊径 进行能力评估。

技术定义与核心装配

一个典型的 上辊组 通常集成 滚轮 与 滚子轴承。CNFX 上列出的制造商通常强调 合金钢 结构,以支持稳定的生产应用。

矫平机/整平机中用于向下施加压力以平整和矫直金属板材或带材的上部辊组。

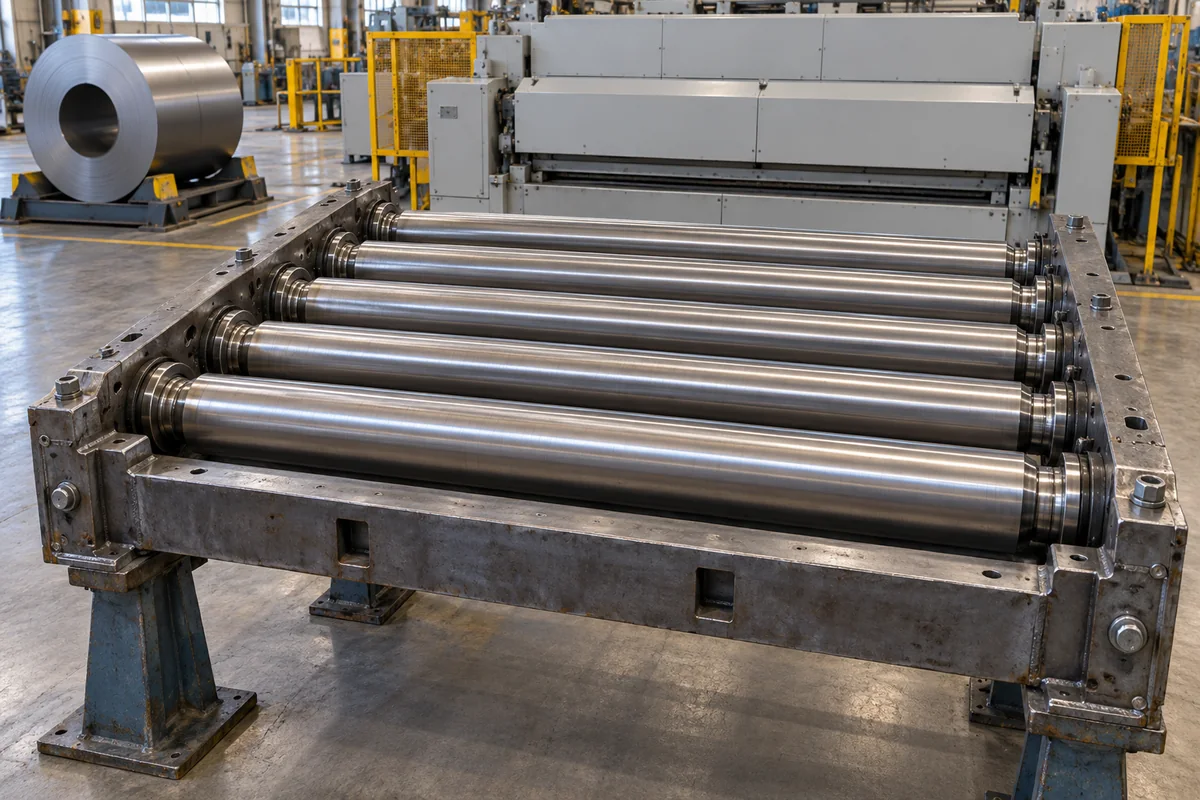
上辊组 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 上辊组

产品定义

上辊组是金属加工中工业矫平机/整平机的关键部件。它由多个平行排列的辊组成,对通过的物料施加可控的向下力。该部件与下辊组配合,消除金属板材、带材或板坯的卷曲、横向弯曲、波浪边及其他变形,确保后续制造工艺所需的平整度和尺寸精度。上辊组通常安装在刚性框架中,并配有调节机构,可精确调整辊相对于下辊组的位置。辊的数量、直径和辊身长度根据材料厚度、宽度和所需平整度进行选择。对于较薄的材料,通常使用较多数量的小直径辊;而对于较厚的板材,则使用较少数量的大直径辊。辊的材料通常为合金钢、工具钢或镀铬钢,并具有指定的硬度和表面粗糙度,以确保耐用性和表面质量。调节行程和精度对于设定辊缝以适应不同材料厚度同时保持一致的矫平效果至关重要。工作压力和温度范围定义了安全操作的环境和液压条件。电机功率和总重量取决于机器尺寸和材料强度。所有列出的数值均为参考范围,必须针对具体型号和应用进行确认。诸如DIN EN 10083-3(材料)和ISO 4287(表面粗糙度)等标准是采购/验证参考,并非认证证明。请务必与法定制造商或供应商确认型号特定值。

工作原理

上辊组通过单独可调或集体控制的辊对材料表面施加精确的向下压力。当金属在上辊组和下辊组之间通过时,辊的排列引起的交替弯曲应力使材料超过其弹性极限而发生永久变形,从而有效消除残余应力并达到所需的平整度。压力可根据材料厚度、宽度、屈服强度和所需的平整度规格进行调整。辊缝通过具有指定行程和精度的调节机构设定,确保一致的矫平效果。该过程需要仔细选择辊参数,以避免材料过应力或造成表面缺陷。

主要材料

合金钢, 工具钢, 镀铬钢
技术参数
参数典型区间选型说明与越界后果
辊数5–11 pcsDetermines leveling quality; more rolls for thinner materials.
辊径40–200 mmSmaller diameter for thin sheets, larger for thick plates.
辊身长度800–2500 mmMust match the maximum sheet width.
辊材质42CrMo4Hardened and ground for wear resistance.DIN EN 10083-3
辊面硬度HRC 58–62Higher hardness improves durability and surface finish.
辊面粗糙度Ra 0.2–0.4 μmAffects the final sheet surface quality.ISO 4287
压下行程50–150 mmRange for adjusting roll gap to accommodate different thicknesses.
调整精度±0.05 mmPrecision of roll gap setting for consistent leveling.
工作温度-40–85 °CNon-condensing environment; avoid extreme temperatures.
电机功率15–75 kWDepends on material strength and width.
重量3000–15000 kgIncludes rolls, frame, and adjustment mechanism.

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 滚轮
    直接接触并施加压力于材料表面的元件
    材料: 镀铬硬化钢
  • 滚子轴承
    支撑滚子并在负载下实现平稳旋转
    材料: 轴承钢
  • 压力调节机构
    可精确控制每个辊或整组辊的下压力
    材料: 合金钢
  • 安装框架
    用于固定所有辊筒并保持精确对位的结构支撑件
    材料: 结构钢

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最大 5000 千牛(1124 千磅力)每辊,典型操作范围 1000-3000 千牛(225-674 千磅力)
flow rate:10-100 米/分钟(33-328 英尺/分钟),取决于材料厚度和平直度要求
temperature:标准密封件适用环境温度至 150°C(302°F),高温选项可达 250°C(482°F)
兼容性
冷轧钢板(0.5-6 毫米厚度)铝合金带材不锈钢卷材
不适用:喷砂表面等磨蚀性材料,或带有松散氧化皮/氧化层且未经预先清洁的材料
选型所需数据
  • 材料屈服强度(兆帕或磅力/平方英寸)
  • 最大板材/卷材宽度(毫米或英寸)
  • 所需平整度公差(I-单位或毫米/米)
补充技术说明

工程推理

运行范围
范围
每辊 50-300 千牛,辊子挠度 0.1-2.0 毫米,工作温度 20-80°C
失效边界
硬化钢辊的材料屈服强度超过 350 兆帕,赫兹接触应力 > 1.5 吉帕导致次表面开裂,挠度 > 2.5 毫米导致永久变形
来自重复金属板材接触(超过10⁷次循环)的循环赫兹接触疲劳,温差膨胀产生的热应力(钢的α=11.5×10⁻⁶/°C),辊颈圆角处的弯曲应力集中(应力集中系数Kt=2.8)
制造语境
上辊组 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
轴承疲劳失效
原因:物料加工产生的循环载荷与润滑不足相结合,导致辊子轴承产生次表面裂纹和剥落。
表面划伤和咬合
原因:由于对中不良、间隙不当或加工物料污染导致的辊子间金属与金属接触。
维护信号
  • 运行期间出现异常振动模式或可闻的研磨噪音
  • 辊子表面出现可见的划痕、变色或物料堆积
工程建议
  • 在安装和重大维护后实施精密激光对中程序,以确保辊子的平行度和间隙正确
  • 建立基于状态的润滑计划,利用油液分析监测污染水平并优化润滑间隔

合规与制造标准

参考标准
ASTM A36/A36M - 碳素结构钢标准规范CE 标志 - 机械指令 2006/42/EC
制造精度
  • 孔径: +/-0.025毫米
  • 表面平整度: 每米0.05毫米
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 内部缺陷的超声波检测
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

因磨粒磨损导致辊面硬度降至 58 HRC 以下 → 表面点蚀和划伤导致板材表面缺陷 → 采用厚度 0.3 毫米的碳化铬涂层(70 HRC),每 500 运行小时进行自动硬度监测
径向游隙累积导致轴承间隙超过 0.05 毫米 → 辊子偏心度 > 0.1 毫米导致加工板材厚度变化 → 采用间隙为 0.01 毫米的精密圆锥滚子轴承,维护期间进行激光对中验证

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 上辊组 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 上辊组

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

上辊组在矫平机中的功能是什么?

上辊组在金属板材或带材通过矫平机时施加向下压力。与下辊组配合,产生交替弯曲应力,消除卷曲、波浪边等变形,实现平整度。

如何选择上辊组的辊数?

辊数通常在5到11之间。较薄的材料使用更多辊以实现更精细的矫平,而较厚的板材则使用较少但直径较大的辊。具体数量取决于材料厚度和所需平整度。

辊常用哪些材料?

常用辊材料包括合金钢、工具钢和镀铬钢。典型材料牌号为42CrMo4(DIN EN 10083-3),硬度为HRC 58-62,表面粗糙度为Ra 0.2-0.4 μm。这些特性确保耐磨性和表面质量。

为什么需要与制造商确认参数?

列出的参数是参考范围。实际值取决于具体机器型号、材料特性和应用。与法定制造商或供应商确认可确保正确选型和安全操作。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 机械和设备制造

关联设备

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 上辊组?

对比具备该产品与工艺能力的制造商资料。

上一个产品
上辊
下一个产品
上部分布器
获取报价咨询