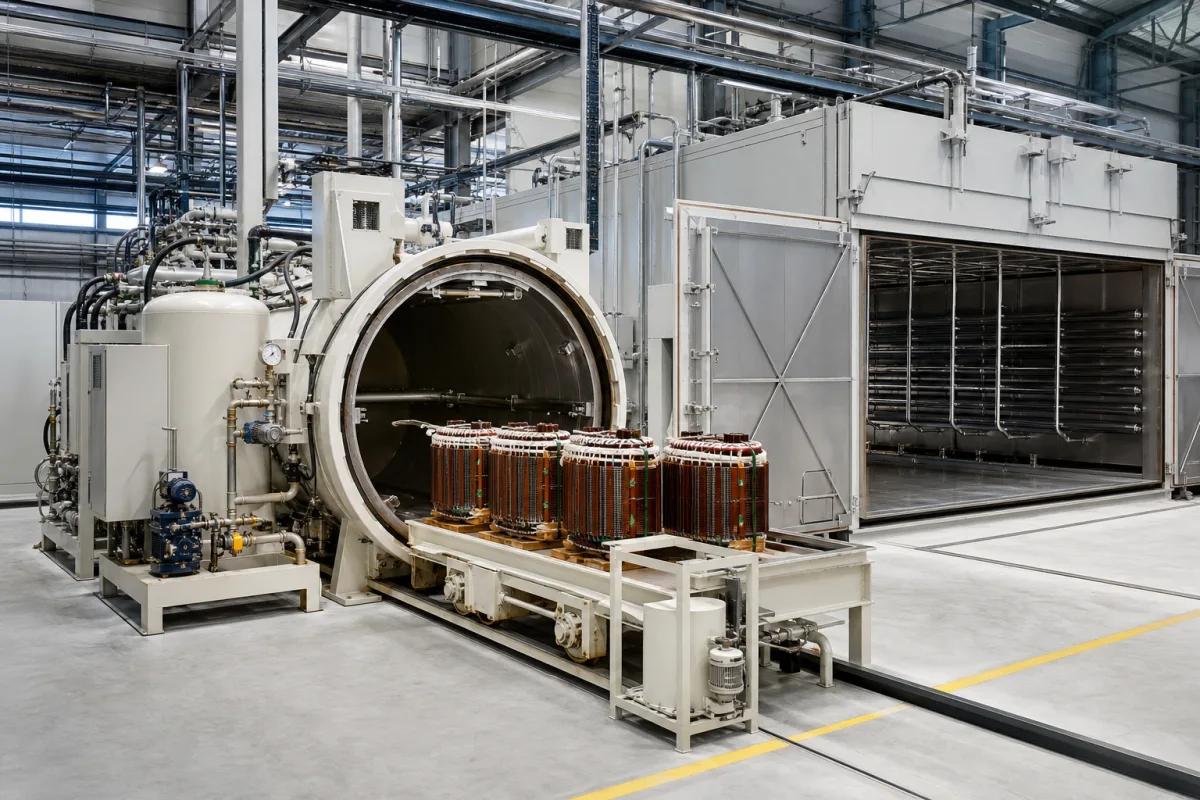
线圈浸渍设备与固化烘箱可以组合,不必属于同一台机器
六项功能分属不同工段,不能直接当独立烘箱的装配清单
真空、树脂输送和加压属于所选浸渍方案;加热与温控属于相应热处理方案。以下按功能解释,实际是否同机集成、哪些是选件,需用交付配置和工艺图确认。[1][2]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 真空压力浸渍罐(浸渍段) | 在VPI方案中容纳工件和浸渍介质,形成所需真空及压力环境;它不是普通固化烘箱内胆的别名。[1] | 罐体、密封及接液材料依设计图和树脂体系确认,不能借烘箱304内胆证明浸渍罐材料或承压能力。 |
| 真空泵与抽气回路(按工艺) | 为选定浸渍或干燥步骤抽气,泵、管路、阀门与工艺负荷共同影响实际抽空过程;独立热固化炉不因此必有真空泵。[1][2] | 泵型、密封、尾气处理及接液接气部件按介质与型号清单核对,不统一写成铸铁或铝。 |
| 树脂储存与输送(浸渍段) | 按材料和浸渍方案储存、转移树脂。HEDRICH区分泵送与压差输送,搅拌和冷却等依配置;不从储输名称推定所有体系都需双组分配胶。[1][3] | 储罐、管路与密封的接液材料需适配指定材料和清理方式,以具体部件资料确认。 |
| 电加热与炉内热循环(热固化段) | 向工作区提供热量,并通过所选循环与控制方案形成工艺温度环境。Despatch LFC台式炉为电加热对照,不证明整条电机浸渍线采用相同结构。[4][5] | 加热器、风道及保温结构按型号确认,不预设所有炉型都使用石英管或陶瓷加热器。 |
| 过程控制与产线PLC(按方案) | 按交付方案协调温度、工序及设备状态。产线控制与单台烘箱温控需区分;PLC类别入口不证明已配工艺程序、安全联锁或整线控制软件。[2][4] | 控制器、传感器与电气元件用型号、版本和回路清单识别,不以通用电子材料标签替代交付配置。 |
| 加压辅助装置(可选方案) | 是否需要独立增压装置取决于浸渍压力和介质输送方案;加压工序不等于必须配置面积比活塞式树脂压力放大器。[1] | 按实际气源、泵或增压组件及接液材料清单确认,不据可选功能推定某种活塞、壳体或密封牌号。 |
十四项规格先注明工段,再注明测量及装载条件
以下LFC1-38数据来自Despatch 04-26版规格表,是独立台式Class A烘箱的对照实例,并非大型电机VPI设备的统一额定。真空与压力项目只适用于选定的相应工段。[1][5]
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 有效容积与装载空间 | LFC1-38台式炉:105L;内腔宽×深×高48×45×48cm | 体积、装料开口和工件连同工装的有效空间分别核对。VPI罐还需按介质及装载方案确认;不能将台式炉容量扩大为所有设备的范围。[1][5] |
| 设备工作温度与工艺设定 | LFC1-38:20°C环境下40~260°C工作范围 | 这是所举炉型的设备条件,不是任一树脂的固化配方,也不证明工件绝缘系统的热等级。材料程序与设备能力分别确认。[3][5] |
| 真空水平(适用浸渍段) | 按所选VPI方案确认绝对压力与测试条件 | 注明单位、测点和工件/介质状态,并将目标压力、抽空时间及泄漏测试分开。单泵极限压力不能直接当整套工艺真空。[1] |
| 工艺压力(适用加压段) | 确认工艺压力、设计条件及表压/绝压口径 | 按介质、温度和加压方案提供技术及检验资料;烘箱最高温度、Class A名称或罐体材料都不能替代承压条件。[1][4] |
| 加热功率 | LFC1-38的240V型号:加热4.8kW | 型号加热功率与整机/整线电气需求分别;负载工件的升温和节拍还需按装载验证,不把功率直接变成固化产能。[5] |
| 工作区温度均匀性 | LFC表:100°C时±1°C、200°C时±2°C、260°C时±3°C | 原表条件为空炉、稳定后9点测量。它不等于满载线圈内部温度一致,也不能与控制点波动互换。[5] |
| 升温过程 | LFC1-38空载:40→200°C用13min;40→260°C用20min | 这是整段空炉升温时间,不是各阶段恒定°C/min,也不是装载线圈达到工艺温度或完成固化的时间。[5] |
| 降温过程 | 按装载、测温点与允许取出条件确认 | 约定温度区间、工件状态和冷却配置后记录曲线;不由空载升温数据推算冷却速度或通用取件时间。 |
| 温控指标与测温精度 | LFC表另列控制稳定性/重复性±0.5°C | 这两项不直接等同传感器校准精度或工作区均匀性。交付应列测温链、校准和实际工况下的验收指标。[5] |
| 电源及安装配电 | 所举LFC1-38型号:240V单相、50/60Hz、22.7A | 仅适用于该表对应电气版本。大型工艺线的相数、电压、辅助设备及安装要求需独立清单,不从工业设备名称推定通用三相电源。[5] |
| 保温材料与结构 | 按实际炉型、温度和隔热结构资料确认 | 保温层、内胆及接液部件是不同对象;材料、封装和维护资料分别核对,不从外观推定陶瓷纤维或矿棉。 |
| 内胆与接触材料 | Despatch LFC网页列304不锈钢内胆实例 | 该炉内胆材质不证明VPI罐、树脂罐或密封件采用相同材料,也不自动保证所有树脂、溶剂或清理方式兼容。[4] |
| 外形与装卸维护空间 | LFC1-38外形宽×深×高:78×84×97cm | 外形、门开启、工件工装、装卸、维护和排风接管空间分别确认。净装料开口受内部支撑影响,需尺寸图。[5] |
| 设备质量与安装载荷 | 按炉体、浸渍罐及整线的交付清单分列 | 明确净重、附件、介质及装载状态;安装与吊装按交付重量、重心及工装资料,不用运输包装重量代替整线运行载荷。 |
先选浸渍方法,再确定烘箱与搬运是否一起交付
HEDRICH将不同浸渍方式与后续烘箱技术、搬运及控制分别组织;可以独立交付,也可以组成生产线。采购图应明确工件从哪里进入、在哪个工位施加树脂、何处固化,以及如何转运,而不是只报一个腔体容积。[1][2]
左右滑动查看完整表格 →
树脂固化程序与绝缘热等级,不能用最高炉温代替
ELANTAS的低压绝缘材料资料覆盖不同化学体系、施加工艺和固化方式。给设备厂家提供具体材料型号及有效TDS/SDS、工件和工装、装载方式与生产要求,再由材料和设备方案确定适用程序。不能把所有材料套进一个温度和时间。[3]
设备工作上限、固化条件与绝缘系统热等级分别需要证据。对固化程序,约定测温点、实际工件状态和计时条件;对热等级,索取对应材料或绝缘系统及试验范围,不能凭炉温显示证明成品等级。
验收记录应能对应所用材料版本、批次与工件配置。炉内空气、控制测点和工件温度分别记录;程序设定或一次空炉升温曲线,不能替代实际装载的工艺验证。
空炉9点均匀性、控制波动和装载升温是三份不同记录
Despatch LFC规格将控制稳定/重复、工作区均匀性和空载升温分别列示。其9点均匀性测量带有空炉、稳定温度条件;该结果不能直接覆盖实际线圈、工装和装料密度。[5]
技术协议应分别约定工作区测点、稳定条件、实际装载及工件测温方案,并保留加热和冷却曲线。尺寸或重量不同的工装、不同装载位置,需要按拟用配置验证;不把控制器一个点的±值写成全部工件的保证。
供货范围还应包括传感器与校准资料、温度记录、控制版本及异常保护测试。联锁触发值由设备和工艺文件确定,不以某个品类页面上的通用温度或压力数字代替。
含溶剂工艺要核对排风、吹扫和负载限制,Class A名称不够
Despatch LFC是为相应含可燃溶剂用途设计的台式Class A实例,公开配置列泄压、吹扫计时、排风与超温保护。它不能因此被当作任意树脂、任意释放量都适用的电机浸渍炉;实际介质、装载和溶剂释放条件须与所选设备文件一致。[4][5]
规格表对控制柜的UL/C-UL508A列名,以及列为选项的门互锁和CE符合性分别表述。采购需要的是对应交付设备及用途的证明与测试,不可只凭Class A、304内胆或最高温度推定整炉防爆认证。[5]
交付清单应将浸渍、固化、搬运和控制逐项列明,附实际材料工艺、接液兼容、排风和联锁资料及验收记录。运行异常时保存工位、介质、装载、报警及过程曲线,由对应工艺和设备文件判断,不套用统一泄漏或温度失效阈值。[1][2][3]
下方入口分别是不同工段的一般产品资料,不是本机已装部件或兼容备件。是否需要真空泵、树脂输送和PLC集成,仍由所购工段及交付方案决定。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
关联部件
资料来源与适用范围
核对日期:2026-10-16。HEDRICH用于解释浸渍工艺及整线分工,ELANTAS用于材料与工艺选择,Despatch LFC1-38仅作具名台式热处理设备对照。不同设备或材料的数据不合成为电机VPI额定,也不代表中国供货或认证核验。
- HEDRICH:真空压力浸渍设备VPI过程、浸渍与储存设备及介质输送方式;不提供所有装置统一的真空或压力范围。
- HEDRICH:汽车电机浸渍工艺与生产线浸渍方法、烘箱、搬运及上层控制分列,独立设备与完整线体边界。
- ELANTAS:低压电气绝缘材料材料体系、浸渍方法与不同固化方式;具体固化程序以选定材料有效资料和验证为准。
- Despatch:LFC Class A台式烘箱含可燃溶剂用途的具名烘箱、保护配置和304内胆;不证明电机VPI整线配置或任意溶剂负载适用。
- Despatch:LFC正式规格表,04-26版LFC1-38(240V)容量、尺寸、电气及温度;空载升温、稳定后空炉9点均匀性与控制指标分别,控制柜列名及选项不冒作整炉认证。