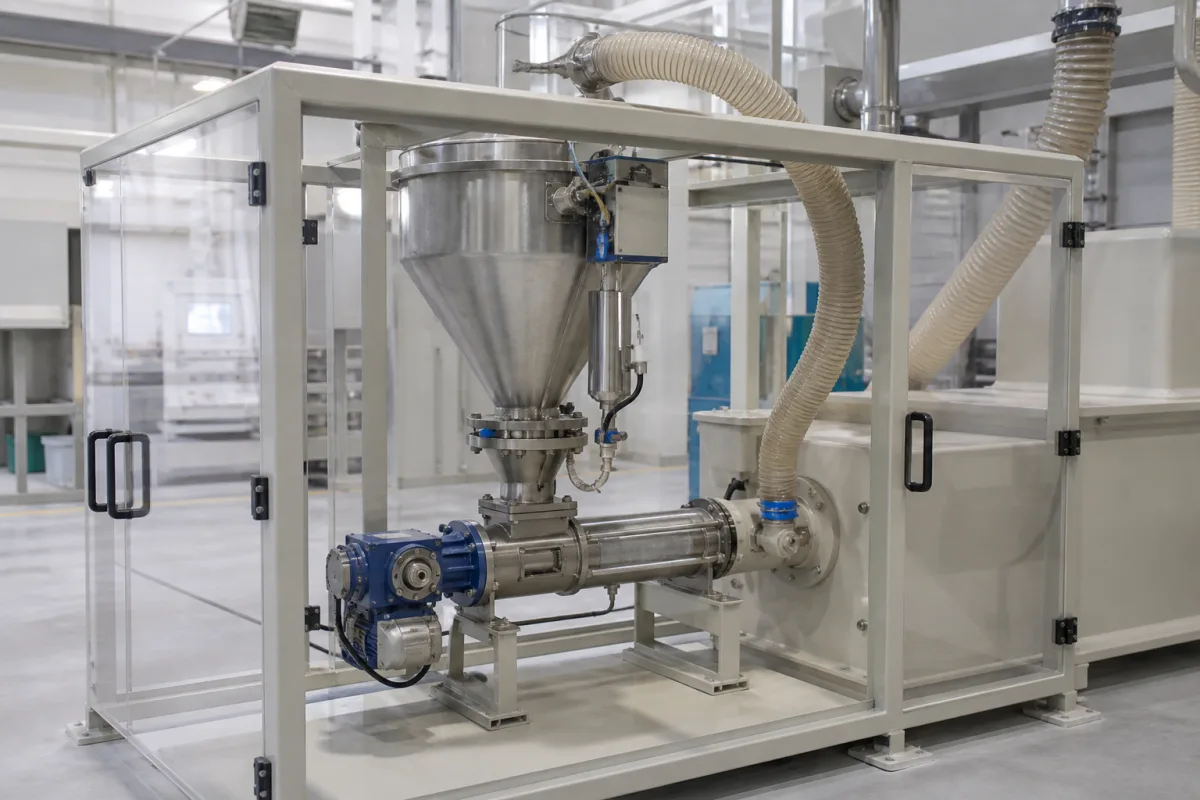
先稳定供粉,再把粉料铺入规定区域
储料、计量及压机联动的六类部件
结构随供粉方案变化。以下保留储料和计量链条的部件维度,螺杆、称重与压机料车分别核对,按实际交付配置列出选配件。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 粉料斗 | 缓冲上游补料并向计量段供料,结合料性设计出料口和助流方式。 | 按粉料磨蚀性、清洁及混料控制要求规定接触面。 |
| 计量螺杆或绞龙 | 在螺杆方案中输送并定容排出粉料,螺杆几何和料斗填充状态与实际出料量关联。[2] | 螺杆及壳体依据磨损、间隙和污染控制要求选材。 |
| 变速驱动 | 驱动计量机构,按定量任务调整速度或动作持续时间,并与供料许可联锁。 | 电机、减速与连接机构采用所配单元规格。 |
| 出料口及导料接口 | 将粉料导入压机加料区,检查落料位置、密封及可清洁性;与料车运动空间配合。 | 导料接触件按粉料和实际磨损方式规定。 |
| 供粉控制单元 | 协调补料、给料许可和压机状态;采用移动料斗时,还要控制相应位置与运动速度。[1] | 控制器、传感器和执行元件按所选配置分列。 |
| 称重传感器(选配) | 在称重配置中提供重量反馈,用于定量校核或质量流量控制;容积式方案按其独立校准程序运行。[3] | 传感器及安装支承按额定载荷和现场环境选择。 |
用粉料试验和压机周期核定供料条件
技术协议同时列出粉料特性、给料机构和压机接口。输送能力、计量偏差及砖坯填充结果采用各自的测量方法,避免只用一项流量指标代替填模验收。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 供粉率与周期用料 | 由每周期装料质量、压机节拍和补料窗口核算平均及峰值供料需求。 | 试料记录粉料松装状态与供料速度;kg/h能力与单周期装料量分别给出。 |
| 计量偏差与铺料一致性 | 约定每次或每段时间的计量偏差,并另外检查模腔内的填充分布。 | 容积送料需要按实际粉料校准质量关系,称重配置注明取样时长、补料阶段及统计方法。 |
| 料斗有效容积 | 结合批次、补料间隔和粉料体积确定有效存料量。 | 同时检查低料位、补料冲击及清空条件;几何容积和可稳定使用的容积区分。 |
| 气源或输送压差 | 按实际气动阀门、助流或上游输送配置填写气源条件。 | 气源压力属于对应执行或输送部件,压机成形压力另行定义;无气动配置时明确其适用性。 |
| 粉料及环境温度 | 分别列明到料温度、工位温湿度及清洁后的干燥条件。 | 材料与密封按工况核验,试验中记录受潮、凝结或黏附对供料的影响。 |
| 供电与控制接口 | 按驱动、控制柜和现场配电分别列电压、相数、频率及接口。 | 与压机对接时明确运行许可、料位、故障和急停相关信号的设计边界。 |
| 单元功率与总装机功率 | 供粉电机、助流及控制部分分项列功率,完整加料设备再列总装机值。 | 2018年DCL样本的DCL225总装机功率为6.42kW(50Hz),其对象是对应加料设备,非通用螺杆电机功率。[1] |
| 粉料接触材料 | 按粉料磨蚀性及允许污染分别规定料斗、螺杆、衬层和密封材料。 | 更换粉料配方时检查接触材料与清洁方式,易损件另列替换标准。 |
| 粉尘密封与外壳防护 | 导料接口的防漏粉要求与电气外壳IP等级分别填写。 | 配置集尘时核对连接和空气流动对落料的影响,防爆要求按物料与工位风险评估确定。 |
| 噪声测量条件 | 明确运行粉料、给料速度、测量位置与背景工况。 | 电机、助流与抽尘装置分别可能影响测量结果,验收限值由项目技术协议给出。 |
| 自重及支承载荷 | 注明重量是否含料斗、附件和粉料,并核算安装支承及检修吊装载荷。 | 采用称重方案时,同时审查外接管路对称量结构的影响。 |
| 安装尺寸与铺料接口 | 分别给出供粉组件外形、接料位置、维护空间及与料车的配合。 | DCL225样本最大铺料宽为2085mm(生坯),这是加料宽度,不能当成供粉组件外形尺寸。[1] |
相同螺杆速度要用实际粉料重新校准
粒形、流动性和松装密度改变,会影响计量机构中粉料的填充。K-Tron将易流、易冲料、黏聚及易碎物料分开选型;黏聚粉可能架桥或附着,助流和计量部件应一起评估。[3]
以实际陶瓷粉料进行试料,记录低料位、正常供料及补料过程中的出料变化,再检查进入模腔后的分布。出现断料、漏粉、异响或波动时,分别检查料斗架桥、螺杆磨损、出料口和接口密封;清理计量段前隔离驱动及气源,并按现场粉尘处置程序作业。
把定量供给接到料车动作和换模空间上
供粉窗口、料车位置和开口动作应在同一周期图中标明。SACMI DCL采用浮动格栅与移动部件完成加料,部分结构可在换模时移开;这说明只核给料器的平均输送能力还不足以确认其能接入具体压机。[1]
交付资料应标出补料入口、落料位置、压机与给料器之间的信号、检修开口,以及换模时需退出的部件。试运行按批准的联动程序验证,完成定量与铺料两种验收记录。
关联的应用系统与部件
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
应用系统
关联部件
资料来源与适用范围
核对日期:2026-10-23 · 更新于 。陶瓷压机加料样本与通用螺杆计量资料分别使用。安装尺寸、粉料相容性及联动能力按具体供粉组件和压机组合确认,图片用于说明供粉结构情境。
- SACMI:DCL Loading systems(09/2018)第3–7页:陶瓷压机加料机构、移动料斗与格栅周期;第6页DCL225装机功率及生坯铺料宽,按整套加料设备解释。
- URAS TECHNO:Accurate Feeder柔性料斗、助流、螺杆定容及氧化铝陶瓷供料应用;未据此推定与任一压机直接适配。
- K-Tron:Feeder types 与物料行为不同料性的给料方式、助流和称重配置;原Coperion产品链接跳转至本页,按实际读取页面引用。