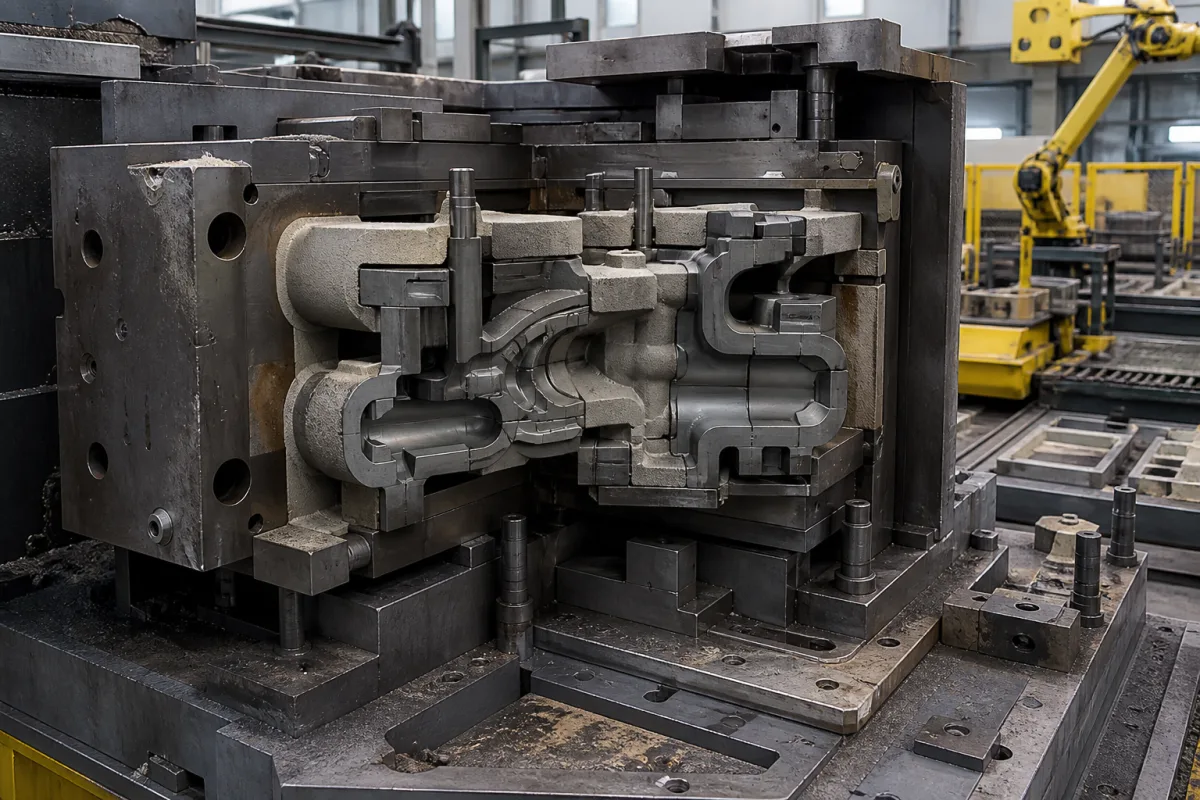
型芯在浇注前插入模具组件中。它通过占据将成为空腔的空间来定义铸件的内部几何形状。在浇注过程中,型芯必须承受熔融金属的压力和温度,而不发生变形或失效。金属凝固后,通过机械方法(例如砂芯的落砂)或化学溶解(例如可溶型芯)移除型芯,留下所需的内部特征。型芯的材料和设计必须平衡强度、热稳定性和溃散性,以确保干净移除和铸件完整性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 核心长度 | 100–500 毫米 | 主要尺寸 |
| 芯径 | 20–150 毫米 | 横截面测量 |
| 表面粗糙度 | Ra 1.6–3.2 Ra | 表面粗糙度参数ISO 1302 |
| 热膨胀系数 | 10–12 10^-6/°C | 随温度变化的膨胀率ISO 11359 |
| 最高工作温度 | 300–600 °C | Depends on core material; above 600°C requires ceramic coating |
| 硬度 | 45–55 HRC | Higher hardness improves wear resistanceISO 6508 |
| 密度 | 7.2–7.8 g/cm³ | Typical for steel coresISO 1183 |
| 抗拉强度 | 500–800 MPa | Minimum for core integrity during castingISO 6892 |
| 芯重量 | 1–20 kg | Heavier cores may require handling equipment |
| 透气性 | 100–200 cm³/min | Critical for gas escape to prevent defectsASTM D3574 |
| 溃散性 | Good–Excellent | Ease of core removal after casting |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 注射期间最高可达100 MPa(14,500 psi),具体取决于铸造工艺 |
| flow rate: | 不适用 - 铸造过程中的静态部件 |
| temperature: | 环境温度至1600°C(2912°F)(适用于黑色合金),有色金属温度较低 |
| slurry concentration: | 不适用 - 与熔融金属一起使用,而非浆料 |
4 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
型芯是一种可拆卸插入件,用于在铸造金属零件中形成内部空腔、通道或复杂几何形状。它在浇注前放置在模具中,并在凝固后移除。
常用材料包括工具钢、石墨、陶瓷复合材料和砂树脂混合物。选择取决于铸造工艺、所需表面光洁度和移除方法。
移除方法各异:砂芯可通过落砂移除,可溶型芯可通过化学溶解,金属型芯可通过机械提取。方法取决于型芯材料和设计。
关键参数包括尺寸(长度、直径)、表面光洁度、热膨胀、最高工作温度、硬度、密度、抗拉强度、重量、透气性和溃散性。请务必与制造商核实您的具体应用。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。