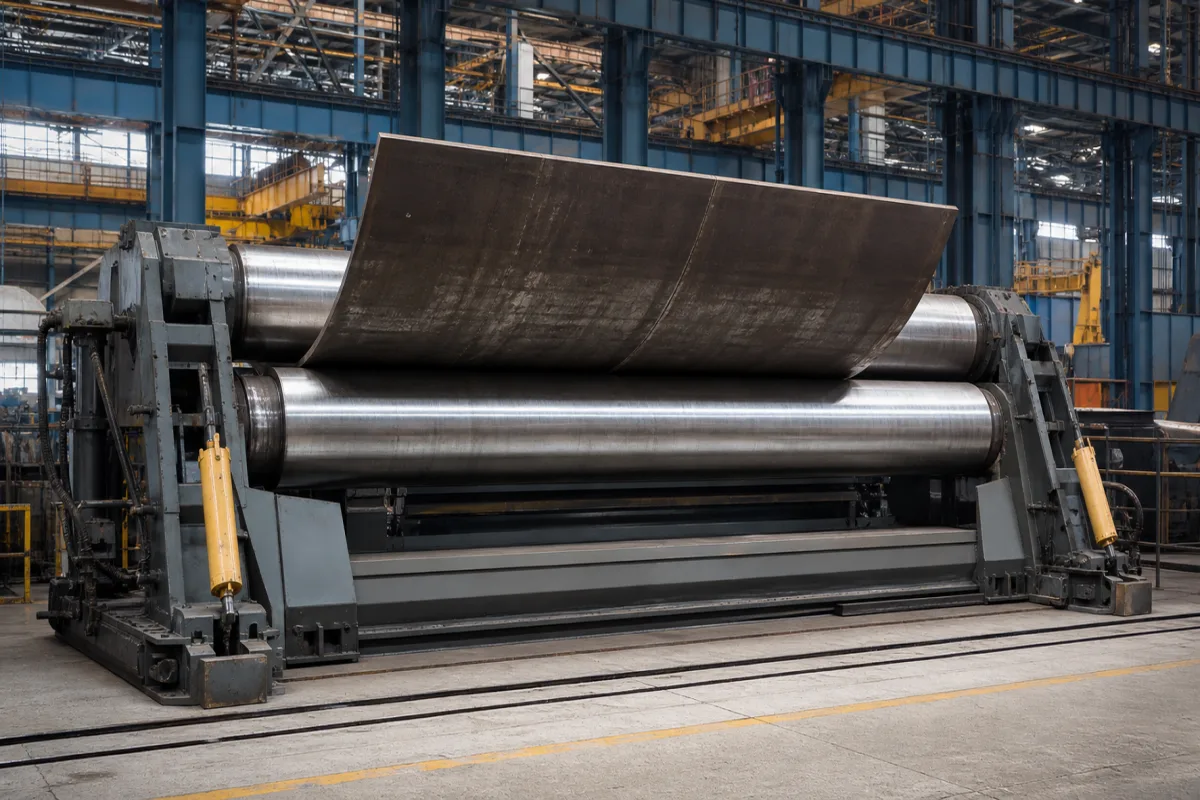
辊子旋转,并与支撑辊配合,对位于其间的钢板施加集中的线性力。该力沿板的长度引起塑性变形,形成一致的曲率半径。通过调整主辊相对于支撑辊的垂直位置以及板的进给速度来控制弯曲半径。辊的表面硬度和光洁度对于防止表面缺陷和确保均匀弯曲至关重要。施加的力必须在规定范围内,以达到所需曲率而不超过材料极限。工作温度应保持在规定范围内,以避免影响材料性能。辊的对中和公差对于均匀压力分布和精确弯曲至关重要。定期检查辊表面是否有磨损或损坏是必要的,以保持性能。如果辊出现过度磨损、划伤或偏离规定公差,应更换或修复。弯曲过程需要仔细控制辊的位置和进给速度,以一致地实现所需曲率。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 辊径 | 200–500 mm | Determines bending force and plate contact area. |
| 辊长 | 2000–6000 mm | Must cover max plate width. |
| 弯曲力 | 500–3000 kN | Higher force for thicker plates. |
| 辊面硬度 | HRC 45–60 HRC | Wear resistance for long service life. |
| 表面粗糙度 | Ra 0.8–1.6 µm | Affects plate surface finish. |
| 工作温度 | -10–60 °C | Beyond range may affect material properties. |
| 材料牌号 | 42CrMo4 | High strength alloy steel.DIN EN 10083-3 |
| 重量 | 2000–8000 kg | Affects handling and installation. |
| 直径公差 | ±0.05 mm | Critical for uniform bending.ISO 286 |
| 圆柱度公差 | 0.02 mm | Ensures even pressure distribution.ISO 1101 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最大 500 巴 |
| other spec: | 板厚范围: 5-100 毫米, 辊速: 0.5-5 米/分钟 |
| temperature: | 0°C 至 150°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
它是船体钢板弯曲机中的主要辊子,直接接触并使钢板变形,以形成造船所需的弯曲轮廓。
该辊通常采用锻造合金钢制造,材料牌号如42CrMo4(符合DIN EN 10083-3),提供高强度和耐磨性。
关键规格包括辊径(200-500毫米)、长度(2000-6000毫米)、弯曲力(500-3000千牛)、表面硬度(HRC 45-60)、表面粗糙度(Ra 0.8-1.6微米)以及公差(直径±0.05毫米,圆柱度0.02毫米)。务必与供应商确认。
辊的直径、表面硬度和对中决定了弯曲力和接触面积,直接影响板曲率的精度和质量。适当的维护对于避免表面缺陷至关重要。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。