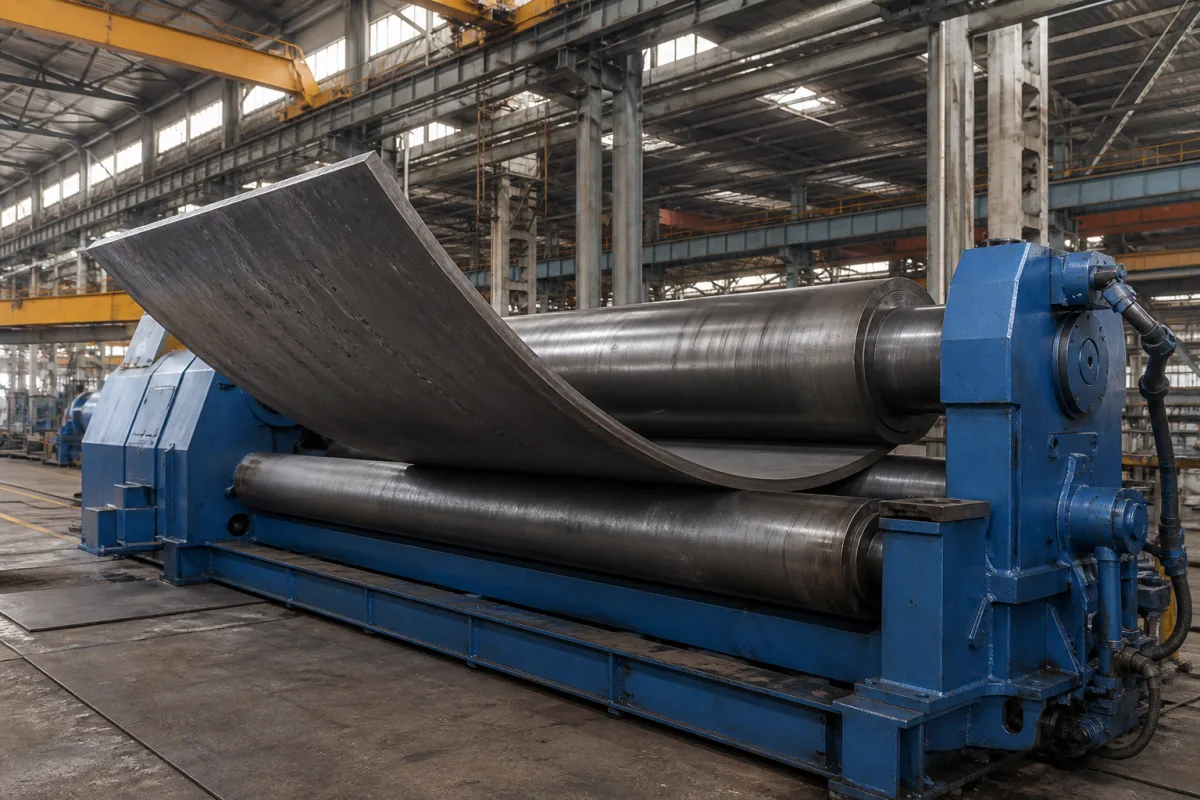
液压或电动马达驱动同步辊,对钢板施加受控压力,通过多次通过辊之间的塑性变形逐步弯曲。板材在辊之间送入,调整辊之间的间隙以实现所需曲率。重复该过程直至获得所需形状。辊通常以金字塔或夹紧配置排列,顶部辊施加向下力,底部辊提供支撑。弯曲力由液压系统产生,工作压力为20至31.5兆帕。控制系统(PLC+HMI)允许精确调整辊位置和速度,确保可重复性和准确性。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大板宽 | 2000–6000 毫米 | 可加工钢板的最大宽度 |
| 最小弯曲半径 | 300–1000 毫米 | 可实现的最小曲率半径 |
| 辊径 | 200–500 毫米 | 主弯曲辊直径 |
| 电机功率 | 15–90 千瓦 | 总驱动系统功率 |
| 机器重量 | 10–50 吨 | 安装规划用设备总质量 |
| 最大板厚 | 10–40 mm | Thicker plates require higher bending force and may reduce width capacity. |
| 弯曲速度 | 1–5 m/min | Affects productivity and surface quality. |
| 弯曲精度 | ±0.5–±2 mm | Critical for hull plate fit-up and welding. |
| 控制系统 | PLC + HMI | Automated control for repeatability and ease of operation. |
| 工作温度 | 0–45 °C | Outside this range, hydraulic oil viscosity and electronic components may be affected. |
| 电源 | 380 ±10% V AC | Three-phase; other voltages available on request. |
| 液压系统压力 | 20–31.5 MPa | Determines bending force; higher pressure for thicker plates. |
| 机器尺寸(长×宽×高) | 5000×2000×2500–12000×4000×5000 mm | Required for workshop layout and shipping. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 液压系统:10-25 MPa,滚轮接触压力:50-300 MPa(取决于板材) |
| flow rate: | 不适用 |
| temperature: | 环境温度至50°C(运行环境) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
根据目录数据,最大板厚为10至40毫米。但较厚的板材需要更高的弯曲力,并可能降低宽度能力。请务必与制造商确认您具体型号的确切能力。
是的,它采用冷成型工艺,通过受控压力使板材塑性变形,无需加热。这保持了材料的完整性,适用于高强度合金钢和淬硬工具钢。
该机器配备PLC+HMI控制系统,允许自动化和可重复的弯曲操作。这有助于精确调整辊位置和速度,以获得一致的结果。
标准电源为三相380 V AC ±10%。其他电压可根据要求提供。请与制造商核实电气规格,以确保与您的设施兼容。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。