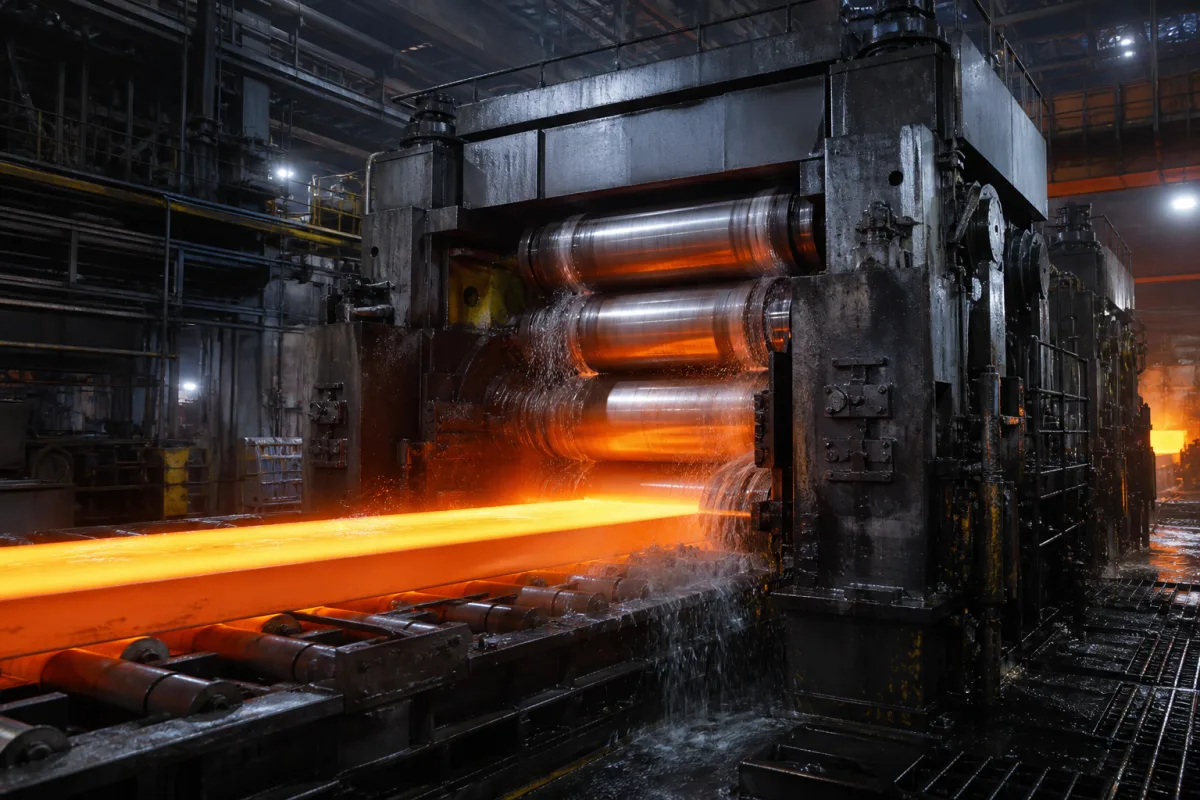
钢坯在高压下被送入反向旋转的工作辊之间,通过压缩力产生塑性变形,从而减少厚度或改变横截面。轧辊由主电机驱动,辊缝可调以控制最终尺寸。机架提供刚性以承受轧制力,轴承在重径向和轴向载荷下支撑轧辊。润滑确保可靠运行,整个系统设计用于处理热轧典型的高温和高速。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大轧制力 | 15000–30000 兆牛 | 轧辊之间的最大作用力 |
| 工作辊辊身长度 | 2000–5000 毫米 | 工作辊表面的长度 |
| 辊缝调整 | 0–50 毫米 | 最小至最大辊缝开口 |
| 轧制速度 | 0.5–20 米/秒 | 物料最大出口速度 |
| 轧辊直径 | 800–1600 mm | Influences roll strength and deflection. |
| 主电机功率 | 5000–15000 kW | Required to achieve the specified rolling torque. |
| 轧制温度 | 900–1200 °C | Typical for hot rolling of steel. |
| 材料牌号 | ZG270-500 | Cast steel for housing and rolls.GB/T 11352 |
| 机架刚度 | 5000–10000 kN/mm | Higher stiffness improves dimensional accuracy. |
| 轧辊轴承类型 | 四列圆锥滚子轴承 | Handles high radial and axial loads. |
| 润滑系统 | 稀油循环润滑 | Ensures reliable bearing operation. |
| 外形尺寸(长×宽×高) | 8000×4000×6000 mm | Required for plant layout and installation. |
| 重量 | 150–300 t | Affects foundation design and transport. |
| 供电电压 | AC 380/660 V | Standard industrial voltage in China.IEC 60038 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 轧制分离力高达5000 kN |
| other spec: | 轧制速度: 0.1-10 m/s, 材料厚度减薄率: 20-80%每道次, 最大带材宽度: 2000 mm |
| temperature: | 环境温度至1200°C(适用于热轧应用) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
最大轧制力列出的范围为15000–30000 MN,但这是参考范围。请与制造商确认您具体型号和应用的确切数值。
外壳为铸钢(牌号ZG270-500,依据GB/T 11352),轧辊为锻造合金钢,部件包括高强度螺栓、青铜轴承和淬硬齿轮。请与供应商核实材料牌号。
电气供应为AC 380/660 V,依据IEC 60038标准。请确保您的设施匹配此电压和频率,并与制造商确认您的具体配置。
辊缝调整范围为0–50 mm。调整机构是机架的一部分,但具体方法(如液压或机械)应与制造商确认。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。