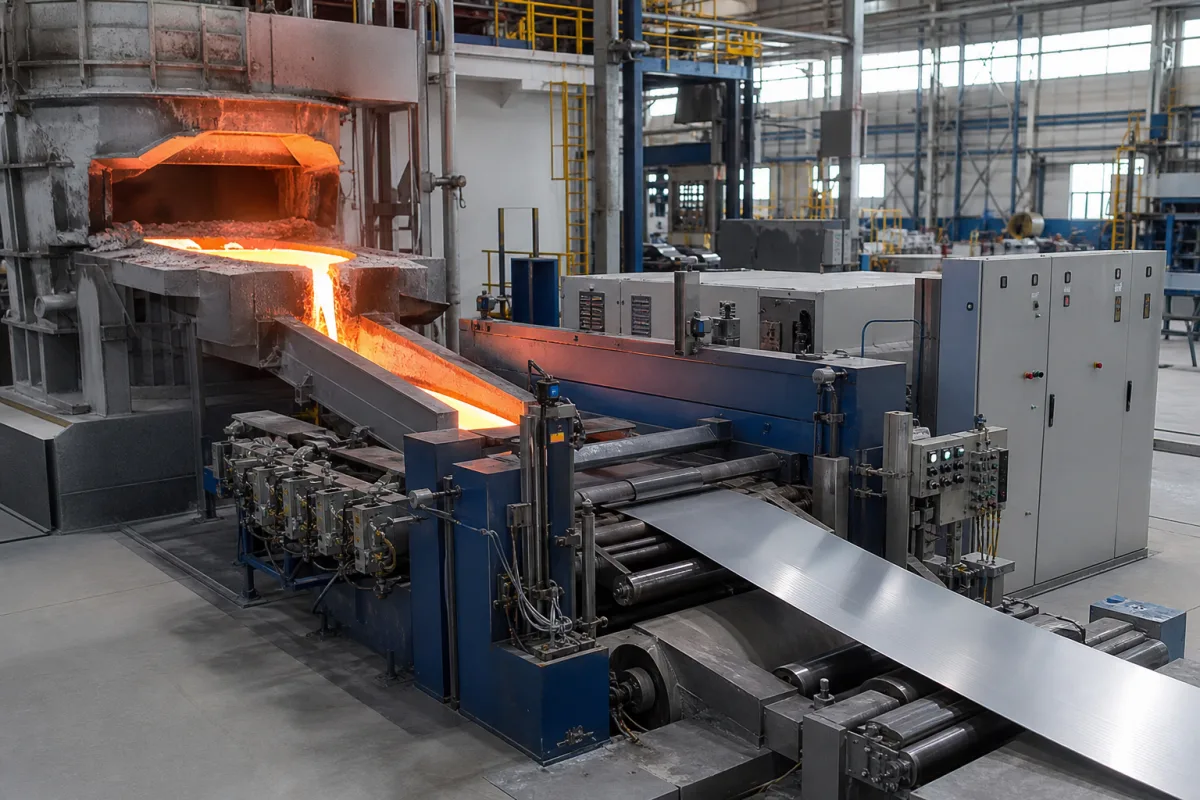
熔融有色金属合金从保温炉进入水冷结晶器,在其中凝固成连续铸坯。铸坯由同步夹送辊拉出,并通过二次冷却区完全凝固,然后切割成定尺或卷取。系统采用精确的热和机械控制,确保材料性能一致。操作人员必须监控铸造速度、冷却水流量和温度,以保持产品质量。维护信号包括铸坯表面质量偏差、结晶器磨损或冷却效率下降。系统设计用于连续运行,但需要定期检查耐火衬里、结晶器状况和冷却回路。故障边界包括冷却水断流、结晶器堵塞或夹送辊机械故障,这些情况需要立即停机以防止损坏。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 最大拉坯速度 | 5–15 米/分钟 | 铸坯可达到的最高线性拉出速度 |
| 熔融金属处理能力 | 2–10 吨/小时 | 系统每小时可处理合金的最大重量 |
| 股线直径范围 | 8–25 毫米 | 最小和最大可生产股线直径 |
| 冷却水流量 | 50–200 立方米/小时 | 一次和二次冷却系统所需流量 |
| 总装机功率 | 150–350 千瓦 | 所有电机、加热器和控制装置所需电功率的总和 |
| 系统占地面积长度 | 20–50 米 | 安装所需近似长度 |
| 铸造温度范围 | 650–950 °C | Depends on alloy type. |
| 铸造公差 | ±0.5 mm | Tighter tolerance on request.ISO 8062 |
| 控制系统电压 | 24 V DC | For PLC and sensors.IEC 61131-2 |
| 工作温度范围 | 10–45 °C | For control cabinet environment. |
| 铸锭材料等级 | EN AW-6060 | Aluminum alloy example; other alloys available.EN 573-3 |
| 系统重量 | 15–30 t | Foundation load must be considered. |
| 铸锭长度范围 | 3–6 m | Cut-to-length options available. |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
该产品在 CNFX 数据库中的搜索词、别名和技术称呼。
| pressure: | 0.1-2.0 bar (结晶器压力) |
| flow rate: | 5-50 kg/min (金属通量) |
| temperature: | 600-1200°C (取决于合金) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
该系统设计用于有色金属合金,如铝、铜、锌及铅基合金。示例合金牌号如EN AW-6060,但实际兼容性必须与制造商确认您的目标合金。
最大铸造速度为5–15米/分钟,取决于合金和铸坯尺寸。这是参考范围;具体配置的可实现速度必须与供应商核实。
系统占地长度约为20–50米,系统重量为15–30吨。必须考虑基础载荷。确切尺寸和重量取决于配置,必须与制造商确认。
铸造公差符合ISO 8062,控制系统电压符合IEC 61131-2。示例铸锭材料牌号符合EN 573-3。这些标准仅供参考;合规性必须与制造商核实具体型号。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。