行业验证制造数据 · 2026

铝型材数控加工中心

基于 CNFX 目录中多个工厂资料的聚合洞察,铝型材数控加工中心 在 金属制品制造 行业中通常会围绕 工作行程X轴 到 主轴功率 进行能力评估。

技术定义与核心装配

一个典型的 铝型材数控加工中心 通常集成 数控控制系统 与 主轴总成。CNFX 上列出的制造商通常强调 铝合金 结构,以支持稳定的生产应用。

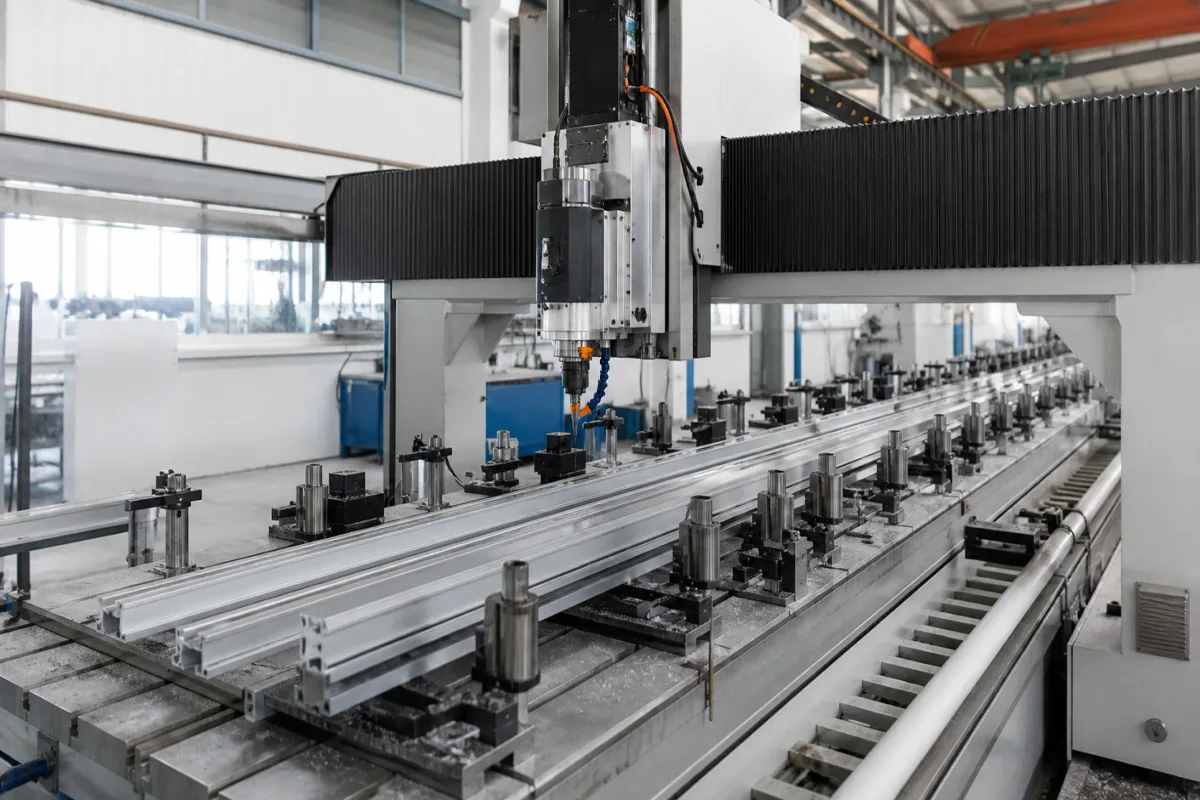
用于铝型材和挤压件精密铣削、钻孔、攻丝和轮廓加工的数控加工中心。

铝型材数控加工中心 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

铝型材数控加工中心是一种专用机床,专为铝型材和挤压件的精密加工而设计。它能够对铝结构件进行铣削、钻孔、攻丝和轮廓加工,满足各行各业定制铝框架、外壳和结构组件的生产需求。该机床针对铝的材料特性优化了刚性和主轴配置,确保高效的材料去除和高质量的表面光洁度。

该设备的典型规格包括:X轴工作行程3000–6000毫米,主轴功率5.5–15千瓦,最大型材宽度200–500毫米。定位精度为±0.05毫米(参照ISO 230-2),快速移动速度为20–60米/分钟。主轴转速范围为12000–24000转/分钟,轴数3–5轴,其中5轴配置适用于复杂型材。刀库容量为8–24把刀具,最大主轴锥度为BT40–BT50(参照ISO 7388)。控制系统可能包括西门子828D–840D。机床重量为5000–12000千克,电源为380伏交流电±10%(三相,50/60赫兹),符合IEC 60038。工作温度应保持在5–40°C之间,防护等级为IP54–IP65(参照IEC 60529)。

这些数值为参考范围,必须与法定制造商或供应商核实具体型号和应用。该机床适用于需要对铝型材进行精密加工的工业环境。买方应确认所选型号满足其特定的尺寸、功率和控制要求,并核实所有相关标准适用于预期用途。

工作原理

该机床利用计算机数控(CNC)引导刀具沿多个轴移动,根据编程规格从铝型材上去除材料。铝挤压件被牢固夹紧,高速主轴执行精确的铣削、钻孔、攻丝和轮廓加工。CNC系统解释CAD/CAM数据以控制刀具路径,确保可重复的精度。机床的刚性和主轴设计针对铝的可加工性进行了优化,允许在保持尺寸公差的同时实现高材料去除率。

技术参数

技术参数
参数典型区间选型说明与越界后果
工作行程X轴3000–6000 毫米最大水平加工范围
主轴功率5.5–15 千瓦主轴电机额定功率
最大型材宽度200–500 毫米铝型材截面最大尺寸
定位精度±0.05 毫米机器定位精度ISO 230-2
快速移动速度20–60 米/分钟轴最大移动速度
主轴转速12000–24000 rpmHigher for fine finish
轴数3–55-axis for complex profiles
刀库容量8–24 工具More tools reduce changeover
最大主轴锥度BT40–BT50BT50 for heavy cuttingISO 7388
控制系统Siemens 828D–840DHigher for complex machining
机床重量5000–12000 kgAffects stability and shipping
电源380 ±10% V AC3-phase, 50/60 HzIEC 60038
工作温度5–40 °COutside range affects accuracy
防护等级IP54–IP65Higher for dusty environmentsIEC 60529

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

主要材料

铝合金 铸铁

组件 / BOM

Components / BOM
  • 数控控制系统
    控制机床运动和操作
    材料: 电子元件
  • 主轴总成
    用于驱动切削刀具进行材料去除的旋转部件
    材料: 合金钢
  • 型材夹紧系统
    在加工过程中固定铝型材
    材料: 钢材
  • 直线导轨系统
    提供精确的轴运动
    材料: 钢材
  • 自动换刀装置
    自动更换切削刀具
    材料: 铝合金
  • 刚性机身结构
    床身和立柱,承受切削载荷并阻尼振动。
    材料: 铸铁

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

冷却液中铝粉污染浓度超过50 ppm 滚珠丝杠磨粒磨损导致X轴定位产生0.05 mm反向间隙 在冷却液回路中安装带磁性分离器的5 μm绝对过滤系统
伺服电机编码器信号丢失持续100 ms 轴在1.2 m/s快速移动时超程碰撞 实施带1 ms看门狗定时器故障安全机制的双冗余绝对编码器

工程推理

运行范围
范围
0.5-2.5 m/s 进给速度,8000-24000 rpm 主轴转速,0.01-0.5 mm 切削深度
失效边界
主轴振动在12000 rpm时超过2.5 mm/s RMS,切削力超过1500 N,或在40°C温差下热膨胀超过15 μm/m
再生切削力超过机床-刀具-工件系统阻尼引起的颤振不稳定性,或主轴轴承摩擦生热超过500W散热能力导致的热变形
制造语境
铝型材数控加工中心 在 金属制品制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

Aluminum Extrusion CNC Machine Profile Machining Center Aluminum Frame Processing Machine

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用匹配与尺寸矩阵

运行限制
pressure:不适用(机械加工过程)
other spec:最大型材尺寸:300x300mm,最大切削速度:20m/min,定位精度:±0.02mm
temperature:15-35°C(运行环境)
兼容性
6061-T6铝型材6063-T5铝挤压材7075航空航天铝合金
不适用:无防护涂层的高腐蚀环境(盐雾、化学暴露)
选型所需数据
  • 最大型材横截面尺寸(宽 x 高)
  • 所需加工操作(铣削、钻孔、攻丝组合)
  • 生产量和周期时间要求

可靠性与工程风险分析

失效模式与根因
主轴轴承退化
原因:润滑不足、高速运行导致的热膨胀,或铝屑污染导致摩擦和磨损增加。
滚珠丝杠反向间隙
原因:由于对中不当、轴向负载过大或缺乏润滑导致滚珠丝杠螺母或支撑轴承磨损,从而产生定位误差。
维护信号
  • 运行期间主轴发出异常研磨声或啸叫声
  • 导轨或冷却系统等关键区域可见铝屑积聚
工程建议
  • 实施基于振动分析和热监测的预测性维护计划,以检测主轴和滚珠丝杠磨损的早期迹象。
  • 确保适当的切屑排出并定期清洁加工区域,以防止切屑二次切削和运动部件污染。

合规与制造标准

参考标准
ISO 2768-1:1989(线性和角度尺寸的一般公差)ANSI B11.23:2011(加工中心安全要求)DIN 8606:2018(机床 - 加工中心测试条件)
制造精度
  • 位置公差:+/-0.05mm
  • 表面粗糙度:Ra 1.6μm
质量检验
  • 三坐标测量机(CMM)尺寸验证
  • 材料验证的硬度测试(例如布氏或洛氏)

生产 铝型材数控加工中心 的制造商

3 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。

DEMAC
· CN
还生产: Precision CNC Machining Center、Storage Racks、Storage Racking Structure 等 5 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“CNC Aluminum Profile Machining Center”
查看来源页 ↗ demacmachine.com · 核验于 2026-09-03
JINAN BLUETEK INTELLIGENT CO.,LTD.
Jinan · CN
还生产: Aluminum Profile Cutting Machine、Laser Welding Machine
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“4 Axis Aluminium Profile Machining Center”
查看来源页 ↗ bluetekchina.com · 核验于 2026-09-03
Onustec Group
· CN
还生产: CNC Machining Centers、Precision CNC Machining Center、Packaging Machinery 等 4 项
依据其官网产品页 · 档案由 CNFX 依公开来源整理
官网上的名称:“CNC PROFILE MACHINING CENTERS”
查看来源页 ↗ onustec.com · 核验于 2026-08-28

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

阳极氧化槽模块

用于铝型材电化学阳极氧化的模块化槽体单元,包含电解液和电极。

查看规格 ->
辅助气体系统

在激光切割操作中输送和控制辅助气体的子系统

查看规格 ->
自动型材送料器

集成制造系统中用于铝型材的自动送料机构

查看规格 ->
后挡料系统

一种定位系统,用于控制金属折弯机中折弯线到材料边缘的距离。

查看规格 ->

常见问题

该加工中心可以加工哪些材料?

该机床专为铝型材和挤压件设计。虽然源资料中列出了铝合金、钢和铸铁,但主要应用是铝。对于其他材料的适用性,请与制造商确认。

该机床的定位精度是多少?

定位精度为±0.05毫米,参照ISO 230-2。该值为典型规格,实际性能可能因型号和安装条件而异。请与供应商核实。

有哪些控制系统可选?

参数中列出的控制系统可能包括西门子828D–840D。但可能还有其他控制选项。请与制造商确认您具体型号的控制系统。

电源要求是什么?

该机床需要三相电源,380伏交流电±10%,50/60赫兹,符合IEC 60038。安装前请确保您的设施电源符合这些要求。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 金属制品制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 铝型材数控加工中心

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 铝型材数控加工中心?

对比具备该产品与工艺能力的制造商资料。

上一个产品
铝型材挤压生产线
下一个产品
铝型材数控铣床
获取报价咨询