行业验证制造数据 · 2026

集成热连轧精整系统

基于 CNFX 目录中多个工厂资料的聚合洞察,集成热连轧精整系统 在 钢铁生产 行业中通常会围绕 最大板坯宽度 到 最小带钢厚度 进行能力评估。

技术定义与核心装配

一个典型的 集成热连轧精整系统 通常集成 再热炉 与 粗轧机架。CNFX 上列出的制造商通常强调 高强度合金钢 结构,以支持稳定的生产应用。

将钢坯转化为成品热轧卷的协调生产线

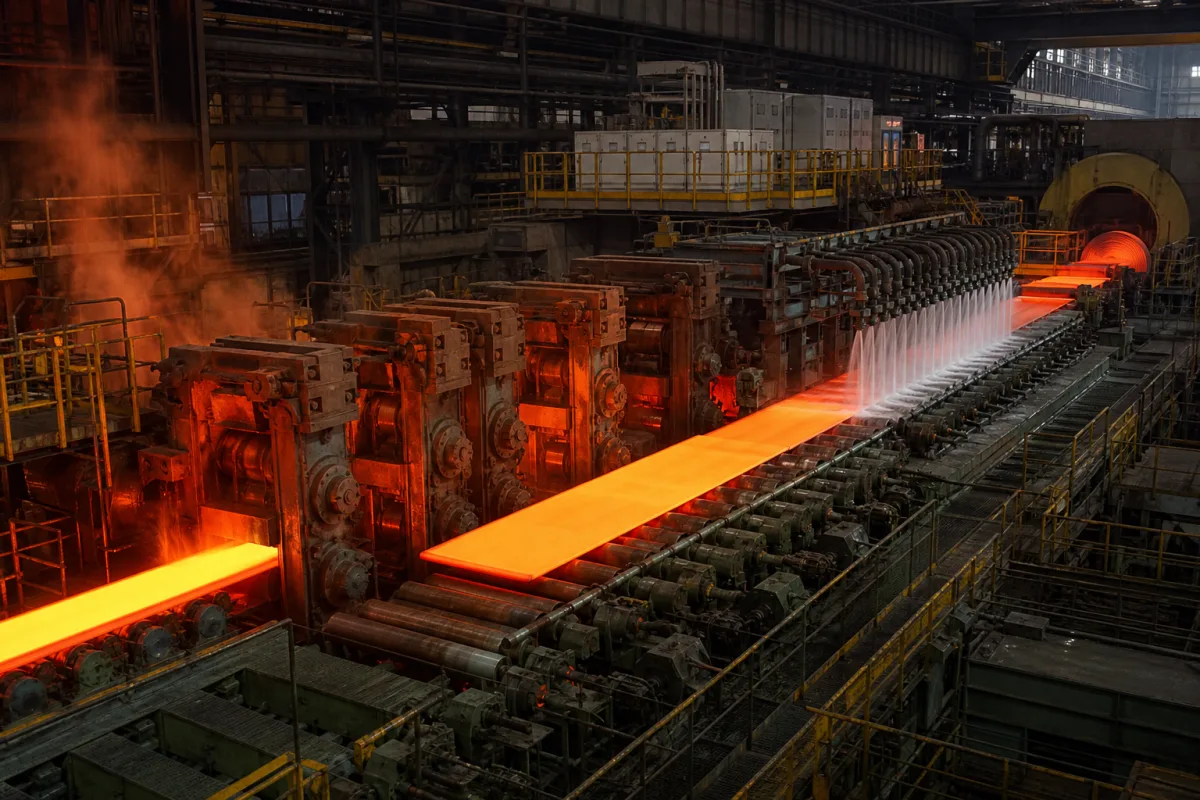
集成热连轧精整系统 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

产品规格

技术参数与制造背景: 集成热连轧精整系统

产品定义

该集成系统涵盖了连铸或板坯再加热后的完整下游工艺链。它通过多个轧机机架依次降低钢坯厚度,同时保持精确的温度控制,然后通过受控冷却和卷取操作处理所得带钢。该系统专为大批量生产具有一致力学性能和尺寸精度的热轧钢卷而设计。对于生产汽车、建筑和制造应用扁平材的钢厂而言,这是一项关键资本投资。该系统集成了机械、电气和控制子系统,以管理从板坯入口到卷取出口的整个轧制过程。关键部件包括板坯再加热炉、粗轧机、精轧机、层流冷却系统和地下卷取机。轧机机架配备液压辊缝控制和工作辊弯辊,以实现精确的厚度和轮廓控制。冷却系统使用多个集管实现受控冷却速率,影响冶金性能。卷取机确保卷取紧密、均匀。该系统设计为高可用性和可维护性,具有模块化组件和诊断工具。它通常配置为处理一定范围的板坯宽度和厚度,为各种下游应用生产卷材。系统的性能通过以下参数表征:最大板坯宽度、最小带钢厚度、最大卷取外径、年生产能力、主传动电机功率、冷却水流量、轧制速度、厚度和宽度公差、卷取温度控制精度、供电电压、控制系统防护等级、工作温度范围和总安装重量。这些参数作为参考范围提供,必须针对具体安装进行验证。该系统符合相关ISO和IEC标准,涉及尺寸公差和电气安全,但认证必须与制造商确认。本目录条目仅供参考,不构成认可或性能保证。

工作原理

加热后的钢坯通过一系列具有同步速度控制的轧机机架逐步减薄,然后在受控条件下冷却,最后卷取成规定尺寸的卷材。该过程始于板坯再加热至均匀温度,然后进行除鳞和粗轧以破碎铸态组织。中间坯随后进入精轧机,多个机架将厚度减薄至目标规格。在整个轧制过程中,通过机架间冷却和速度控制监测和调整温度。精轧后,带钢在输出辊道上通过层流冷却系统,施加水以实现所需的冷却曲线和冶金相变。最后,带钢在受控温度下卷取,以确保整个卷材的力学性能一致。整个过程由过程控制系统协调,该系统根据传感器反馈实时调整设定值。

主要材料

高强度合金钢, 耐火陶瓷, 铜合金
技术参数
参数典型区间选型说明与越界后果
最大板坯宽度900–1900 毫米进料钢坯的最大宽度
最小带钢厚度1.2–12.7 毫米成品热轧带钢可达到的最小厚度
最大线圈外径2000–2200 毫米成品线圈的最大外径
年生产能力2.5–4.5 吨/年设计年生产能力
主传动电机功率2×9–2×12 千瓦主轧机传动电机的总装机功率
冷却水流量8000–12000 立方米/小时最大冷却水循环能力
最大轧制速度20–25 m/sLimited by strip stability and cooling
带钢厚度公差±0.05 mmFor finished strip at 1.2–4.0 mmISO 9444
带钢宽度公差0–+20 mmFor hot-rolled stripISO 9444
卷取温度控制精度±20 °CCritical for mechanical properties
供电电压10–35 kVMedium voltage for main drivesIEC 60038
控制系统防护等级IP54–IP65For electrical enclosures in mill environmentIEC 60529
工作温度范围-40–85 °CFor sensors and control components
总安装重量12000–18000 tIncludes mechanical and electrical equipment

区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。

组件 / BOM
  • 再热炉
    将钢坯加热至最佳轧制温度
    材料: 耐火材料衬里钢结构
  • 粗轧机架
    用于加热板坯的初始厚度减薄
    材料: 高强度锻钢
  • 精轧机组
    精确减薄至最终尺寸
    材料: 合金钢带硬化轧辊
  • 层流冷却系统
    对带材进行受控冷却,以达到所需的冶金性能
    材料: 不锈钢集管和管道
  • 卷取机
    将成品带钢卷绕成紧密的钢卷
    材料: 重型合金钢
  • 自动化控制系统
    协调所有系统组件和工艺参数
    材料: 工业级电子元件和外壳(如ABS塑料)

应用与选型

应用匹配与尺寸矩阵

运行限制
pressure:最高 300 bar (液压系统)
flow rate:基于产线速度可变 (0.5-25 m/s 带钢速度)
temperature:900-1250°C (板坯加热至轧制)
兼容性
碳钢板坯低合金钢板坯高强度低合金 (HSLA) 钢板坯
不适用:有色金属 (铝、铜) 或需要不同温度曲线的特种合金
选型所需数据
  • 所需年生产能力 (吨/年)
  • 成品带钢最大宽度和厚度规格
  • 可用板坯尺寸和冶金要求
补充技术说明

工程推理

运行范围
范围
0.8-1.2 MPa 液压压力,1000-1250°C 板坯温度,0.5-25 m/s 轧制速度
失效边界
液压压力 <0.65 MPa 导致轧制力不足,板坯温度 <950°C 导致轧制断裂,轧制速度 >28 m/s 导致带钢失稳
屈服强度-温度关系 (阿伦尼乌斯方程),流体动力润滑失效 (雷诺数 >10^5),热应力超过屈服点 (σ_热 > σ_屈服)
制造语境
集成热连轧精整系统 在 钢铁生产 中会按材料、工艺窗口和检验要求共同评估。

风险、维护与标准

可靠性与工程风险分析

失效模式与根因
轧辊轴承疲劳失效
原因:高轧制力和热应力引起的循环载荷、润滑不足导致微点蚀和剥落,以及热膨胀或机械磨损引起的对中不良。
工作辊表面劣化
原因:快速加热和冷却循环引起的热疲劳、氧化皮和碎屑引起的磨粒磨损,以及与带钢反复接触引起的机械疲劳,导致表面裂纹、剥落或过度磨损。
维护信号
  • 轧机机架发出异常振动或敲击声,表明轴承磨损、对中不良或机械松动。
  • 成品带钢上出现可见的表面缺陷,如划痕、沟槽或厚度不均,表明精轧段存在辊面问题或对中不良。
工程建议
  • 实施基于振动分析和热成像的预测性维护计划,以监测轴承健康状况和辊面状况,从而在灾难性故障发生前进行早期检测和干预。
  • 优化润滑系统,使用高温润滑脂或润滑油,确保适当的过滤以去除污染物,并通过定期激光对中检查保持严格的对中公差,以减少磨损和热应力。

合规与制造标准

参考标准
ASTM A6/A6M-24 - 轧制结构钢棒材、板材、型材和板桩通用要求标准规范CE 标志 - 机械指令 2006/42/EC
制造精度
  • 厚度公差:最终带钢厚度 +/- 0.05mm
  • 平直度公差:每米长度 1.0mm
质量检验
  • 超声波检测 (UT) 用于检测轧制钢材内部缺陷
  • 使用轮廓仪进行表面粗糙度测量
失效分析

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

工作辊热凸度超过 150 μm 差异 → 带钢轮廓偏差 >40 μm 偏离目标值 → 具有 10 kN/m 分辨率和自适应凸度补偿算法的轧辊弯曲力控制系统
活套张力控制误差 > 设定值的 15% → 带钢厚度变化超过 ±50 μm → 采用液压伺服阀 (0.1 ms 响应) 和质量流量补偿的多回路张力控制

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
索取最新图纸、版本记录和规格书。
制造能力
核对设备、工艺边界和可追溯的生产证据。
可检验性
确认检验方法、计量设备和可追溯的检验报告。
供应商透明度
核验法人主体、地址、认证范围和直接联系人。

这些项目是采购核对事项,不代表真实客户评分、具体国家买家反馈或实时询盘。

生产 集成热连轧精整系统 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

结合厂家产品范围与来源资料比较需求,联系时说明规格、数量和交期。

采购询盘

请求制造能力信息关于 集成热连轧精整系统

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。

这条消息去哪
直达 CNFX 编辑台;若该产品已关联到已认领档案的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
询盘需要哪些信息
请说明产品规格、数量、目的地和目标交期,便于明确采购需求。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]。

常见问题

最大板坯宽度的典型范围是多少?

根据目录数据,最大板坯宽度范围为900至1900毫米。这是一个参考范围;实际能力取决于具体系统配置,必须与制造商确认。

带钢厚度和宽度公差引用了哪些标准?

目录列出了ISO 9444,用于带钢厚度公差(1.2–4.0毫米带钢为±0.05毫米)和宽度公差(热轧带钢为0至+20毫米)。这些标准作为采购参考;合规性必须与供应商确认。

设计年生产能力是多少?

年生产能力列为250万至450万吨/年(单位:吨/年,数值:2.5–4.5)。这是一个参考范围,实际产能取决于产品组合和操作实践。

系统的总安装重量是多少?

总安装重量(包括机械和电气设备)列为12,000至18,000公吨。这是一个参考范围;确切重量因系统配置而异,必须与制造商确认。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.11 · 钢铁生产

关联设备

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。

需要制造 集成热连轧精整系统?

对比具备该产品与工艺能力的制造商资料。

上一个产品
铁水脱硫与渣处理一体化系统
下一个产品
高炉-转炉联合炼钢系统
获取报价咨询