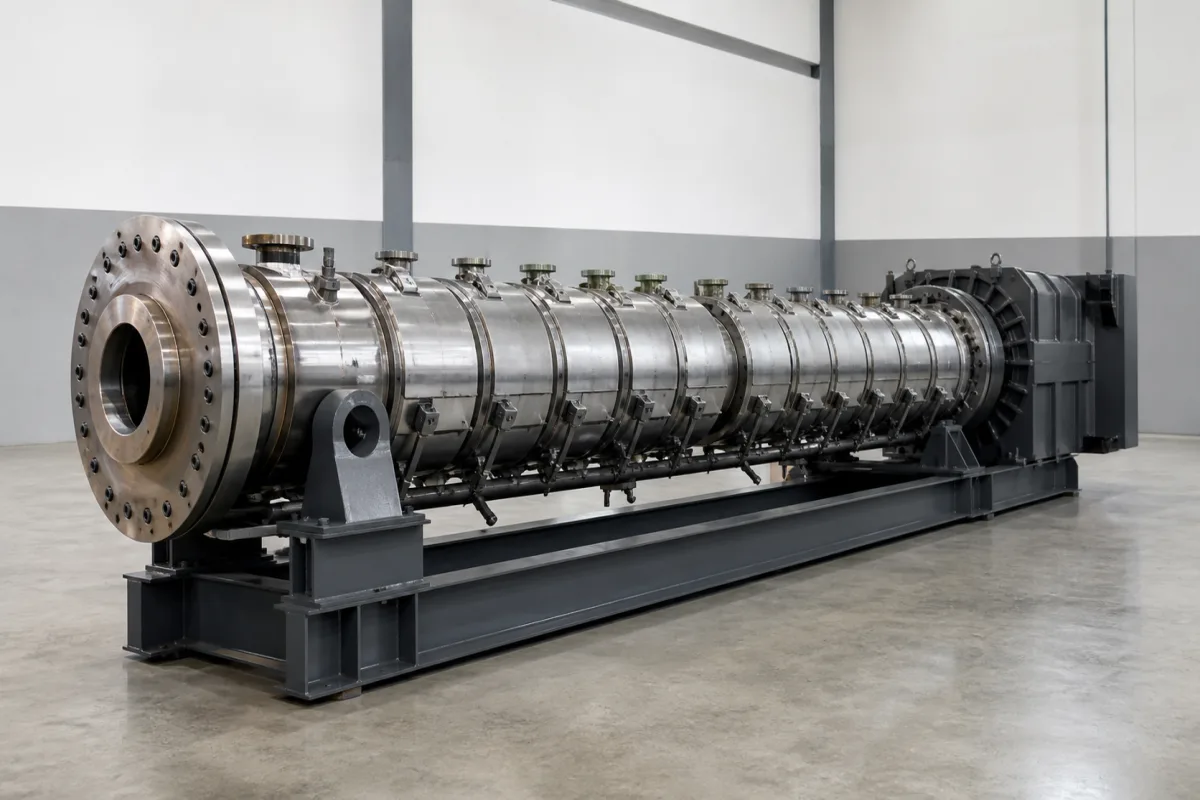
机筒组件与旋转螺杆协同工作,为食品物料形成连续流动通道。螺杆在机筒内旋转时,对物料进行输送、压缩、加热(通过机械能和/或外部加热)、混合和加压。机筒内表面提供必要的摩擦和约束,以促进这一过程,同时机筒壁中的加热/冷却元件在不同加工区保持精确的温度控制。机筒的几何形状和表面光洁度影响物料流动和耐磨性。螺杆与机筒之间的间隙至关重要;均匀的直线度确保间隙一致。机筒必须承受工作压力和温度而不变形。随着时间的推移,磨损会增加间隙,降低效率和产品质量。监测表面硬度和渗氮深度等参数有助于预测使用寿命。定期检查磨损、划伤或腐蚀是必要的。如果机筒磨损超过公差,可能需要进行修复或更换。机筒组件设计用于与机器的进料系统、螺杆和模具集成,必须正确对齐和螺栓连接以保持性能。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 内径 | 30–200 mm | Determines throughput and screw size |
| 长度 | 500–3000 mm | L/D ratio affects mixing and residence time |
| 长径比 | 20–40 | Higher ratio for better mixing |
| 壁厚 | 15–60 mm | Affects pressure rating and thermal stability |
| 材料牌号 | 38CrMoAlA | Nitriding steel for wear resistanceGB/T 3077 |
| 表面硬度 | HV 900–1100 | After nitriding, critical for wear life |
| 渗氮深度 | 0.4–0.8 mm | Deeper layer for longer service life |
| 表面粗糙度 | Ra 0.4–0.8 μm | Smooth bore reduces material adhesion |
| 直线度 | 0.05–0.1 mm/m | Ensures uniform screw clearance |
| 工作温度 | 200–400 °C | Typical for polymer extrusion |
| 加热功率 | 5–50 kW | Depends on barrel size and material |
| 重量 | 100–2000 kg | Affects handling and installation |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 最高工作压力可达 10,000 psi (689 bar) |
| flow rate: | 0.1-500 千克/小时(取决于筒体直径和螺杆设计) |
| temperature: | 50-400°C(典型挤出范围) |
| slurry concentration: | 磨蚀性浆料中固体含量最高可达 70%(重量比) |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
常用材料包括合金钢、渗氮钢和双金属衬里。材料牌号如GB/T 3077中的38CrMoAlA,用于耐磨性。渗氮后的表面硬度通常为HV 900–1100,渗氮深度为0.4–0.8毫米。这些数值为参考范围;请与制造商确认具体型号。
机筒的内径和长度决定产量和螺杆尺寸。长径比影响混合和停留时间。壁厚影响压力等级和热稳定性。表面粗糙度和直线度影响物料流动和螺杆间隙。工作温度和工作压力范围对过程控制至关重要。所有这些参数必须与应用相匹配。
磨损迹象包括产量下降、产品质量不稳定、能耗增加或机筒内孔可见划伤。监测表面硬度和渗氮深度有助于预测磨损寿命。建议定期检查磨损、腐蚀或变形。如果机筒磨损超过公差,可能需要进行修复或更换。
务必与法定制造商或供应商核实具体型号的值,如内径、长度、长径比、壁厚、材料牌号、表面硬度、渗氮深度、表面粗糙度、直线度、工作温度、工作压力、加热功率和重量。GB/T 3077和 等标准是材料和压力测试的参考,并非合规认证。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。