行业验证制造数据 · 2026

夹紧单元

基于 CNFX 目录中多个工厂资料的聚合洞察,夹紧单元 在 机械和设备制造 行业中通常会围绕 标准工业配置 到 重载生产要求 进行能力评估。

技术定义与核心装配

一个典型的 夹紧单元 通常集成 定模板 与 动模板。CNFX 上列出的制造商通常强调 合金钢 结构,以支持稳定的生产应用。

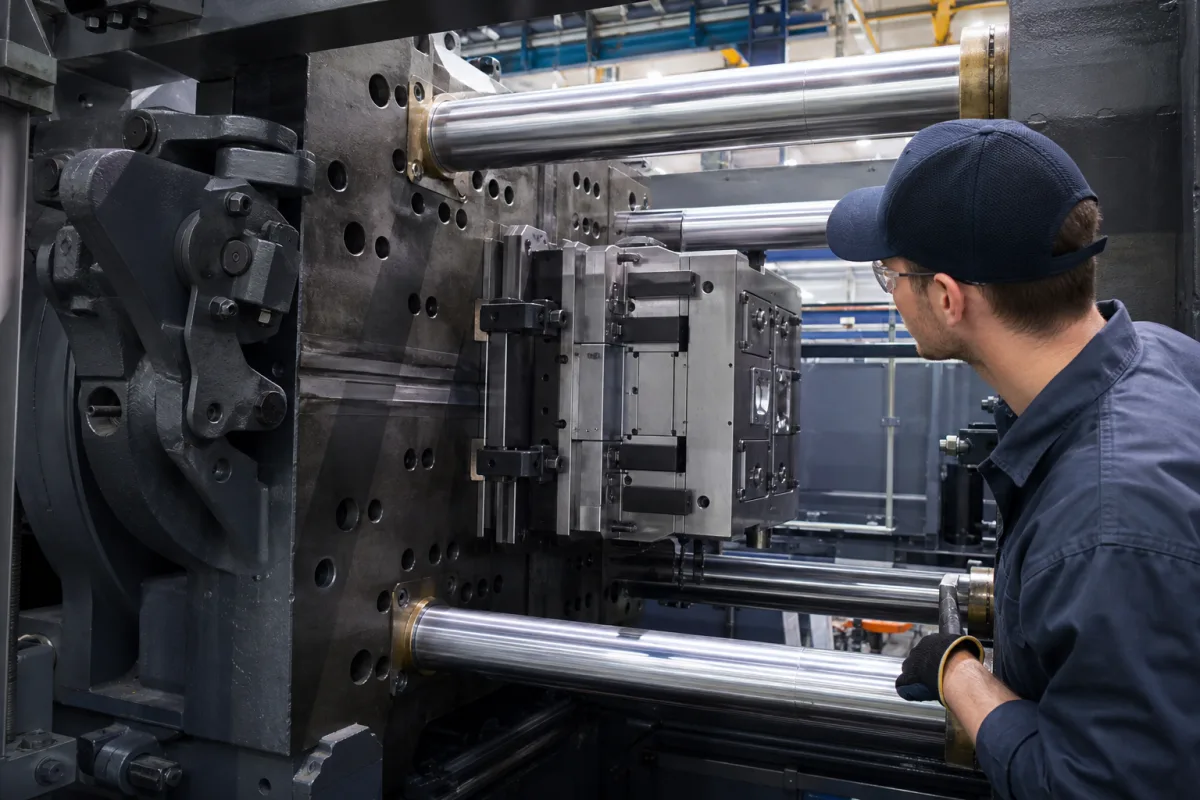
硅胶成型机中的机械组件,在注射和固化阶段安全闭合并将模具两半在高压力下保持在一起。

夹紧单元 的工业制造场景图
产品参考图片;具体外观与规格请向制造商确认。

技术定义

夹紧单元是硅胶成型机的关键子系统,负责安全闭合两个模具半模,并在整个注射和固化循环中保持高夹紧力,以防止飞边并确保成型零件的尺寸精度。它通常由固定模板、移动模板、拉杆和夹紧机构(液压或肘杆式)组成。该单元通过将移动模板向固定模板移动来闭合模具。然后,夹紧机构(液压缸或机械肘杆)施加并保持高力(夹紧吨位),以保持模具在液体硅胶的注射压力下安全闭合。固化后,机构释放力并缩回移动模板以打开模具,便于零件脱模。夹紧力是关键规格,通常以千牛(kN)为单位,必须与模具的投影面积和注射压力相匹配,以防止模具打开。选择时,请验证您的特定模具和机器配置所需的夹紧力。该单元与注射单元、模具和机器控制系统接口。维护信号包括异常噪音、液压泄漏或夹紧力不一致。故障边界包括无法保持夹紧力、模板不对中或拉杆断裂。请始终与法定制造商或供应商确认型号特定值和标准。

工作原理

该单元通过将移动模板向固定模板移动来闭合模具。然后,夹紧机构(液压缸或机械肘杆)施加并保持高力(夹紧吨位),以保持模具在液体硅胶的注射压力下安全闭合。固化后,机构释放力并缩回移动模板以打开模具,便于零件脱模。

主要材料

合金钢

组件 / BOM

Components / BOM
  • 定模板
    固定模板,用于安装模具的一半部分
    材料: 合金钢
  • 动模板
    用于开合模具的移动模板;承载另一半模具
    材料: 合金钢
  • 拉杆
    连接模板并吸收锁模力的导向杆
    材料: 高强度合金钢
  • 夹紧油缸(或肘节机构)
    产生夹紧力的机构(液压或机械)
    材料: 合金钢

FMEA · 风险与缓解

诱因 → 失效模式 → 工程缓解

液压油污染超过ISO 4406 18/16/13清洁度等级 伺服阀阀芯卡滞导致锁模压力分布不均 安装带压差监测的双3微米绝对过滤器
拉杆预紧力损失超过初始200 kN张力的15% 注射峰值压力期间因锁模力不足导致模具飞边形成 实施精度为2%的超声波螺栓张力监测及自动再张紧系统

工程推理

运行范围
范围
150-350 bar锁模力,0.1-0.3 mm平行度公差,20-80°C工作温度
失效边界
锁模力降至120 bar以下,平行度偏差超过0.5 mm,温度超过100°C
拉杆因循环载荷超过屈服强度(4140钢典型为450 MPa)而发生塑性变形,部件间热膨胀失配超过0.15%应变
制造语境
夹紧单元 在 机械和设备制造 中会按材料、工艺窗口和检验要求共同评估。

别名与俗称

合模單元

行业别名与关键词

该产品在 CNFX 数据库中的搜索词、别名和技术称呼。

应用产品 / 所属系统

该产品或部件会出现在以下工业系统、设备或上级产品中。

应用匹配与尺寸矩阵

运行限制
pressure:最高5000 kN锁模力(典型范围1000-5000 kN)
other spec:模具尺寸:400x400 mm 至 1500x1500 mm,开模行程:300-1000 mm,循环时间:30-120秒
temperature:环境温度至200°C(模具表面温度)
兼容性
液态硅橡胶高温热塑性塑料热固性弹性体
不适用:无保护涂层的腐蚀性化学环境
选型所需数据
  • 模具尺寸和重量
  • 所需锁模力(基于投影面积和注射压力)
  • 生产循环时间要求

可靠性与工程风险分析

失效模式与根因
液压缸密封件退化
原因:液压油污染导致磨粒磨损,过热导致热降解,或与流体添加剂化学不相容
拉杆疲劳失效
原因:循环载荷超过材料疲劳极限,装配时预紧力不当,或由于制造质量差导致螺纹根部应力集中
维护信号
  • 操作期间可听到液压嘶嘶声或敲击声,表明内部泄漏或气蚀
  • 缸体密封件周围可见液压油泄漏或运动部件过度游隙/不对中
工程建议
  • 实施基于状态的监测,对拉杆进行振动分析并跟踪液压压力趋势以检测早期退化
  • 建立严格的液压油污染控制规程,包括定期颗粒计数和水分分析,并按计划更换液压油

合规与制造标准

参考标准
ISO 12164-1:2001 (自动换刀装置用刀柄 - 第1部分:刀柄和拉钉)ANSI B5.50-1994 (锥面和端面接触刀柄及拉钉规范)DIN 69893-1:2002 (自动换刀装置用刀柄 - 第1部分:刀柄和拉钉)
制造精度
  • 孔径: +/-0.01mm
  • 合模面平行度: 0.02mm
质量检验
  • 使用三坐标测量机进行尺寸验证
  • 对工具钢部件进行硬度测试(洛氏C标度)

生产 夹紧单元 的制造商

具备该产品生产能力的中国制造商与相关工厂资料。

制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。

分享这一页

采购评估维度

不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。

技术文档
4/5
制造能力
4/5
可检验性
5/5
供应商透明度
3/5

这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。

供应链相关产品与组件

执行器控制器

一种电子设备,用于管理和控制自动化系统中执行器的运行。

查看规格 ->
农业机械

用于农业作业以提高效率和生产力的机器和设备。

查看规格 ->
全地形起重机

一种移动式起重机,设计用于在铺装道路和崎岖的越野地形上作业,具有卓越的机动性和起重能力。

查看规格 ->
铰接式自卸卡车

一种重型非公路车辆,在驾驶室和自卸车身之间设有枢轴接头,以增强在崎岖地形上的机动性。

查看规格 ->

常见问题

夹紧单元在硅胶成型机中的主要功能是什么?

夹紧单元在注射和固化阶段安全闭合并将模具两半在高压力下保持在一起,防止飞边并确保成型零件的尺寸精度。

夹紧单元通常由哪些部件组成?

它通常由固定模板、移动模板、拉杆和夹紧机构组成,夹紧机构可以是液压式或肘杆式。

如何确定所需的夹紧力?

所需的夹紧力取决于模具的投影面积和注射压力。它必须足以保持模具在注射压力下闭合。请与制造商核实您的应用的具体值。

哪些维护信号表明夹紧单元存在问题?

异常噪音、液压泄漏或夹紧力不一致是常见信号。建议定期检查和维护,以确保可靠运行。

我可以直接联系工厂吗?

CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。

CNFX Industrial Index v2.6.09 · 机械和设备制造

数据基础

CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。

初步技术归类
本页用于结构化准备研究、RFQ 和供应商评估,不替代买方自己的供应商资质审查、标准核验和技术批准。
采购询盘

请求制造能力信息关于 夹紧单元

说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。
这条消息去哪
直达 CNFX 编辑台;若该产品已关联到通过认证的工厂,也会同时通知它。不会群发给一堆供应商。
你的信息不外流
我们不出售、不出租询盘数据,也不会把你加进营销邮件列表。只用于回复这一条询盘。
不抽佣、不做中间商
CNFX 是目录方。我们不从任何订单里抽成,也不会代供应商谈判。
我们不承诺什么
收录不等于背书。下单前请自行考察供应商、核实每一项数值。

你的商务信息仅用于处理本次请求。

谢谢,信息已发送。
提交失败,请稍后重试;如果反复失败,请直接发邮件到 [email protected]

需要制造 夹紧单元?

对比具备该产品与工艺能力的制造商资料。

上一个产品
夹紧单元
下一个产品
夹紧机构
获取报价咨询