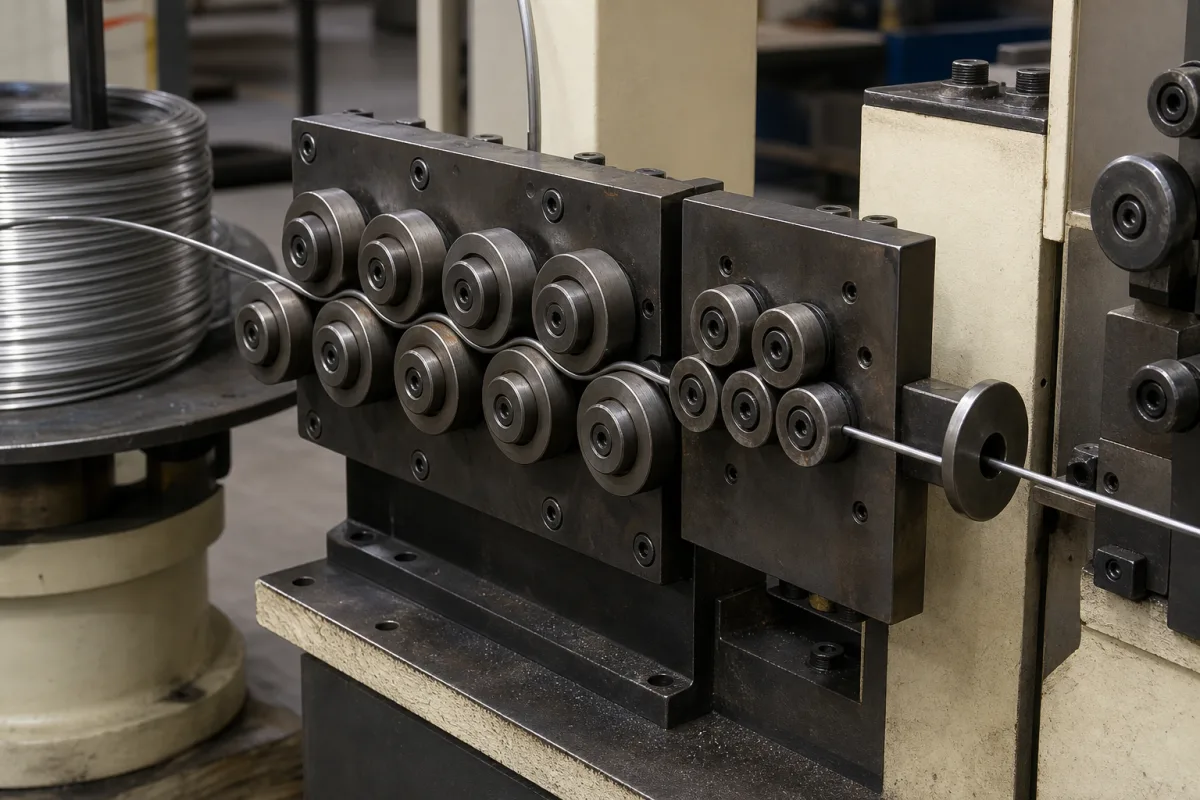
金属丝通过一系列固定或可调的辊子,这些辊子以相反方向排列。当金属丝被拉过这些辊子时,施加横向力以抵消弯曲和曲线,沿其纵向轴逐渐矫直金属丝。辊子通常由淬硬钢制成,以抵抗磨损。辊子的数量和间距决定了矫直程度,对于较小直径,更多辊子可提供更好的矫直效果。矫直机必须与金属丝路径正确对准,以避免引入新的弯曲。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| 线径范围 | 0.5–6 mm | Range of wire diameters the straightener can handle |
| 辊数 | 5–9 pcs | More rolls provide better straightening for smaller diameters |
| 矫直精度 | 0.5–1.0 mm/m | Residual curvature per meter after straightening |
| 送料速度 | 5–30 m/min | Maximum wire feed speed through the straightener |
| 工作压力 | 1.0–1.6 MPa | |
| 辊硬度 | 58–62 HRC | Hardness of the straightening rollers for wear resistance |
| 辊材质 | GCr15 | Bearing steel for high hardness and durabilityGB/T 18254 |
| 机架材质 | Q235 | Carbon steel frame for structural integrityGB/T 700 |
| 重量 | 50–200 kg | Depends on size and number of rolls |
| 外形尺寸(长×宽×高) | 500×300×400–1200×600×800 mm | Overall footprint varies with capacity |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用 (仅机械操作) |
| flow rate: | 最高 100 米/分钟 |
| temperature: | -20°C 至 80°C |
1 家企业把这个产品列在自己的产品线里。卡片上的公司数据摘自各家官网,每张卡都注明这条关系的依据来自哪里。
制造商列表用于前期研究和供应商能力理解,不代表认证、排名或交易担保。
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
金属丝直径范围通常为0.5至6毫米,但具体型号可能有所不同。请务必查阅制造商规格以获取确切范围。
更多辊子通常提供更好的矫直效果,尤其是对于较小直径的金属丝。辊子数量可能为5至9个,具体取决于型号和应用。
定期检查辊子的磨损情况,并确保其调整适当。按照制造商建议润滑运动部件。检查对准情况,以防止金属丝损坏。
材料和部件可能适用标准,如工作压力,辊子材料符合GB/T 18254,框架材料符合GB/T 700。请与供应商核实合规性。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。