沈阳希斯 / SHSCNC
辽宁 · 沈阳
已认领沈阳希斯精密制造有限公司(SHSCNC,辽宁沈阳、鞍山)官网列有 CAK40/65、CAK50/100、CAK63/285、CAK80/150 四款平床身数控车床,床身上回转直径 Ø400–Ø800 mm,最长切削长度 2850 mm,各型号页给出参考配置表。
查看产品资料依据
- 官网产品分类
- 沈阳希斯 · CAK系列平床身数控车床
- 产品来源
- shscnc.com ↗
- 资料核查日期
- 2026-10-17
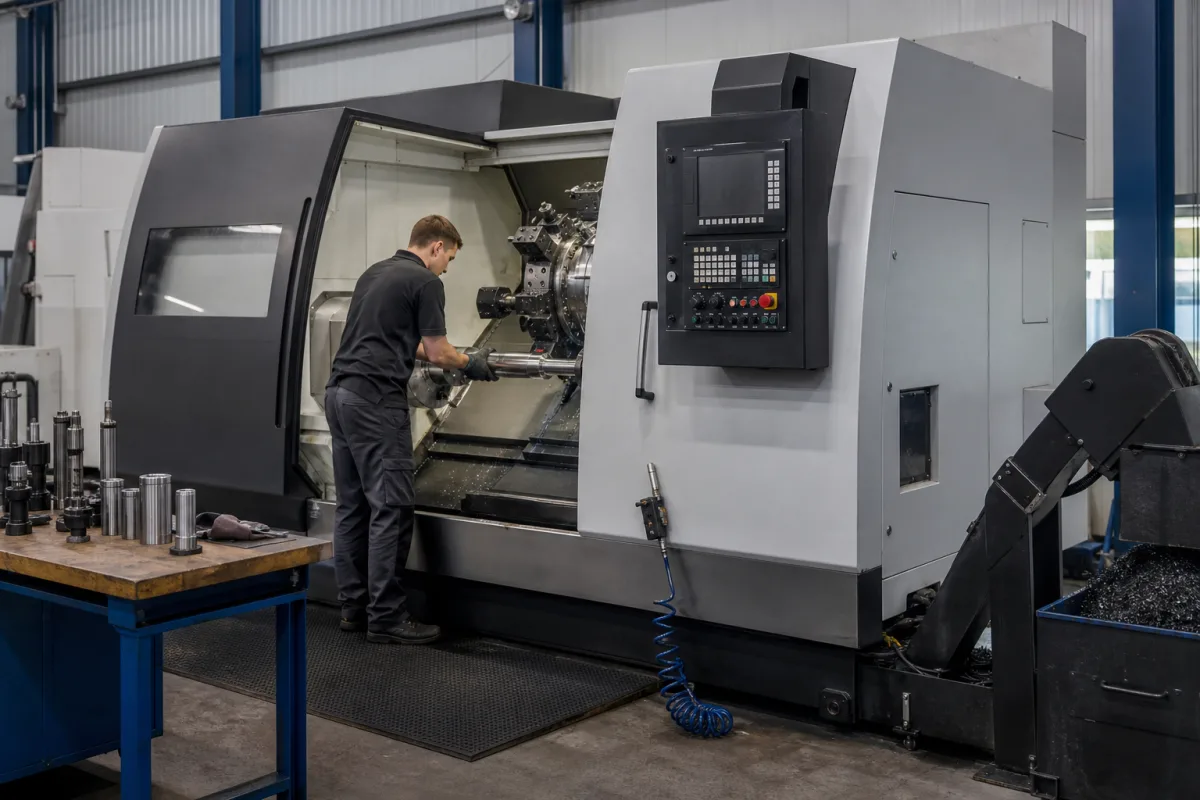
床身和拖板决定回转直径,主轴箱和尾座决定能夹多长的件,刀塔和数控系统决定一次装夹能做几道工序。材质栏写的是公开资料里能查到的内容。
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|---|---|
| 床身 | 承托主轴箱、拖板和尾座,床身上回转直径由它的中心高决定。SHS CAK 系列为平床身[1],Borui BR-500 为整体 45° 斜床身[9],Oturn ESY750M 为 30° 倾斜的整体箱形床身[10],UNO RH-25H 系列为硬轨箱体结构[7]。 | 铸铁;Oturn ESY750M 床身用 HT300 灰铸铁[10]。 |
| 主轴箱 | 装主轴和变速传动,主轴前端连接卡盘,主轴通孔决定能穿过的棒料直径。SHS CAK50/100 主轴通孔 82 mm、端部 A2-8[3],CAK63/285 通孔 104 mm[4]。 | 铸铁箱体;主轴轴承的品牌和精度等级随配置单给出。 |
| 尾座 | 用顶尖支承长轴的另一端,细长件还要配中心架或跟刀架[1]。SHS CAK63/285 尾座套筒直径 100 mm、行程 250 mm[4];Borui BR-500 套筒 φ75 mm、行程 100 mm,莫氏 4 号锥孔[9]。 | 铸铁座体,钢制套筒。 |
| 拖板(大拖板与中滑板) | 带着刀塔做 Z 向和 X 向进给。拖板压在工件下方,所以拖板上回转直径明显小于床身上回转直径,例如 SHS CAK40/65 为 Ø180 mm 对 Ø400 mm[2]。 | 铸件;导轨分直线滚动导轨(Borui BR-500 用 HIWIN/PMI 导轨[9])和硬轨(UNO RH-25H 系列[7])。 |
| 刀塔 | 装多把车刀,按指令转位换刀。Hurco TM6i 为 12 工位槽式刀盘,相邻换刀 1.3 s、最远换刀 2.6 s[6];Borui BR-500 标配 8 工位伺服刀塔,可选带 Y 轴的动力刀塔[9]。 | 钢制刀盘与刀座;刀杆方截面和镗刀杆直径按机型给出,BR-500 为 25×25 mm、Φ32 mm[9]。 |
| 数控系统与操作面板 | 输入和运行加工指令、设置刀补、显示报警。Borui BR-500 标配广州数控系统,可换西门子、FANUC、三菱等[9];Hurco TM6i 用自家 MAX5 控制器[6]。 | 钣金操作箱,内装数控单元、显示器和按键面板。 |
| 冷却液系统 | 向切削区喷注切削液,降温并冲走切屑;Borui BR-500 把冷却系统列入标准配置[9]。 | 冷却液箱、泵和管路,箱体容量和泵流量随配置单给出。 |
| 排屑器 | 把加工区落下的切屑连续送出机外,长卷屑多用链板式;Borui BR-500 标配链板式排屑器[9]。 | 钢制链板和槽体。 |
同叫“数控车床”,SHS 平床身 CAK40/65 自重 1860 kg,CAK63/285 有 5800 kg[2][4]。下表每项都挂到具体型号上,选型时拿自己零件的尺寸和工序一项项比。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|---|---|
| 床身上最大回转直径 | SHS CAK40/65 为 Ø400 mm,拖板上 Ø180 mm,最大车削直径 Ø360 mm[2];CAK80/150 为 Ø800 mm,拖板上 Ø480 mm[5];Hurco TM6i 为 405 mm,最大车削直径 316 mm[6]。 | 盘类件看最大车削直径,轴类件看拖板上回转直径;Borui BR-500 把两者分开标为盘类 Φ320 mm、轴类 Φ260 mm[9]。 |
| 顶尖距与最大切削长度 | SHS CAK50/100 最大工件长度 1000 mm,最大切削长度 850 mm[3];CAK80/150 顶尖距 1500 mm,Z 轴行程 1620 mm[5];Hurco TM6i 顶尖距 402.5 mm,最大车削长度 340 mm[6]。 | 按零件要车到的长度,再加上卡爪、尾座、刀具和两端让刀距离来选[1]。 |
| 主轴转速范围 | SHS CAK40/65 为 100–3000 r/min[2];CAK63/285 为 40–800 r/min[4];Borui BR-500 最高 3500 r/min[9];Hurco TM6i 最高 6000 r/min[6]。 | 上限按最小直径所需线速度定,下限按最大直径和螺纹车削定;实际可用上限还受卡盘额定转速限制[11]。 |
| 主电机功率 | SHS CAK40/65 为 5.5/7.5 kW[2],CAK63/285 为 11 kW[4],CAK80/150 为 15/11 kW[5];Hurco TM6i 为 11.5 kW,最大扭矩 100.7 N·m(1090 r/min)[6]。 | 粗车大直径时看低速扭矩曲线;按 Hurco 数据推算,100.7 N·m × 2π × 1090 ÷ 60 ≈ 11.5 kW,满功率从约 1090 r/min 开始[6]。 |
| 刀位数 | Hurco TM6i 为 12 工位槽式刀盘[6];Borui BR-500 为 8 工位伺服刀塔[9];UNO 车削中心刀号范围 1–12[8]。 | 按一次装夹要用到的刀具数加备用刀位选;要钻孔、铣扁的零件再考虑动力刀位。 |
| 定位精度(X/Z) | Borui BR-500 标为 X/Z 0.01/0.01 mm[9]。检测方法可按 GB/T 17421.2(对应 ISO 230-2)[13]。 | 同一个数值,按不同标准、行程和温度测出来含义不同,订货时连检测标准一起写。 |
| 数控系统 | Borui BR-500 标配广州数控,可选西门子、FANUC、三菱[9];UNO 车削中心随机附 FANUC 0i-F Plus 车床系统操作手册[8];Hurco TM6i 为 MAX5[6]。 | 按车间现有的编程习惯、维修力量和备件渠道选;螺纹循环、刀具寿命管理等功能按选项清单逐项列出。 |
| 快速移动速度(X/Z) | SHS CAK40/65 为 6/12 m/min[2],CAK63/285 为 4/8 m/min[4];Borui BR-500 为 20/20 m/min[9];Hurco TM6i 为 30/30 m/min[6]。 | 大批量短节拍零件看快移和换刀时间;单件长轴类零件影响较小。 |
| 重复定位精度(X/Z) | Borui BR-500 标为 X/Z 0.006/0.006 mm[9],检测方法同定位精度[13]。 | 和定位精度一起写进技术协议,注明测量行程和方向。 |
| 主轴端部型式 | Hurco TM6i 为 A2-5[6];SHS CAK40/65 和 Borui BR-500 为 A2-6[2][9];SHS CAK50/100、UNO RH-25H-750 为 A2-8[3][8];UNO RH-25HA-750 为 A2-11[7];SHS CAK80/150 标为 C-11[5]。 | 卡盘或过渡盘按这个型号配;已有卡盘要沿用时先对端部型号。 |
| 电源 | 按工厂电网电压、频率和全机总容量提出。Hurco 说明机床性能取决于安装现场的供电、供气和环境空气条件[6]。 | 冷却泵、排屑器、液压站和空调柜的负荷一并计入配电容量。 |
| 使用环境温度 | 按车间实际温度范围和精度检验时的温度提出[6]。 | 精度验收在约定的环境温度下进行,车间有季节温差时把检验季节写清楚。 |
| 机床重量 | SHS CAK40/65 为 1860 kg[2],CAK63/285 为 5800 kg[4],CAK80/150 为 5700 kg[5];Borui BR-500 为 3000 kg[9];Hurco TM6i 为 3180 kg[6]。 | 按此核算地面承载、地基和吊装方式[1]。 |
| 外形尺寸(长×宽×高) | SHS CAK40/65 为 2350×1500×1580 mm[2],CAK63/285 为 5300×1850×1820 mm[4];Borui BR-500 为 2800×1800×1600 mm[9];Hurco TM6i 最大占地 3761×2920 mm,高 2144 mm[6]。 | 布置时留出开门、排屑器出屑和维修通道的位置。 |
床身上回转直径是工件在床身上方转得开的最大圆,车刀所在的拖板压在下面,所以能车的直径要看另外两个数。下表把几家公开机型放在一起,第四列是用前两列算出的比例。
Borui BR-500 还把最大切削直径分成两项:盘类件 Φ320 mm,轴类件 Φ260 mm[9]。零件是盘还是轴,对应的可用直径差了 60 mm。
左右滑动查看完整表格 →
| 机型 | 床身上回转直径 | 拖板上回转直径 / 最大车削直径 | 拖板上占床身上的比例 |
|---|---|---|---|
| SHS CAK40/65 平床身 | Ø400 mm[2] | Ø180 mm / Ø360 mm[2] | 约 45% |
| SHS CAK50/100 平床身 | 500 mm[3] | 290 mm / —[3] | 约 58% |
| SHS CAK63/285 平床身 | 630 mm[4] | 350 mm / 630 mm[4] | 约 56% |
| SHS CAK80/150 平床身 | Ø800 mm[5] | Ø480 mm / Ø800 mm[5] | 约 60% |
| Hurco TM6i 斜床身 | 405 mm[6] | 240 mm / 316 mm[6] | 约 59% |
| Borui BR-500 斜床身 | Φ500 mm[9] | 240 mm / 盘类 Φ320 mm[9] | 约 48% |
| UNO RH-25H-750 硬轨 | 730 mm[8] | — / 640 mm[8] | — |
SHS CAK50/100 能装下 1000 mm 长的工件,最大切削长度是 850 mm[3];Hurco TM6i 顶尖距 402.5 mm,最大车削长度 340 mm,约为顶尖距的 84%[6]。沈阳希斯的说法是,顶尖距和最大工件长度并不自动等于可切削长度,卡爪、尾座、刀具和两端的让刀距离都要占位置[1]。
长径比大的轴要提前规划支承:把毛坯直径、重量和支承位置交给厂家,评估是否加中心架或跟刀架[1]。CAK63/285 这类长床身机型 Z 轴行程 2850 mm,尾座套筒行程 250 mm[4],适合长轴类零件。
平床身:SHS 把 CAK 系列定位于通用机加工和长工件车削[1],主轴多为齿轮分档,CAK80/150 分 40–125、110–350、290–950 r/min 三档[5],快移 X/Z 6/10 m/min[5]。床身长度档位多,CAK63/285 的切削长度达到 2850 mm[4]。
斜床身:Borui BR-500 采用整体 45° 斜床身、直线导轨和伺服主轴,快移 20 m/min,标配液压卡盘、刀塔和链板式排屑器,厂家定位于机械零件的批量生产[9];Oturn ESY750M 为 30° 倾斜的箱形整体床身,用 HT300 铸铁[10]。
硬轨车削中心:UNO RH-25H 系列床身上回转直径 730 mm,配 10 或 12 英寸卡盘,A2-8 或 A2-11 主轴端部,产品名标为重型车削中心[7]。带铣削功能的 RH-25HAM 型号,最大车削直径相应降到 560 mm[7]。
斜床身车床大多标配液压卡盘[9]。Röhm 在其动力夹紧装置安全说明中规定:夹紧油缸建立压力、夹紧行程处在允许范围内后,主轴才允许启动;只有主轴完全停止后才可以松开;夹紧能源失效时,工件必须保持夹紧直到主轴停稳,并由信号停止主轴[11]。
车床最高转速高于卡盘或油缸的额定转速时,机床上必须装转速限制装置[11]。计算所需夹紧力时要计入卡爪的离心力;比标准阶梯爪更宽、更高的特制卡爪离心力更大,许用转速随之降低[11]。
维护方面,Röhm 要求只用说明书推荐的润滑脂,用错润滑脂可使夹紧力下降 50% 以上;批量生产开工前和两次保养之间用测力计检查夹紧力;卡盘发生碰撞后,必须先做裂纹检查再继续使用[11]。高转速下卡盘只允许在足够尺寸的防护罩内运行[11]。
几何精度可引用 GB/T 16462.1-2023《数控车床和车削中心检验条件 第1部分:卧式机床几何精度检验》,2024 年 7 月 1 日实施,适用于普通精度的数控卧式车床和车削中心[12];定位和重复定位精度按 GB/T 17421.2 的方法测定,2016 版已由 2023 版代替[13];速度和插补精度另有 GB/T 16462.5-2025[14]。
Borui BR-500 页面写了定位精度 0.01 mm、重复定位精度 0.006 mm[9],引用的检测标准要在合同里补上。沈阳希斯建议用自己的零件图、材料、刀具条件和检测方法约定试切件,以试切结果作为可测量的验收依据[1]。询价和签约时请供货方书面确认下表各项。
左右滑动查看完整表格 →
| 项目 | 向供货方要的资料 |
|---|---|
| 加工范围 | 按零件图给出拖板上回转直径、最大车削直径和最大切削长度。 |
| 主轴与卡盘 | 主轴端部型号、通孔直径、转速–扭矩曲线,卡盘和油缸的额定转速及夹紧力。 |
| 标准配置 | 数控系统型号及选项、刀塔工位数、尾座、冷却、排屑和防护是否在报价内,选配件单独列价。 |
| 精度 | 几何精度、定位与重复定位精度各自引用的标准、检测行程和环境温度,出厂前提供检测报告。 |
| 试切 | 试切件图纸、材料、刀具和测量方法,出厂预验收与到厂终验收各做哪些项目。 |
| 安装 | 地基图、全机电气容量、气源要求、吊装方式和外形尺寸。 |
以下入口来自产品关系,用于继续查阅;具体机型的装配和兼容性仍需对应型号资料。
核对日期:2026-10-17。机型数值摘自各厂官网产品页和数据表,保留原有单位与写法;标准只引用了国家标准馆的题录信息,具体检验项目和公差以标准全文为准。
比较厂家官网列出的产品系列,在本页查看资料、准备采购需求。
辽宁 · 沈阳
已认领沈阳希斯精密制造有限公司(SHSCNC,辽宁沈阳、鞍山)官网列有 CAK40/65、CAK50/100、CAK63/285、CAK80/150 四款平床身数控车床,床身上回转直径 Ø400–Ø800 mm,最长切削长度 2850 mm,各型号页给出参考配置表。
广东 · 深圳
UNO CNC(深圳)官网数控车床目录下有硬轨车削中心、斜床身、平床身、双主轴和立式车床。硬轨车削中心 RH-25H 系列床身上回转直径 730 mm,车削长度 740–1640 mm,A2-8 或 A2-11 主轴端部,另有带铣削功能的 RH-25HAM 型号。
Tengzhou
滕州博锐数控机床有限公司(山东滕州)官网列有 BR 系列斜床身数控车床、CK/CWK 系列平床身和重型数控车床,以及管螺纹车床和立式车床。BR-500 为 45° 斜床身,床身上回转直径 Φ500 mm,8 工位伺服刀塔,标配广州数控系统。
采购需求由 CNFX 接收处理。厂家认领标识与产品资料来源分别展示;具体型号、供货及交期以双方确认为准。
通常不够。沈阳希斯 CAK50/100 可装 1000 mm 长的工件,但最大切削长度是 850 mm;卡爪、尾座和刀具都要占长度。按要车到的长度加上两端让刀距离去选机型,必要时选长一档床身。
差距不小。沈阳希斯平床身 CAK40/65 的 X/Z 快移是 6/12 m/min,CAK63/285 是 4/8 m/min;滕州博锐 BR-500 斜床身是 20/20 m/min,Hurco TM6i 是 30/30 m/min。
要看卡盘和油缸的额定转速。Röhm 规定,车床最高转速超过卡盘或油缸额定转速时,机床必须装转速限制装置;最高转速只在最大夹紧力和卡盘状态良好时才允许使用,加宽、加高的特制卡爪还要按离心力重新核算许用转速。
先约定检测标准。定位与重复定位精度可按 GB/T 17421.2 测定,几何精度按 GB/T 16462.1-2023,再加一件用自己图纸和材料的试切件。检测行程、环境温度和测量仪器在合同里写清楚。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。