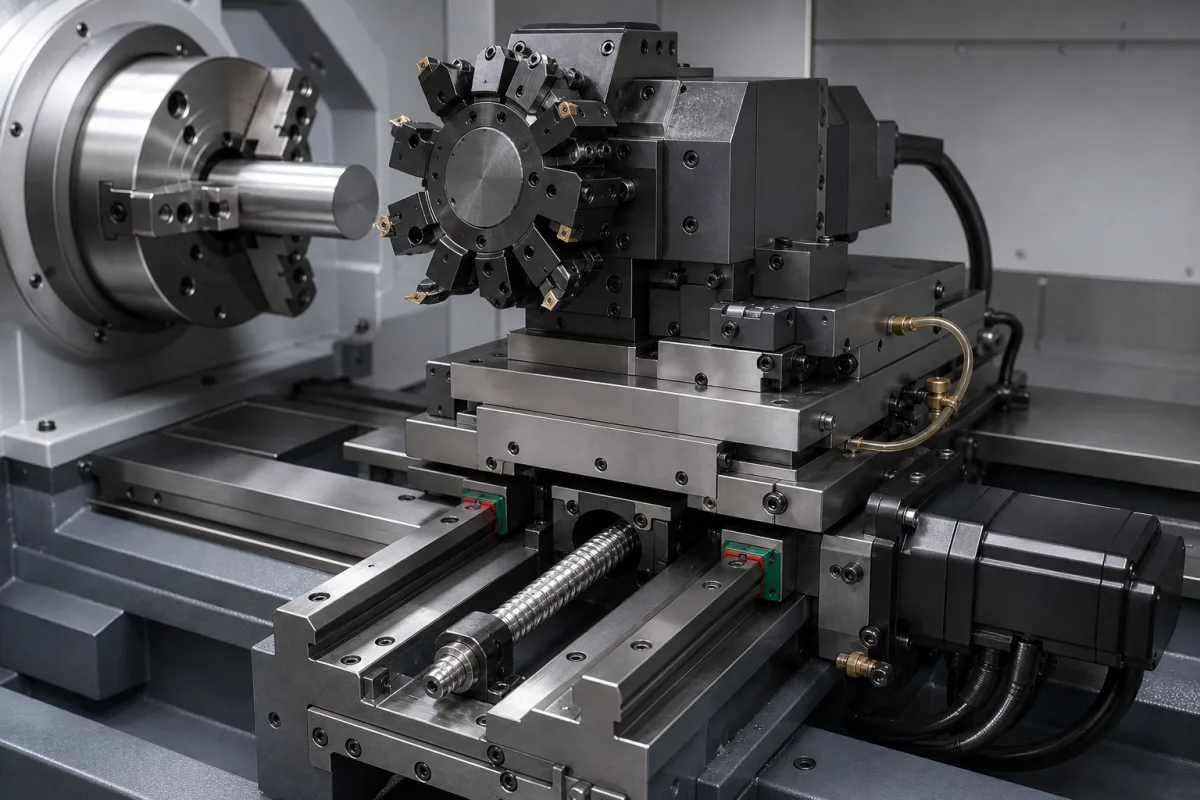
滑板由伺服电机驱动,通过滚珠丝杠或齿轮齿条机构传动。它滑动在精密导轨(如线性导轨或淬硬磨削床身导轨)上,摩擦极小。CNC控制系统向伺服驱动器发送运动指令,精确地将滑板沿Z轴定位,使切削刀具与旋转工件接触,按程序去除材料。X轴运动由独立的伺服机构提供,控制切削深度。滑板的运动对于实现所需尺寸和表面光洁度至关重要。
| 参数 | 典型区间 | 选型说明与越界后果 |
|---|---|---|
| X轴行程 | 200–600 mm | Determines maximum turning diameter |
| 快速移动速度 | 10–30 m/min | 影响节拍时间 |
| 定位精度 | ±0.005–±0.02 mm | 对精密加工至关重要ISO 230-2 |
| 重复定位精度 | ±0.003–±0.01 mm | Consistency of tool positioningISO 230-2 |
| 最大承载能力 | 500–3000 kg | Includes tool turret and workpiece forces |
| 导轨类型 | Linear roller – Box way | Linear for speed, box for damping |
| 驱动电机功率 | 1.5–7.5 kW | Determines thrust and acceleration |
| 工作温度 | 5–45 °C | Outside range may affect lubrication and accuracy |
| 防护等级 | IP54–IP65 | Higher IP for coolant and chip resistanceIEC 60529 |
| 重量 | 300–1500 kg | 影响机床刚性与基础 |
区间为行业参考值,供询价时圈定范围用,不构成供应商承诺。下单前请向法人制造商核实每一项数值与标准。
诱因 → 失效模式 → 工程缓解
| pressure: | 不适用(机械定位系统) |
| other spec: | 最大线速度: 30 米/分钟, 定位精度: ±0.005 毫米, 重复定位精度: ±0.002 毫米 |
| temperature: | +5°C 至 +45°C |
不是客户评论,也不是实时热度。以下维度用于前期 RFQ 准备和供应商评估。
这些分值是采购评估维度示例,不代表真实客户评分、具体国家买家反馈或实时询盘。
滑板是可移动的平台,用于安装和定位切削刀具。它沿床身导轨(通常为Z轴)移动,实现纵向运动,以执行车削、端面车削、切槽和螺纹加工等操作。
根据目录,滑板通常采用铸铁或球墨铸铁制造。这些材料提供刚性和阻尼,对加工稳定性很重要。
目录列出定位精度为±0.005至±0.02毫米,重复定位精度为±0.003至±0.01毫米,均依据ISO 230-2。这些是参考范围,实际值必须针对具体型号确认。
滑板由伺服电机驱动,通过滚珠丝杠或齿轮齿条机构传动。它滑动在精密导轨上,摩擦极小,CNC控制系统指令精确的Z轴定位。
CNFX 是开放目录,不是交易平台或采购代理。工厂资料和表单用于帮助你准备直接沟通。
CNFX 制造商资料、技术分类、公开产品信息和持续合理性检查。
说明目标数量、应用场景、交期和关键技术要求,用于准备 RFQ 或供应商评估。