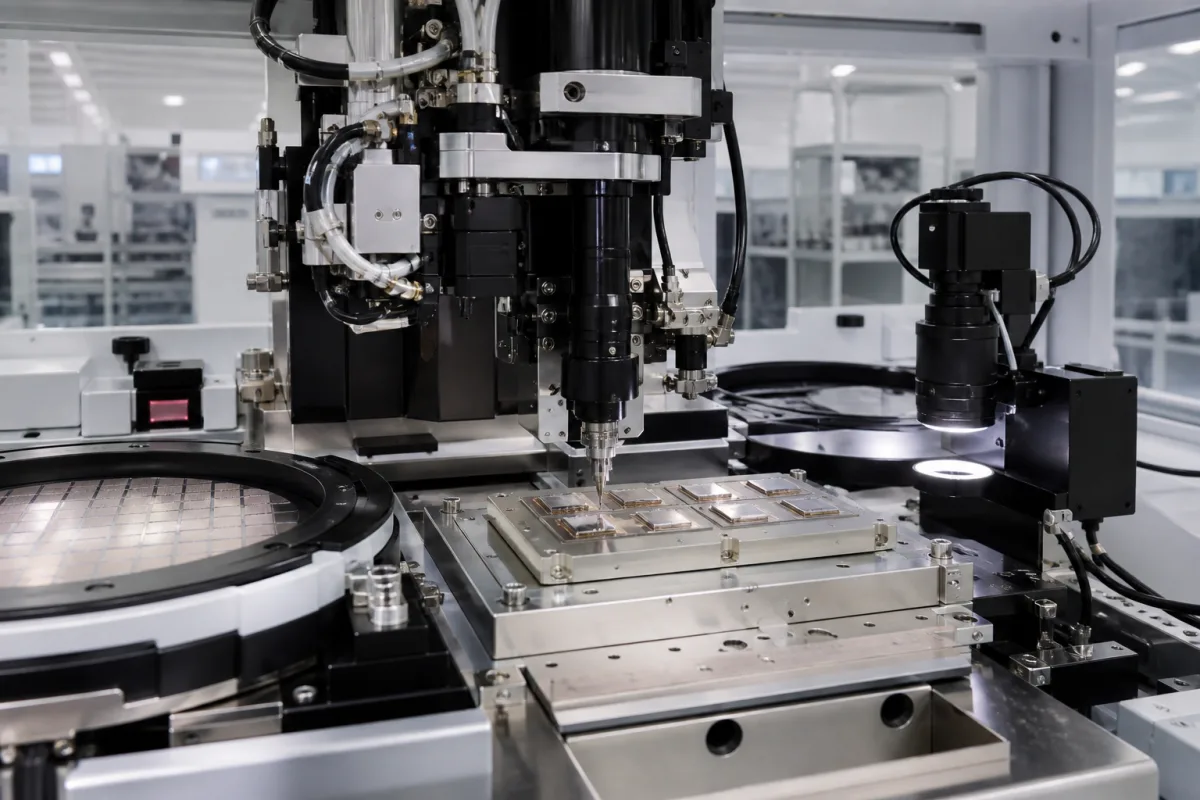
从裸芯片到封装载体,设备围绕连接工艺配置
产品作用
固晶位于裸芯片与封装载体的连接环节:设备完成取片、对位、贴放,并按连接材料配置施胶、加热或接触力控制。Himalaya HM-IM的公开定位是研发、中试和小批量平台,列有胶粘、共晶、倒装、热压及UV固化等可配置工艺;每份订单按选定模块形成交付清单。[1][2]
工作原理
载体供片后,取片工具拾取芯片;视觉识别芯片与目标特征,运动平台调整位置和角度,工具再按配方贴合。胶粘任务还涉及施胶及指定胶料的固化过程,共晶或热压任务则围绕相应连接材料、加热和接触条件配置。Palomar的识别技术文章说明,划伤、污染和来料朝向会改变识别表现,进而影响贴装及下游键合;试样应覆盖实际来料外观。[1][2][3]
六项结构围绕取片、对位与连接协同工作
表中按功能解释部件、接触材料和配置对象,是品类结构参考,不是某一订单的完整制造BOM。HM-IM样本列可换工具与模块,具体供片、顶针、夹具和气路随交付配置确定;下方厂家范围按其公开整机资料说明。[1][2]
左右滑动查看完整表格 →
| 部件 | 作用 | 材料与配置 |
|---|
| 取片头与吸嘴 | 在适配载体上拾取并释放芯片。HM-IM样本列蓝膜自动供片、真空气动及可换吸嘴;取放验证覆盖实际厚度、背面、膜载体和释放状态,记录破损、残留及偏移。[2] | 陶瓷、碳化钨可作为工具材料类别参考;实际接触材料、孔型、端面和更换件以所选吸嘴图及料号为依据。已读HM-IM样本提供模块信息,完整工具材料表属于订单资料。[2] |
|---|
| 键合工具与力控机构 | 用选定工具施加接触力,并配合热过程完成贴合。HM-IM列闭环力控及加热吸嘴等配置;接触面、工具与力控量程按固晶工艺配套,工艺验收以实际芯片和载体进行。[1][2] | 接触工具按材质、涂层、端面和热接触结构分项描述,结合芯片表面与工艺温度选用对应工具。固晶工具与后续引线键合毛细管分属各自工序,采购使用对应工具图及料号;HM-IM公开模块表尚缺完整接触材料明细。[2] |
|---|
| 视觉对位与成像系统 | 成像并识别芯片和载体特征,为位置与角度调整提供反馈。验证时包含划伤、污染及朝向变化,分别记录正确识别、误判和拒料;Palomar文章用于解释识别问题,其VisionPilot属于该厂平台技术。[2][3] | 镜头、传感器和光源按实际光学配置分列。HM-IM样本标CCD对位,具体镜片、相机、倍率、视场及像素标定资料对应选定配置。[2] |
|---|
| 加热台与温控模块 | 按连接工艺提供加热与温控。HM-IM样本分别列脉冲底部加热、顶部加热吸嘴和温控模块;胶粘过程的实际连接处温度另作测量,和热台设定一起记录。[2][4] | 台体、加热件、温度传感器及夹具分别列材料与适用温度。本轮HM-IM样本提供加热模块信息,完整台体材质和热接触结构采用交付图纸;材料与工艺测点配套评价。[2] |
|---|
| 点胶/蘸胶模块(按工艺选配) | 在采用胶粘连接的配置中施加指定胶料。HM-IM列点胶与蘸胶选项,实际胶料、施胶形状、胶量、胶层及固化接口配套验证;UV模块对应适用的UV胶料。[1][2][4] | 针筒、阀、针嘴、密封和其他接液件分别与胶料匹配。不锈钢、PTFE属于接液材料参考类别;具体清洁及相容性依据选定部件资料和胶料TDS/SDS。 |
|---|
| 精密运动平台与工件夹具 | 协调取片、识别和贴合位置,并支承工件。HM-IM样本列XYZ微调夹具、工作平台与防振机架;平台运动、夹具可达区及最终贴装位置分别验证。[2] | HM-IM样本列大理石工作平台与防振机架。各运动轴、工件夹具和接触面分别采用实际图纸中的材料、刚度与热适用条件,材料名称本身不代表整机贴装精度。[2] |
|---|
十四项参数按贴装结果、工艺模块和安装条件读取
下面保留十四项选型维度,以HM-IM公开资料举例。官网与同页下载样本按出处分列,成像、视觉定位、最终贴放以及各尺寸对象分别理解;订单验收以选定配置和试样报告为依据。
左右滑动查看完整表格 →
| 参数 | 资料与范围 | 选型含义 |
|---|
| 最终贴装精度 | 误差定义、统计条件与试样报告 | HM-IM官网列贴装精度≤3μm、成像分辨率0.5μm;样本第3页列视觉定位±0.5μm,第5页只标Precision 0.5μm。公开资料缺完整误差定义与统计条件,不能将三者合为整机3σ保证;验收记录X/Y、角度、基准、试样和量测方法。[1][2] |
|---|
| 合格产出率 | 按实际产品和连续运行任务测量 | HM-IM公开定位研发、中试与小批量,所读资料的持续UPH尚缺额定。按实际工艺记录投入、良品、时长、换料及异常处理;良品件数除以任务时长得到相应任务的合格产出,良率另按投入与良品统计。[1][2][3] |
|---|
| 键合力与控制条件 | 网页0.1~30N;样本另有范围 | 网页为0.1~30N、分辨率0.05N;样本第5页图为0.01~500N。两处尚缺对应模块和量程说明,分别列为资料差异;交付值对应选定工具、力控及校准条件。N表示力,气路压力及接触面压力另列对象。[1][2] |
|---|
| 工艺温度与控制指标 | 加热位置、曲线、测量点分别 | 网页最高450°C、accuracy ±1°C、FAQ设定步进1°C,并列升温速率最高10°C/s;样本列多段曲线、底部脉冲和顶部加热。各指标对应各自加热配置与测点,胶粘任务另外记录实际胶层的温度与时间。[1][2][4] |
|---|
| 芯片长宽与厚度 | 网页与样本尺寸口径待对应配置 | 网页长宽0.4×0.4~30×30mm、厚70~1100μm;样本第5页线性标注0.25~40mm,另一方向尺寸未完整提供。芯片长宽、厚度、翘曲、背面及载体共同决定取放工具适配,PDF上限仍按原标注对象读取。[1][2] |
|---|
| 视觉成像指标 | 视场、成像分辨率与识别条件 | 网页0.5μm为Imaging Resolution,贴装≤3μm另列。成像配置按镜头、倍率、视场和像素标定描述,识别验证覆盖实际芯片特征与来料差异;最终位置结果由贴装试样测量。[1][3] |
|---|
| 芯片载体、基板与工作区 | 晶圆、夹具尺寸和有效可达区分列 | 官网晶圆直径100/150/200/300mm、工作区100×200mm,PDF第5页基板范围0.5~140mm。三个项目分别描述供片载体、有效加工区和基板适配范围,按实际夹具图核定可达位置及边界。[1][2] |
|---|
| 动作周期与工艺停留 | 取片、识别、贴合与上下料计时 | 所读HM-IM资料尚缺覆盖全部工艺的单颗节拍。连续任务按取片、识别、施胶、贴合、热过程、失败重试及上下料分别计时,配合实际换料和固化接口评估任务产出。[1][2][3] |
|---|
| 电气输入与装机负荷 | 按完整配置提供电气接入表 | 本轮资料尚缺完整输入电压、相数、频率与最大负荷。整机接入对象包括所选加热、控制、UV及外围配置,电气表与实际铭牌、接线图和安装条件配套。[1][2] |
|---|
| 压缩气、真空与工艺气体 | 气路类别、压力、流量与质量分别 | 样本列真空气动,官网列惰性气体保护选项;完整接入额定待订单配置资料补充。压缩气、吸取真空、保护气分别列压力或真空度、流量、质量及接口,保护气按实际工艺选配。[1][2] |
|---|
| 运行环境与精度试验温度 | 环境文件与实际验证条件 | 本轮资料尚缺完整设备环境温区及精度试验温度。安装环境、热漂移验证与工艺加热分开记录,网页最高450°C对应工艺加热项目。[1][2] |
|---|
| 湿度、清洁与防污染条件 | 设备、芯片与胶料要求分别确认 | 本轮资料尚缺统一RH区间和洁净等级。设备安装、芯片操作及胶料保存使用各自适用文件;污染、表面变化和操作痕迹对识别的影响通过来料与试样记录评估。[1][2][3] |
|---|
| 整机质量与支承 | 实际模块配置、搬运与基础资料 | 样本列大理石台和防振机架,完整配置质量尚缺公开值。搬运及基础设计采用实际出货质量、重心、支点及搬运图,覆盖外围模块。[2] |
|---|
| 外形与维护空间 | 安装图、运动区及换料维护位置 | 官网工作区100×200mm描述加工可达区域,完整安装外形尚缺公开图。布置按机身、控制、选配模块、气路和换料维护位置统筹,采用实际安装图。[1][2] |
|---|
先确定连接材料,再配固晶模块和工艺试样
胶粘、共晶和热压各有对应的连接材料、工具及热力条件。HM-IM官网与样本列多种可换模块,采购围绕选定任务组合供片、施胶、工具、加热与保护气,并在交付清单中写出所选项。样本的超声相关选项只适用于相应配置。[1][2]
微处理器、存储芯片、功率模块和光电器件可按各自封装任务提交试样。HM-IM公开列SiC、GaN及光电应用方向,工艺适配仍落实到实际芯片、金属化表面和载体;晶圆切割、后续引线键合及固化外围的供货接口分别约定。[1][2]
左右滑动查看完整表格 →
| 任务 | 需要给设备方的材料 | 重点验证 |
|---|
| 胶粘固晶 | 芯片与基板表面、选定胶料TDS、目标胶层。[1][4] | 验证取放、施胶和贴合;结合实际胶层温度/时间及连接结果评价固化。[4] |
| 共晶/热压 | 连接材料、叠层、金属化表面、工具和工艺。[1][2] | 对应选定加热、力和停留曲线,配套工艺气体及实际连接质量验证。 |
| 倒装与多芯片组装 | 芯片朝向、对准特征、封装及夹具图。[1][3] | 覆盖实际来料外观,测量贴装位置与角度,记录识别失败及返工。[3] |
同一型号的官网和样本,按测量对象逐项对照
本次读取的HM-IM官网与同页下载PDF存在以下差异,尚缺统一配置说明。PDF正文未见明确修订日期,路径中的2026-08不能替代版本依据;选定模块、工具和测量条件应共同进入签认规格。[1][2]
左右滑动查看完整表格 →
| 项目 | 当前产品网页 | 下载PDF |
|---|
| 精度 | 最终贴装≤3μm;成像分辨率0.5μm。[1] | 第3页视觉定位±0.5μm;第5页只标Precision 0.5μm,统计条件待补。[2] |
| 键合力 | 0.1~30N,分辨率0.05N。[1] | 第5页图标0.01~500N,模块/量程对应说明待补;按力单位N读取。[2] |
| 芯片尺寸 | 长宽0.4×0.4~30×30mm,厚70~1100μm。[1] | 第5页线性范围0.25~40mm,完整两方向尺寸待补。[2] |
| 载体与工作区 | 晶圆直径100/150/200/300mm;工作区100×200mm。[1] | 第5页基板0.5~140mm,对应夹持范围,与前两项分别读取。[2] |
胶层按实际温度与厚度验证,异常按记录定位
Epoxy Technology Tech Tip 6把最低固化温度定义在实际胶层,托盘、工件几何、热容量与开门操作可造成热滞后。按指定胶料TDS选择固化制度,并记录连接处温度和时间;热台或烘箱设定不等于胶层已完成固化。[4]
该指南分别讨论银填充、非银导热及光学/UV应用的胶层建议:不同胶料、连接表面和功能要求形成各自验证对象。对固晶任务,应将施胶形状、贴合后胶层、固化过程与导电、传热或机械连接结果一起评价,指南表属于材料应用参考。[4]
出现偏移、识别失败、施胶形状变化、运动异响或拾取释放异常时,保存配方、来料、图像及过程记录,区分工具接触、识别、运动和胶料状态,结合供胶残留、污染及黏度记录定位施胶异常。Palomar文章说明污染、划伤和角度变化影响识别,提高识别阈值还可能增加拒料及人工介入;记录应同时反映合格结果和异常处理。[2][3][4]
清洁、胶料处理、工具更换与维护按对应设备手册和胶料TDS/SDS由授权人员进行。运动夹碰、气路、电气、热表面及UV暴露分别纳入安全程序;防护失效或设备无法安全运行时停用,按交付程序隔离能量、防意外动作并检修,恢复条件由对应手册规定。当前所读HM-IM样本尚缺完整安全手册,故此处给检查对象,具体清洗剂、周期和隔离步骤采用交付文件。
向厂家要一套覆盖实际芯片、连接结果与连续任务的资料
准备一套实际芯片与载体,按下表把连接任务、测量方法和交付接口交给设备方。试样报告同时呈现贴装位置和连接质量,持续运行记录包含上下料、换料及异常处理。
HM-IM样本列配方、图像、定制报告、记录导出和追溯功能。实际报告与导出样例可用于核对批次、配方、结果、异常和接口;与MES的字段及连接测试另作系统集成验收。[2]
DLA公开目录把MIL-STD-883 Part 2 Change 1(2022-01-12)列为Active,范围是微电子器件机械试验。此处仅采用目录身份与范围,具体方法、样本和判据按实际器件及合同验收文件选择;标准目录不证明设备认证或试样已合格。[5]
左右滑动查看完整表格 →
| 买方提供的工艺对象 | 向厂家要的资料与验收记录 |
|---|
| 芯片长宽厚、背面、载体及基板/引线框架图[ ] | 供片与夹具适配图、吸嘴/工具料号和取放记录,包含破损、释放及来料变化。 |
| 连接材料、金属化表面及工艺[ ] | 模块清单和供货接口;胶料TDS/SDS,力/温曲线、实际胶层与连接质量报告。 |
| X/Y、角度及功能要求[ ] | 误差定义、基准、统计条件、量测方法与校准记录;分别给成像、定位与最终贴装结果。 |
| 连续任务、上下料与换料安排[ ] | 投入/良品/返工和任务时长,识别失败及异常处理记录;报告与导出样例、MES接口测试范围。 |
| 安装现场与外围设备[ ] | 电气、压缩气/真空/保护气接口及额定;设备环境、实际质量/重心、安装与维护空间图。 |
| 操作、清洁和安全职责[ ] | 对应型号操作维护安全手册、培训及交接内容;工具/胶料处理和授权隔离、故障检修、恢复运行程序。 |